 English
 русский

Процесс газового литья под давлением
_20250317101412A020.jpg) Основное применение технологии газового литьяГазовое литье оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы и мебель под дерево...Больше+
 О насUSM — один из ведущих мировых производителей пластиковых инъекционных форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности и 2K формах...Больше+
 Переформовка и 2K литьеВыбор материала для двухцветных изделий: обычно для двухцветного литья под давлением используется один и тот же тип материала разных цветов, чтобы прочность соединения первого и второго цвета пластика была наилучшей.Больше+
- Ведущие производители пластиковых инъекционных форм и формованных деталейМы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности, 2K литье и других промышленных деталях.Больше+
 Медицинский продукт для инъекционного литьяМедицинские устройства предъявляют строгие стандарты к формам, в основном связанным с проектированием формы, сталью формы, точностью изготовления, санитарными условиями производства, условиями транспортировки и многими другими аспектами.Больше+
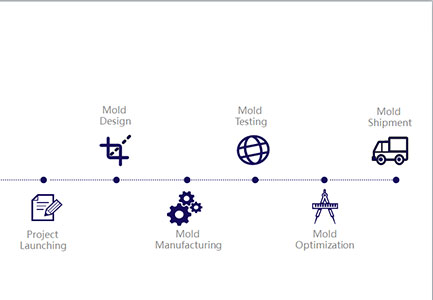 Управление проектамиМенеджер проекта в USM является окном для внешнего общения и мостом для внутренней передачи информации о клиентах.Больше+

 Многополостная форма с горячим литникомГорячий литник будет поддерживать пластиковый материал в жидком состоянии в литнике и затворе впрыска; температура в стволе машины для литья и литнике очень высокая, что позволяет поддерживать материал в жидком состоянии благодаря окружающей системе нагрева; перед производством достаточно нагреть горячий литник до требуемой температуры, и горячий литник выступает как продолжение ствола машины для литья.Больше+
 Форма для инъекционного литья потолочной ручки автомобиляПри литье пластика под давлением расплав под давлением впрыска поступает в полость формы; на одном и том же сечении скорость потока каждого затвора различна, самая быстрая в середине, чем ближе к стенке полости, тем медленнее скорость потока, и при контакте со стенкой полости скорость первого слоя равна нулю.Больше+
 Банановый затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора; распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
- Основное применение технологии газового литьяГазовое литье оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы и мебель под дерево...Больше+
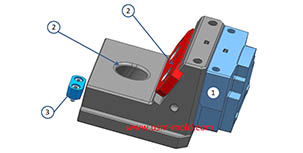 Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
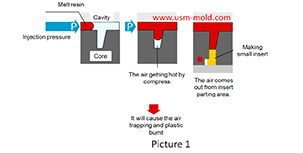 Основные причины задержки воздуха в пластиковой инъекционной формеВо время процесса литья под давлением на переднем конце тонких ребер может возникнуть задержка воздуха и сгорание пластика, а также это может привести к тому, что формованная деталь станет черной и обуглится. Механизм задержки воздуха...Больше+

 Форма для пластиковой коробкиСпособы управления умными бытовыми приборами очень разнообразны: их можно управлять с помощью умного сенсорного экрана, пульта дистанционного управления сценами, мобильного телефона или компьютера. Нет ограничений по времени и месту, управление возможно в любое время и в любом месте, любые устройства реализуют интеллектуальное управление.Больше+
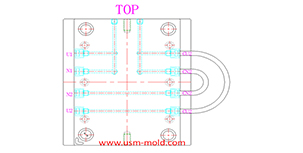 Различные принципы обработки системы охлаждения пластиковой инъекционной формыПринципы различной обработки: 1. Температура формы различается в зависимости от разных пластиков; когда пластик требует температуры формы ≥80°C, форма должна быть нагрета...Больше+
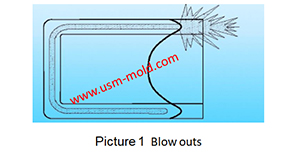 Дефекты и решения продуктов газового литья под давлениемОбщие дефекты и решения газового литья под давлением: 1. Газ выдувает расплав, как на рисунке 1. Причина: недостаточное количество предварительного заполнения. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+

 Форма для автомобильной двериИзделие представляет собой сборочную функциональную деталь с очень высокими требованиями к размерам и месту установки; это внешняя деталь, существуют строгие требования к зазорам и допускам после установки.Больше+
 Форма воздушной камерыС более чем 15-летним опытом работы с формами с предварительной деформацией USM Mold освоила научную и полную технологию форм с предварительной деформацией, от управления проектами, анализа потока формы, проектирования, производства, сборки, испытания формы и окончательного измерения.Больше+
- Найдите насИзготовление инъекционных форм на заказ и литье пластика под давлением в Китае. Адрес: ул. Синву, 136, сообщество Вуша, город Чанъань, Дунгуань, Китай. Телефон: 86-0769-8539 0209. Электронная почта: [email protected]...Больше+
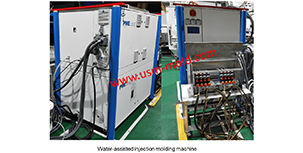 Введение в водное литье под давлениемКак и в процессе газового литья под давлением, водное литье под давлением сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы сжать расплавленный пластик...Больше+
- Форма для сенсорного переключателяУдобство, комфорт, художественность и создание экологически чистой и энергосберегающей среды обитания.Больше+

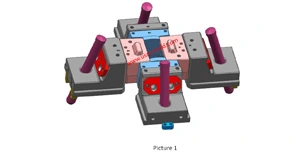 Советы по проектированию слайдера 2Формовочная поверхность разделения слайдера должна быть по возможности выполнена как запорная поверхность, причем ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; при использовании...Больше+

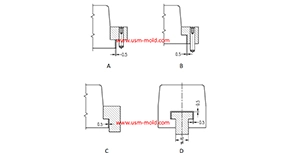 Советы по проектированию Т-образного паза слайдера и направляющей1. Т-образный паз должен быть спроектирован в соответствии с рисунком 1. Если слайдер относительно высокий, а Т-образный паз слайдера недостаточно высокий, это приведет к...Больше+
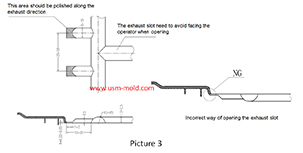 Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может вызвать образование заусенцев на изделии или закупорку...Больше+
 Форма с 8 полостямиКак поставщик медицинских пластиковых инъекционных форм, компания имеет свои уникальные решения от разработки медицинских продуктов до проектирования форм, производства форм и производства литьем под давлением.Больше+
 Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для системы литников. Она охлаждается вместе с изделием и извлекается после завершения впрыска, затем литник обрезается; форма с холодным литником — это то, что мы обычно называем традиционной формой.Больше+
 Пластиковая инъекционная форма для автомобильных деталей PA66 GF30Предварительная деформация означает, что изделие будет спроектировано в форме в противоположном направлении заранее. Изделие впрыскивается и охлаждается с естественной усадкой, две деформации компенсируют друг друга, чтобы получить изделие и соответствовать чертежным допускам.Больше+
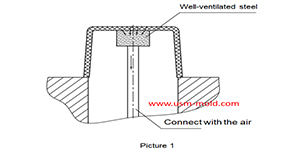 Хорошо вентилируемая сталь для вентиляционного дизайна формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
- Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
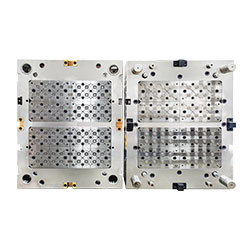 Пластиковая инъекционная форма с 64 полостямиМногополостная форма с 64 полостями означает, что 64 детали могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
 Форма с 4 полостямиМногополостная форма означает, что несколько одинаковых деталей изготавливаются в одной форме, и несколько одинаковых деталей могут быть произведены за один цикл литья одновременно.Больше+
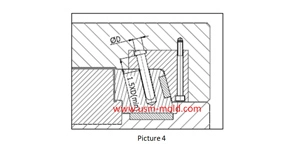 Обычный метод крепления углового штифтаУгловой штифт — это распространенная деталь привода слайдера, и методы крепления и установки следующие: 1. Пройти через плиту формы напрямую и прижать угловой штифт верхней плитой для фиксации...Больше+
 Медицинская форма из TPEС момента основания завода USM предоставляет продукцию для литья под давлением и услуги по изготовлению форм для многих медицинских компаний по всему миру, особенно в области медицинских многополостных форм и мелких изделий (наконечники для пипеток) с богатым и ценным опытом.Больше+
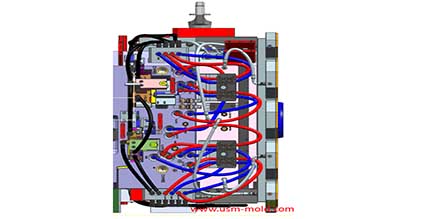 Уведомление о проектировании системы охлаждения пластиковой инъекционной формыУведомление о проектировании системы охлаждения: 1. Обычные формы можно быстро охладить для получения более короткого цикла формования, а прецизионные формы можно медленно охлаждать с помощью термометра температуры формы; 2. Использование...Больше+
- USM отлично работает в индустрии формУправление проектами, производственные и инженерные возможности, включая решения по управлению проектами, проектирование производства, разработку, формы и прототипирование, выбор материалов, производство.Больше+
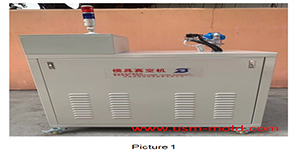 Проектирование формы с вакуумным выпуском для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция вставками, вентиляция штифтами и хорошо вентилируемая сталь, но есть особый способ — вакуумный выпуск, для которого потребуется вакуумная машина...Больше+
- Форма корпуса визуального дверного звонкаУправление освещением может регулировать освещение всех комнат нажатием нескольких кнопок; функция сцены может реализовать различные режимы сцен, а функция полного включения и выключения может реализовать функции включения и выключения всех ламп одним нажатием.Больше+
- Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
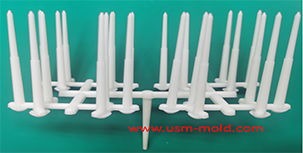 Точечный затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора; распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
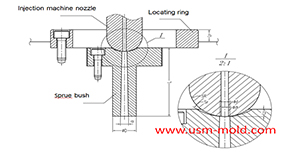 Основные моменты проектирования системы заливки пластиковой формыГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он распыляется из инъекционного сопла, и он соосен с инъекционным соплом, из-за многократного контакта и столкновения...Больше+
- Форма для переключателя с голосовым управлениемМы знаем, что основная цель умных бытовых приборов — обеспечить людям комфортную, безопасную, удобную и эффективную среду обитания. Поэтому для продуктов умных бытовых приборов важнее всего практичность как ядро, исключение ненужных вычурных функций и использование практичности, простоты использования и гуманизации.Больше+
 Что такое выталкивающее литье?Процесс получения изделий методом литья под давлением называется инъекционным литьем или просто литьем. Литье под давлением — важный метод обработки полимеров, отличающийся коротким циклом формования и высокой производственной эффективностью.Больше+
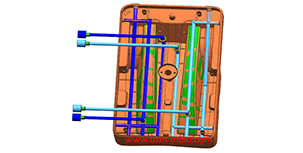 Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формыПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно добиться полностью одинаковой температуры формы, но следует стремиться к...Больше+
 Литье под давлениемUSM — профессиональная компания в Китае, предоставляющая полный спектр услуг по литью пластика под давлением; благодаря нашим богатым возможностям в изготовлении форм мы гарантируем, что массовое производство продукции может быть выполнено в кратчайшие сроки.Больше+
- Ведущие производители пластиковых инъекционных форм и формованных деталейМы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности, 2K литье и других промышленных деталях.Больше+
 Пять основных этапов процесса производства инъекционной формыПроизводство инъекционных форм можно условно разделить на следующие этапы: Анализ процесса пластиковых изделий.Больше+
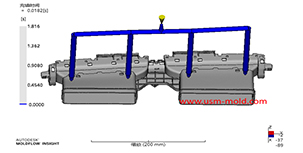 Ключевые моменты проектирования системы литников пластиковой инъекционной формыПри проектировании системы заливки, во-первых, следует учитывать быстрое заполнение полости расплавленным пластиком с учетом стороны сердечника для уменьшения потерь давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
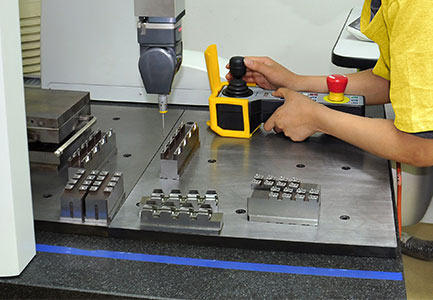 Контроль качестваКачество — это душа USM во все времена; процедуры контроля качества, обеспечения качества и мониторинга качества интегрированы в каждый этап работы, и все операции гарантированы стандартом ISO 90001.Больше+
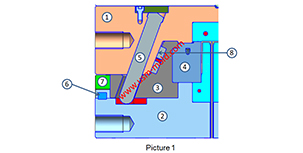 Сборка слайдера бокового механизма извлечения сердечникаНа рисунке 1 показан типичный механизм разделения и извлечения сердечника слайдера, управляемого направляющим штифтом; мы поговорим о составе и функции бокового механизма извлечения сердечника. 1. Боковые формовочные части...Больше+
- Пять основных этапов процесса производства инъекционной формыПроизводство инъекционных форм можно условно разделить на следующие этапы: Анализ процесса пластиковых изделий.Больше+
 Что такое 2K литье? Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом под углом 90 градусов?Больше+
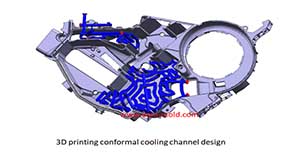 Метод контроля температуры пластиковой инъекционной формыЗа исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного пластиком в форму, должна быть выведена из формы циркулирующим теплоносителем путем теплопроводности...Больше+

- Медицинская форма из TPEС момента основания завода USM предоставляет продукцию для литья под давлением и услуги по изготовлению форм для многих медицинских компаний по всему миру, особенно в области медицинских многополостных форм и мелких изделий (наконечники для пипеток) с богатым и ценным опытом.Больше+
 Медицинская пластиковая инъекционная формаЧто такое медицинские детали, изготовленные литьем под давлением? Для производителей медицинского пластика это означает, что медицинские надзорные органы должны контролировать и управлять материалами, используемыми для производства оборудования.Больше+
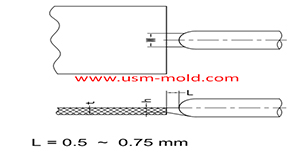 Проектирование системы литников пластиковой инъекционной формыЗатвор — это соединительная часть между литником и полостью, а также конечная часть системы заливки инъекционной формы; расплавленный пластик поступает в полость и на сторону сердечника непосредственно через затвор...Больше+
- Основное применение технологии газового литьяГазовое литье оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы и мебель под дерево...Больше+
 Форма для автомобильного вентилятораОбычные продукты — это водяные камеры, воздушные камеры, впускной клапан двигателя, нейлоновые соединители и системы кондиционирования автомобилей: крышки вентиляторов, вентиляторы, автомобильные кронштейны, люки, треугольные кронштейны зеркал, нижние листы автомобилей и так далее.Больше+
 Видео обработки на станках с ЧПУ на Международной выставке станков в Дунгуане в 2021 годуТретий фестиваль закупок станков в Китае — Международная выставка станков DME в Дунгуане (далее DME) торжественно завершилась в Современном международном выставочном центре Гуандуна (Дунгуан Хоуцзе) 13 декабря 2021 года.Больше+
- Дефекты и решения продуктов газового литья под давлениемОбщие дефекты и решения газового литья под давлением: 1. Газ выдувает расплав, как на рисунке 1. Причина: недостаточное количество предварительного заполнения. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+
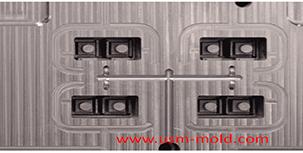 Положение задержки воздуха в полости и метод выпускаЗадержка воздуха в полости обычно происходит в следующих местах: 1. Полость с тонкими стенками, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда поступает расплав в полости...Больше+

 3 прецизионные формы готовы к отправке в ГерманиюСпустя 2 месяца 3 формы были завершены и готовы к отправке. От отчета DFM до проектирования формы, производства и предоставления образцов T1 прошло 6 недель.Больше+
 Автомобильная формаХарактеристики автомобильных форм: 1. Размер автомобильной формы очень большой, а вес самой большой формы почти 40 тонн; 2. Структура формы сложная; 3. На поверхности разделения много нерегулярных изогнутых поверхностей.Больше+
 Медицинская пластиковая формаМатериал изделия: медицинский PP материал. Сталь формы: S136 HRC 52-54. Срок службы формы: 1 миллион. Бренд горячего литника: Incoe. Основа формы: LKM. Отделка поверхности: зеркальная полировка. Время изготовления формы: 6 недель.Больше+
- Банановый затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
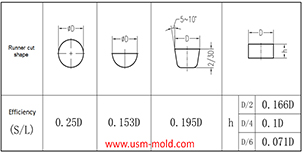 Преобразование гидравлического диаметра литников в проектировании системы заливки пластиковой формыГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру; так как напряжение сдвига стенки неравномерно распределяется вдоль окружающих стенок в не круглых трубах...Больше+
_20250317101516A021.jpg) Основные моменты проектирования газового литья под давлением1. Сначала необходимо определить подходящие области толщины стенок, которые нужно впрыснуть и выглубить, а затем решить, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...Больше+
- Введение в водное литье под давлениемКак и в процессе газового литья под давлением, водное литье под давлением сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы сжать расплавленный пластик...Больше+
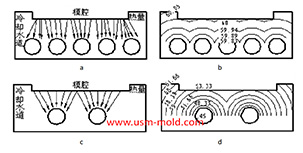 Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть сформирована охлаждением, чтобы получить стабильную пластиковую деталь после заполнения полости и стороны сердечника пластиком, поэтому большинство инъекционных форм должны быть оснащены охлаждающими устройствами, чтобы температура формы...Больше+
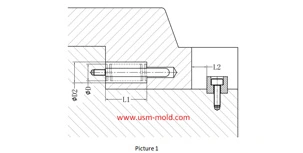 Расчет длины и прочности пружины слайдераРазмер обработки: 1. ØD2=ØD+2. Ll = общая длина пружины (L) - значение предварительной нагрузки пружины (N) - расстояние извлечения сердечника слайдера (L2). Расчет длины пружины: (см. рисунок 1 для расчета длины) ★L...Больше+
- Пластиковая инъекционная форма с 64 полостямиМногополостная форма с 64 полостями означает, что 64 детали могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
- Найдите насИзготовление инъекционных форм на заказ и литье пластика под давлением в Китае. Адрес: ул. Синву, 136, сообщество Вуша, город Чанъань, Дунгуань, Китай. Телефон: 86-0769-8539 0209. Электронная почта: [email protected]...Больше+
 Видео Международной выставки станков в Дунгуане в 2021 годуUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае.Больше+
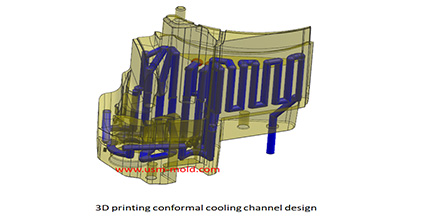 Принцип проектирования системы охлаждения пластиковой инъекционной формыПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, следует соблюдать следующие принципы...Больше+
- ГлавнаяОснована в 1996 году, HanKing начала бизнес по изготовлению форм и литью под давлением в Лунгане, Шэньчжэнь; после многих лет развития мы стали универсальным поставщиком полного спектра решений для пластика...Больше+
- Основные моменты проектирования системы заливки пластиковой формыГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он распыляется из инъекционного сопла, и он соосен с инъекционным соплом, из-за многократного контакта и столкновения...Больше+
- Обычный метод крепления углового штифтаУгловой штифт — это распространенная деталь привода слайдера, и методы крепления и установки следующие: 1. Пройти через плиту формы напрямую и прижать угловой штифт верхней плитой для фиксации...Больше+
- Форма для инъекционного литья потолочной ручки автомобиляПри литье пластика под давлением расплав под давлением впрыска поступает в полость формы; на одном и том же сечении скорость потока каждого затвора различна, самая быстрая в середине, чем ближе к стенке полости, тем медленнее скорость потока, и при контакте со стенкой полости скорость первого слоя равна нулю.Больше+
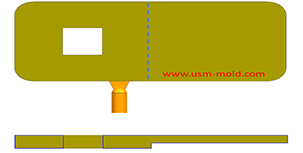 Определение положения затвора в системе проектирования литников пластиковой инъекционной формыПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
- Сборка слайдера бокового механизма извлечения сердечникаНа рисунке 1 показан типичный механизм разделения и извлечения сердечника слайдера, управляемого направляющим штифтом; мы поговорим о составе и функции бокового механизма извлечения сердечника. 1. Боковые формовочные части...Больше+
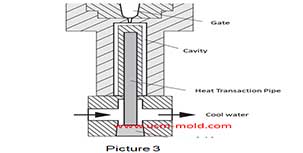 Обычный охлаждающий затвор пластиковой инъекционной формы1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор — наиболее часто используемый затвор для пластиковых инъекционных форм, а также самый удобный тип охлаждения для обработки...Больше+
- Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть сформирована охлаждением, чтобы получить стабильную пластиковую деталь после заполнения полости и стороны сердечника пластиком, поэтому большинство инъекционных форм должны быть оснащены охлаждающими устройствами, чтобы температура формы...Больше+
- 3 прецизионные формы готовы к отправке в ГерманиюСпустя 2 месяца 3 формы были завершены и готовы к отправке. От отчета DFM до проектирования формы, производства и предоставления образцов T1 прошло 6 недель.Больше+
- Основные причины задержки воздуха в пластиковой инъекционной формеВо время процесса литья под давлением на переднем конце тонких ребер может возникнуть задержка воздуха и сгорание пластика, а также это может привести к тому, что формованная деталь станет черной и обуглится. Механизм задержки воздуха...Больше+
- Расчет длины и прочности пружины слайдераРазмер обработки: 1. ØD2=ØD+2. Ll = общая длина пружины (L) - значение предварительной нагрузки пружины (N) - расстояние извлечения сердечника слайдера (L2). Расчет длины пружины: (см. рисунок 1 для расчета длины) ★L...Больше+
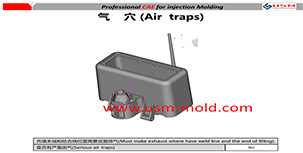 Причины создания системы выпуска инъекционной формыГаз в инъекционной форме включает не только воздух в полости, но и воздух в затворе, газ разложения, выделяемый расплавленным пластиком, и пар, вызванный пластиком при высокой температуре...Больше+
- Форма для сенсорного переключателяУдобство, комфорт, художественность и создание экологически чистой и энергосберегающей среды обитания.Больше+
- Форма для пластиковой коробкиСпособы управления умными бытовыми приборами очень разнообразны: их можно управлять с помощью умного сенсорного экрана, пульта дистанционного управления сценами, мобильного телефона или компьютера. Нет ограничений по времени и месту, управление возможно в любое время и в любом месте, любые устройства реализуют интеллектуальное управление.Больше+
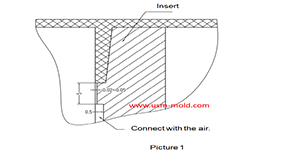 Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце твердого столба пластиковой детали, дне ребра пластиковой детали и винтового столба...Больше+

 Удивительное путешествие на природеНаша команда несколько недель назад пережила замечательную прогулку на природе. Мы взяли большой автобус от нашего офиса до места назначения, которое очень естественно и морозно, с чистой рекой, усеянной булыжниками. Мы прошли через небольшие реки босиком.Больше+
- Основные моменты проектирования системы заливки пластиковой формыГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он распыляется из инъекционного сопла, и он соосен с инъекционным соплом, из-за многократного контакта и столкновения...Больше+
- Форма для пластикового переключателяUSM — это сертифицированный по ISO9001:2015 завод по производству форм и литью под давлением. У него есть свои уникальные решения от разработки продуктов для умных бытовых приборов до проектирования форм, производства форм и производства литьем под давлением.Больше+
_20250317101606A022.jpg) Несколько распространенных процессов введения водного литья под давлениемВ зависимости от конструкции машины для литья под давлением и системы заливки, соответствующий процесс возврата расплава водного литья под давлением можно условно разделить на два типа...Больше+
- Хорошо вентилируемая сталь для вентиляционного дизайна формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
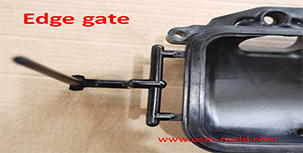 Боковой затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
 Параллельный ствол 2K литьяЧто такое двухкомпонентное (2K) литье с параллельным стволом? Что такое 2K литье под давлением? Давайте рассмотрим, что называется параллельным стволом 2K литья под давлением. Машина для литья под давлением, используемая для...Больше+
- Видео обработки на станках с ЧПУ на Международной выставке станков в Дунгуане в 2021 годуТретий фестиваль закупок станков в Китае — Международная выставка станков DME в Дунгуане (далее DME) торжественно завершилась в Современном международном выставочном центре Гуандуна (Дунгуан Хоуцзе) 13 декабря 2021 года.Больше+

- Советы по проектированию Т-образного паза слайдера и направляющей1. Т-образный паз должен быть спроектирован в соответствии с рисунком 1. Если слайдер относительно высокий, а Т-образный паз слайдера недостаточно высокий, это приведет к...Больше+
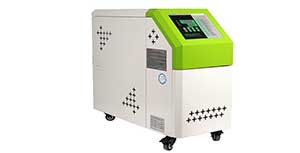 Нагрев пластиковой инъекционной формыКогда процесс литья пластика под давлением требует, чтобы температура формы была выше 80°C, в форме должна быть предусмотрена система регулирования температуры с функцией нагрева. Кроме того, термопластик...Больше+
 Труба охлаждения двигателяВ процессе газового литья под давлением газ всегда следует по пути с наименьшим сопротивлением потоку, от высокого давления к низкому, и течет к части с толстыми стенками, потому что температура этой части высокая, а сопротивление мало.Больше+
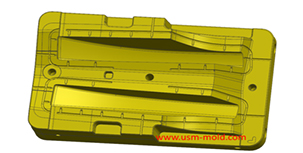 Принцип проектирования выпускного пазаСистема выпуска пластиковых форм также очень важна; если в изделии есть задержка воздуха или система выпуска неподходящая, это сильно повлияет на производство литьем под давлением и качество продукции...Больше+
 Газовое литье под давлением в пластиковых вешалкахГазовое литье — это технология литья пластика под давлением, при которой газ впрыскивается в пластик в расплавленном состоянии, формируя полость внутри пластика, тем самым достигается цель снижения веса...Больше+
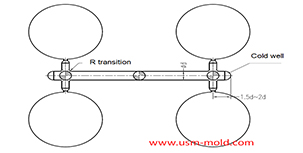 Ключевые моменты системы литников пластиковой инъекционной формыПодлитник — это переходной канал между главным литником и затвором, так как подлитник является самой длинной частью системы затворов, очень важно улучшить качество деталей и повысить...Больше+
 Проектирование и инженерияМы всегда настаиваем на том, что проектирование и инженерия — это основа формы; инженерная команда USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукции клиента вместе.Больше+
 Форма для рамы велосипеда для детейВо время обработки пластикового формования газовое литье под давлением сокращенно называется GAIM, это относительно новая технология обработки формования, разработанная на основе проектирования и производства традиционных инъекционных форм и форм для выдувного формования, и вошедшая в практическую стадию в 1990-х годах; газовое литье под давлением обладает огромными техническими преимуществами и может приносить значительные экономические выгоды.Больше+
 Открытие блога USMПривет всем! Наш блог открылся сегодня, мы очень рады возможности встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам понадобится.Больше+
- Пластиковая инъекционная форма для автомобильных деталей PA66 GF30Предварительная деформация означает, что изделие будет спроектировано в форме в противоположном направлении заранее. Изделие впрыскивается и охлаждается с естественной усадкой, две деформации компенсируют друг друга, чтобы получить изделие и соответствовать чертежным допускам.Больше+
- Форма для автомобильного вентилятораОбычные продукты — это водяные камеры, воздушные камеры, впускной клапан двигателя, нейлоновые соединители и системы кондиционирования автомобилей: крышки вентиляторов, вентиляторы, автомобильные кронштейны, люки, треугольные кронштейны зеркал, нижние листы автомобилей и так далее.Больше+
- Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
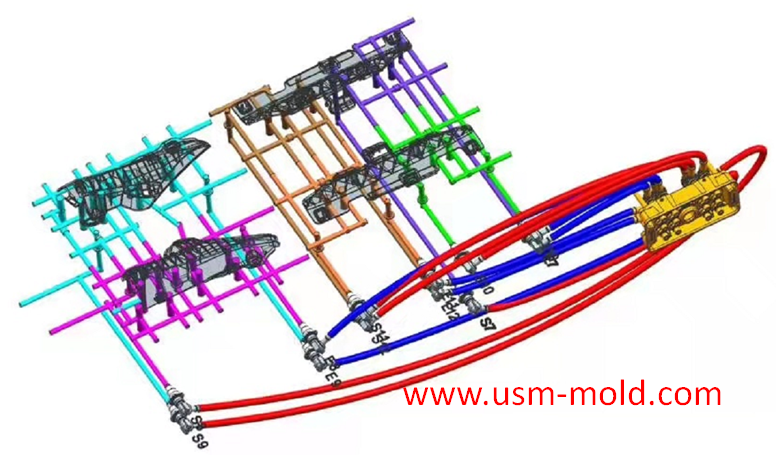 Температурная система инъекционной формыПривет всем, время охлаждения формы — самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно; мы поговорим о системах охлаждения и нагрева формы в следующих 10 блогах.Больше+
- 2K формаЭта форма будет оснащена подвижным сердечником в положении затвора на стороне сердечника; подвижный сердечник поднимается в положение при впрыске материала первого цвета, и часть первого цвета затвердевает. После этого подвижный сердечник возвращается назад с помощью гидравлического устройства, в это время другой ствол впрыскивает материал второго цвета в пространство, оставленное отступлением сердечника; форма открывается, и деталь извлекается после завершения одного впрыска после затвердевания.Больше+
 Форма для впускного коллектора воды автомобиляМетоды впрыска газа можно разделить на два типа: один — впрыск газа вместе с расплавом через сопло машины, другой — прямой впрыск газа в литник или полость через газовую иглу; последний делится на одноканальный и многоканальный впрыск.Больше+
- Определение положения затвора в системе проектирования литников пластиковой инъекционной формыПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
- Удивительное путешествие на природеНаша команда несколько недель назад пережила замечательную прогулку на природе. Мы взяли большой автобус от нашего офиса до места назначения, которое очень естественно и морозно, с чистой рекой, усеянной булыжниками. Мы прошли через небольшие реки босиком.Больше+
- Принцип проектирования системы охлаждения пластиковой инъекционной формыПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, следует соблюдать следующие принципы...Больше+
 Пластиковая форма с холодным и горячим литникомОбщие типы и характеристики термочувствительных проводов для горячего литника: Обычно термочувствительный провод состоит из стальной проволоки, изолированной термочувствительным материалом; термочувствительный провод обычно называют «термопарой».Больше+
- Температурная система инъекционной формыПривет всем, время охлаждения формы — самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно; мы поговорим о системах охлаждения и нагрева формы в следующих 10 блогах.Больше+
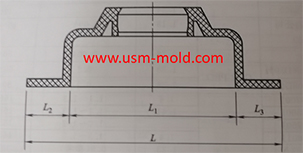 Скорость усадки пластикового формованияПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки; общие показатели усадки пластика показаны...Больше+
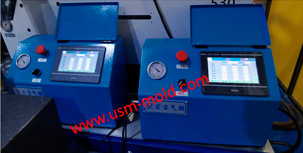 Оборудование для газового литья под давлениемОборудование для газового литья включает в себя управляющую часть для газа и генератор азота; это специальная и отдельная система от машины для литья под давлением, и ее единственный интерфейс с машиной для литья...Больше+
- Что такое выталкивающее литье?Процесс получения изделий методом литья под давлением называется инъекционным литьем или просто литьем. Литье под давлением — важный метод обработки полимеров, отличающийся коротким циклом формования и высокой производственной эффективностью.Больше+
- О насUSM — один из ведущих мировых производителей пластиковых инъекционных форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности и 2K формах...Больше+
- Проектирование и инженерияМы всегда настаиваем на том, что проектирование и инженерия — это основа формы; инженерная команда USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукции клиента вместе.Больше+
- Литье под давлениемUSM — профессиональная компания в Китае, предоставляющая полный спектр услуг по литью пластика под давлением; благодаря нашим богатым возможностям в изготовлении форм мы гарантируем, что массовое производство продукции может быть выполнено в кратчайшие сроки.Больше+
 Форма с 32 полостямиUSM имеет многолетний опыт в проектировании и производстве многополостных форм и особенно хороша в быстро продаваемых продуктах в медицинской и повседневной потребительской продукции.Больше+
- Обычный метод крепления углового штифтаУгловой штифт — это распространенная деталь привода слайдера, и методы крепления и установки следующие: 1. Пройти через плиту формы напрямую и прижать угловой штифт верхней плитой для фиксации...Больше+
- Форма для корпуса визуального дверного звонкаУправление освещением позволяет регулировать освещение всех комнат нажатием нескольких кнопок, функция сцен может реализовать различные режимы сцен, а функция полного включения и выключения может реализовать функции включения и выключения всех ламп одним нажатием.Больше+
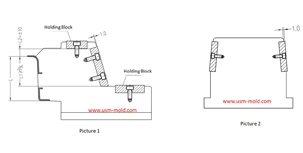 Требования к проектированию износостойкой пластины слайдера1. Износостойкая пластина слайдера требует закалки, с твердостью 45-48HRC; 2. Фрикционная поверхность износостойкой пластины должна быть на 1,0 мм выше поверхности слайдера (см. рисунок-1); 3...Больше+
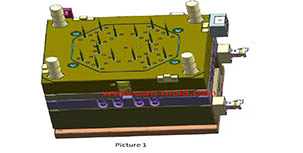 Советы по проектированию формы с вакуумной вентиляциейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
 Форма для крышки выключателяТермопара типа K — это металлическая термопара с высокой устойчивостью к окислению, которая может измерять температуру среды от 0 до 1300°C, подходит для непрерывного использования в окислительных и инертных газах, кратковременная температура использования — 1200°C, а долгосрочная — 1000°C, связь между термоэлектрическим потенциалом и температурой приблизительно линейна, и это сейчас самая большая термопара.Больше+
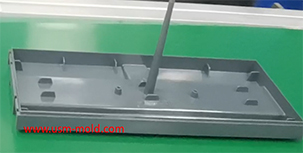 Прямой затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
 Форма для медицинских пипеточных наконечниковКак поставщик медицинских пластиковых инъекционных форм, компания имеет свои уникальные решения от разработки медицинских изделий до проектирования форм, производства форм и производства литьем под давлением.Больше+
- Метод контроля температуры пластиковой инъекционной формыКроме теплового излучения и тепловой конвекции из формы, большая часть тепла, вносимого пластиком в форму, должна быть выведена из формы циркулирующей теплоносительной средой путем теплопроводности...Больше+
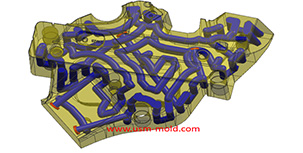 Факторы охлаждения пластика по параметрам литья1. Дизайн пластиковых деталей: в основном зависит от толщины стенок пластиковых изделий. Чем толще изделие, тем дольше время охлаждения. Обычно время охлаждения примерно пропорционально...Больше+
- Положение задержки воздуха в полости и метод выпускаЗадержка воздуха в полости обычно происходит в следующих местах: 1. Полость с тонкими стенками, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда поступает расплав в полости...Больше+
 Форма для капельного наконечникаДвухцветное литье будет выполнено на одной и той же машине для литья одновременно за два впрыска, с двумя инъекционными стволами и двумя разными затворами через две разные формы, но изделие будет извлечено один раз; это потребует две формы в одной специальной машине для 2K литья для завершения окончательного впрыска.Больше+
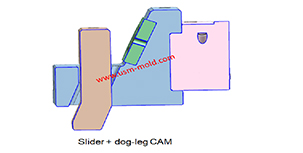 Классификация механизмов бокового разделения и извлечения сердечникаВ зависимости от конструктивных особенностей механизмы бокового извлечения сердечника делятся на следующие шесть категорий: 1. Механизм бокового извлечения сердечника типа «слайдер + направляющий штифт»; 2. ...Больше+
- Основные причины задержки воздуха в пластиковой инъекционной формеВо время процесса литья под давлением на переднем конце тонких ребер может возникнуть задержка воздуха и сгорание пластика, а также это может привести к тому, что формованная деталь станет черной и обуглится. Механизм задержки воздуха...Больше+
- Принцип проектирования выпускного пазаСистема выпуска пластиковых форм также очень важна; если в изделии есть задержка воздуха или система выпуска неподходящая, это сильно повлияет на производство литьем под давлением и качество продукции...Больше+
 Профиль компанииUSM — один из ведущих мировых производителей пластиковых инъекционных форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности и 2K...Больше+
 Поставщик автомобильных формС более чем 15-летним опытом разработки и производства автомобильных форм, USM проводит анализ потока формы на этапе отчета DFM, чтобы убедиться, что давление будет контролироваться в разумном диапазоне во время литья, и на поверхности детали не будет сварных швов и других дефектов.Больше+
- Советы по проектированию слайдера 2Формовочная поверхность разделения слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; Когда...Больше+
- Пять основных этапов процесса производства инъекционных формПроизводство инъекционных форм можно大致分为 следующие этапы: Анализ процесса пластиковых изделий.Больше+
- Боковой затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
- Принцип проектирования выпускного пазаСистема выпуска пластиковых форм также очень важна; если в изделии есть задержка воздуха или система выпуска неподходящая, это сильно повлияет на производство литьем под давлением и качество продукции...Больше+
 Форма для автомобильной двериПрименение пластика в автомобилях делится на внутренние детали, внешние детали и функциональные детали. В зависимости от свойств материалов пластики обычно делятся на три типа: обычные пластики, инженерные пластики и специальные пластики.Больше+
 Проектирование ребер пластиковых деталейФункция ребер: Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их искривления и деформации, при этом не вызывая дефектов внешнего вида...Больше+
- Газовое литье под давлением в пластиковых вешалкахГазовое литье — это технология литья пластика под давлением, при которой газ впрыскивается в пластик в расплавленном состоянии, формируя полость внутри пластика, тем самым достигается цель снижения веса...Больше+
- Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для литниковой системы. Она охлаждается вместе с изделием и извлекается после завершения литья, затем литник обрезается; форма с холодным литником — это то, что мы часто называем традиционной формой.Больше+
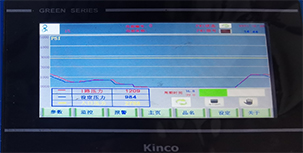 Ключевые моменты процесса газового литья под давлениемПараметры впрыска газа: Часть управления газом — это устройство, которое контролирует давление газа на каждом этапе, параметры газа имеют только два значения: время впрыска газа (секунды) и давление газа...Больше+

- Пять основных этапов процесса производства инъекционных формПроизводство инъекционных форм можно大致分为 следующие этапы: Анализ процесса пластиковых изделий.Больше+
- Медицинский продукт литья под давлениемМедицинские устройства предъявляют строгие стандарты к формам, в основном касающиеся проектирования формы, стали формы, точности изготовления, санитарных условий производства, условий транспортировки и многих других аспектов.Больше+
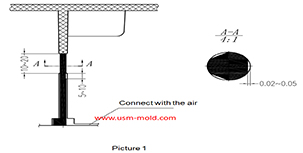 Штифт вставки для вентиляционного дизайна формованных деталейШтифт вставки для вентиляции: Сложно сделать выпускной паз, когда конец литника не находится на поверхности разделения во время литья, и нет доступного зазора для соответствия, но мы можем сделать вентиляционный штифт в конце...Больше+
- 2K формаЭта форма будет оснащена подвижным сердечником в положении затвора на стороне сердечника; подвижный сердечник поднимается в положение при впрыске материала первого цвета, и часть первого цвета затвердевает. После этого подвижный сердечник возвращается назад с помощью гидравлического устройства, в это время другой ствол впрыскивает материал второго цвета в пространство, оставленное отступлением сердечника; форма открывается, и деталь извлекается после завершения одного впрыска после затвердевания.Больше+
- Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
- Форма для корпуса визуального дверного звонкаУправление освещением позволяет регулировать освещение всех комнат нажатием нескольких кнопок, функция сцен может реализовать различные режимы сцен, а функция полного включения и выключения может реализовать функции включения и выключения всех ламп одним нажатием.Больше+