 English
 русский
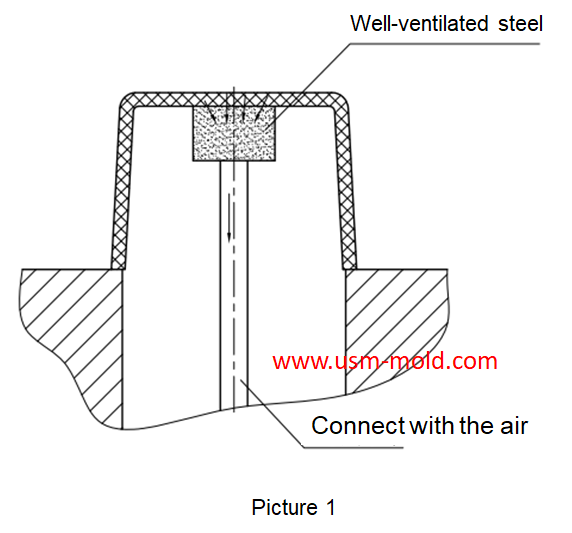
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет газу проходить через нее. Размещение куска хорошо вентилируемой стали на части, которую нужно вентилировать, обеспечивает хорошую вентиляцию. Однако диаметр нижнего вентиляционного отверстия не должен быть слишком большим, чтобы предотвратить его сжатие и деформацию под давлением полости. Из-за низкой теплопроводности хорошо вентилируемой стали ее нельзя перегревать, иначе продукты разложения легко забьют поры.
Особенности хорошо вентилируемой стали:
1. Плотность мала, а удельная прочность велика.
2. Хорошее поглощение энергии.
3. Хороший эффект гашения вибрации.
4. Большая удельная поверхность, четверть ткани — сквозные отверстия.
5. Исходная твердость хорошо вентилируемой стали: предварительно закалена до 350–400 HV (35–40 HRC).
Характеристики хорошо вентилируемой стали:
1. Снижение давления впрыска и времени удержания давления;
2. Уменьшение и устранение внутреннего напряжения литых деталей, предотвращение деформации и коробления изделия;
3. Может решить и смягчить сложные проблемы формования из-за отклонения литника, неравномерной толщины стенок и тонкостенных пластиковых деталей.
4. Газ, образующийся при высокой температуре формовочного материала, и дефекты, такие как выгорание, следы потока, недостаток материала и деформация детали, вызванные быстрым накоплением давления в полости формы, могут быть полностью устранены;
5. Повышение эффективности производства формования и экономия производственных затрат, поэтому размещение хорошо вентилируемой стали в подходящем месте литьевой формы полностью устраняет проблемы впрыска, вызванные газом, значительно улучшая процесс формования.
Советы по изготовлению хорошо вентилируемой стали:
1. Используйте H7/m6 для фиксации хорошо вентилируемой стали с формой;
2. Фрезерование, шлифовка, полировка, стук и т.д. не допускаются на поверхности хорошо вентилируемой стали, чтобы избежать засорения вентиляционных отверстий, можно использовать только электроэрозионную обработку;
3. Выбирайте установку хорошо вентилируемой стали в плоском положении, чтобы избежать резки;
4. Вентиляционный канал или отверстия должны быть открыты на нижней поверхности хорошо вентилируемой стали и соединены с воздухом;
5. Использование хорошо вентилируемой стали для отвода воздуха оставит форму вентиляционных микропор на поверхности изделия, поэтому вентиляционный элемент можно устанавливать только на некритичной поверхности;
6. Для предотвращения засорения вентиляционных отверстий требуется регулярное обслуживание вентиляционных компонентов во время формования и производства;
7. Вентиляция из дышащей стали не подходит для смол, требующих литья под высоким давлением, таких как PC, PC+ABS и т.д.; литье под высоким давлением литье под давлением повредит вентиляционные компоненты.
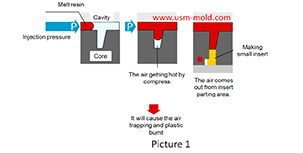
Основные причины захвата воздуха в пластиковой литьевой форме
Mar 1, 2022Во время процесса литья под давлением на переднем конце тонких ребер может произойти захват воздуха и выгорание пластика, а также это может привести к тому, что литая деталь станет черной и...view
Определение положения литника в проектировании системы литников пластиковой литьевой формы
Jan 17, 2022При выборе положения литника следует обратить внимание на следующие моменты: 1. Положение литника следует устанавливать в месте максимальной толщины стенки пластиковой детали, чтобы пластиковый расплав...view
Стандарт проектирования вентиляционного канала
Mar 3, 2022Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала...view