English
 русский

Форма для газового литья под давлением в Китае

 Принцип проектирования системы охлаждения пластиковой инжекционной формыПринцип проектирования системы охлаждения. Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, следует соблюдать следующие принципы...Больше+

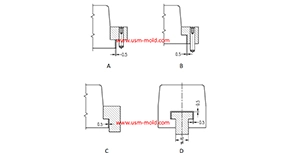 Советы по проектированию Т-образного паза ползуна и направляющей1. Т-образный паз должен быть спроектирован в соответствии с изображением 1. Если ползун относительно высокий, высота Т-образного паза ползуна недостаточна, что приведет к...Больше+
 Форма для пластиковых вставокЛегкая формуемость и гибкость смолы дополняют друг друга жесткостью, прочностью и термостойкостью металла, и из них можно изготавливать сложные и изысканные интегрированные изделия из металла и пластика.Больше+
 Форма для рамы велосипеда для детейВо время обработки пластика методом литья, газовое инжекционное литье сокращенно называется GAIM. Это относительно новая технология обработки литьем, которая была всесторонне разработана на основе проектирования и производства традиционных инжекционных форм и форм для выдувного литья и вошла в практическую стадию в 1990-х годах. Газовое инжекционное литье обладает огромными техническими преимуществами и может приносить значительные экономические выгоды.Больше+
 Пластиковая форма с холодным и горячим литникомТипы и характеристики проводов для измерения температуры горячего литника. Обычно провод для измерения температуры состоит из стальной проволоки, изолированной термочувствительным материалом, и широко известен как "термопара".Больше+
 Форма для инжекционного литья автомобильной потолочной ручкиПри инжекционном литье расплав находится под давлением впрыска и поступает в полость формы. На одном и том же сечении скорость потока каждого затвора различна: самая высокая в середине, чем ближе к стенке полости, тем ниже скорость потока, а при контакте со стенкой полости скорость первого слоя равна нулю.Больше+
 Принцип проектирования выпускного пазаСистема выпуска газов в пластиковых формах также очень важна. Если в изделии есть задержка воздуха или система выпуска неподходящая, это сильно повлияет на производство методом инжекционного литья и качество продукции...Больше+
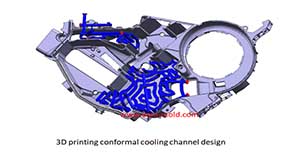 Метод контроля температуры пластиковой инжекционной формыЗа исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного в форму пластиком, должна быть выведена из формы с помощью циркулирующей теплоносительной среды путем теплопроводности...Больше+
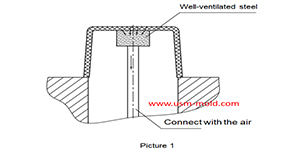 Хорошо вентилируемая сталь для проектирования вентиляции литых деталейХорошо вентилируемая сталь — это спеченный сплав, пористый материал, спеченный из сферических частиц сплава. Размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
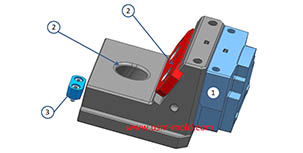 Советы по проектированию ползуна 11. После того как сердечник ползуна выдвинут, длина его пребывания в пазу направляющей штифта не должна быть менее 2/3 общей длины ползуна. В особых случаях паз ползуна может быть частично удлинен...Больше+

- Пластиковая форма с холодным и горячим литникомТипы и характеристики проводов для измерения температуры горячего литника. Обычно провод для измерения температуры состоит из стальной проволоки, изолированной термочувствительным материалом, и широко известен как "термопара".Больше+
- Факторы успеха USMСпособность производить формы по высоким международным стандартам, сильные инженерные и проектные возможности, сжатые сроки выполнения и конкурентоспособная цена.Больше+
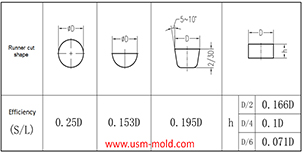 Преобразование гидравлического диаметра литников в проектировании системы литников пластиковой формыГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру. Поскольку напряжение сдвига стенки в не круглых трубах распределено неравномерно вдоль окружающих стенок...Больше+
- ГлавнаяОснованная в 1996 году, компания HanKing начала бизнес по изготовлению форм и инжекционному литью в Лунгане, Шэньчжэнь. После многих лет развития мы стали универсальным поставщиком решений для пластика...Больше+
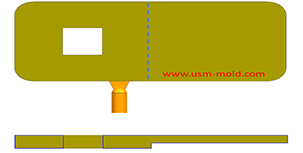 Определение положения затвора в системе проектирования литников пластиковой инжекционной формыПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
 Профиль Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и расположена в городе Дунгуан, провинция Гуандун, известной провинции по производству форм в Китае. Завод занимает площадь 3500 квадратных метров.Больше+
 Форма для пластиковых трубУсилитель нагнетает азот из цилиндра низкого давления в пригодный для работы азот высокого давления и сохраняет его в цилиндре высокого давления. Максимальное давление азота в процессе может достигать 35 МПа.Больше+
 О насUSM является одним из ведущих мировых производителей пластиковых инжекционных форм и литых деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной отрасли, высокоточных и двухкомпонентных формах...Больше+
 Видео обработки на станках с ЧПУ на Международной выставке станков в Дунгуане в 2021 годуТретий Китайский фестиваль закупок станков — Международная выставка станков DME в Дунгуане (далее DME) торжественно завершилась 13 декабря 2021 года в Современном международном выставочном центре Гуандуна (Дунгуан Хоуцзе).Больше+
- Факторы успеха USMСпособность производить формы по высоким международным стандартам, сильные инженерные и проектные возможности, сжатые сроки выполнения и конкурентоспособная цена.Больше+
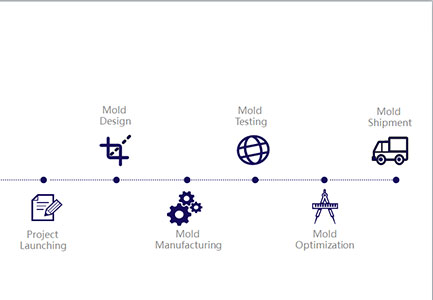 Управление проектамиМенеджер проекта является окном для внешней коммуникации и мостом для внутренней передачи информации о клиентах в USM.Больше+
_20250317101412A020.jpg) Основные области применения технологии газового литьяГазовое литье оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы и мебель, похожая на дерево...Больше+
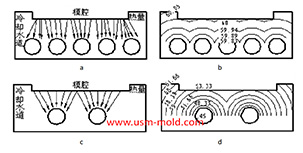 Факторы, влияющие на скорость охлаждения деталей при инжекционном литьеДеталь должна быть охлаждена для получения стабильной пластиковой детали после заполнения полости и ядра пластиком, поэтому большинство инжекционных форм должны быть оснащены охлаждающими устройствами, чтобы температура формы...Больше+
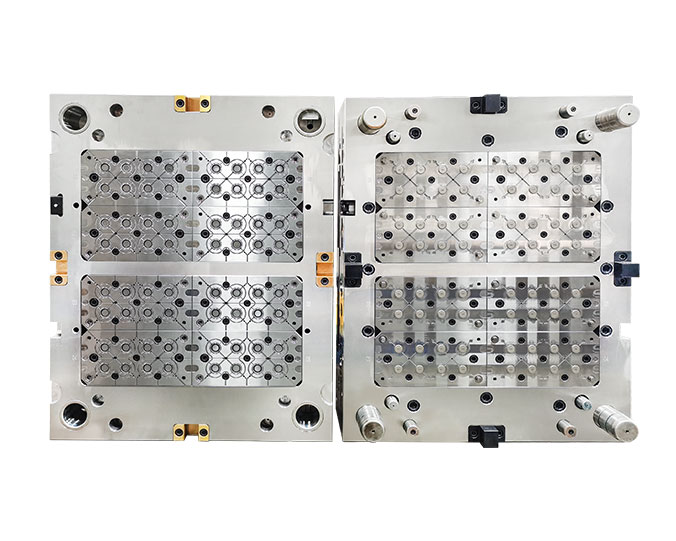 Многогнездная формаМногогнездная форма требует очень высокой точности обработки. Если ошибка обработки одного гнезда составляет 0,01 мм, общий допуск обработки 64-гнездной формы будет очень большим. Поэтому для изготовления многогнездной формы требуется очень современное оборудование для обеспечения точности обработки.Больше+
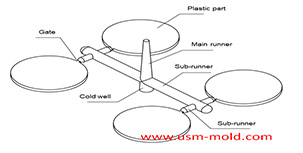 Принципы проектирования системы литников пластиковой инжекционной формы1. Качество превыше всего. Проектирование системы литников оказывает большое влияние на качество детали. Во-первых, затвор должен быть установлен в той части пластиковой детали, которую легче всего удалить, и в то же время...Больше+
 Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для литниковой системы. Она охлаждается вместе с изделием и извлекается после завершения литья, затем литник отрезается. Форма с холодным литником — это то, что мы часто называем традиционной формой.Больше+
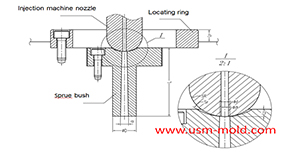 Основные моменты проектирования системы литников пластиковой формыГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он выходит из сопла инжекционной машины, и он соосен с соплом, поскольку подвергается многократным контактам и столкновениям...Больше+
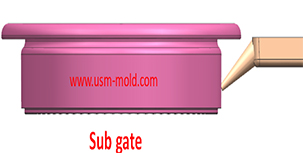 Подводящий затвор системы литников пластиковой инжекционной формыЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно подобран. Обычные типы затворов включают: прямой затвор, боковой затвор, точечный затвор, подводящий затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
 Профиль компанииUSM — один из ведущих мировых производителей пластиковых литьевых форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной отрасли, высокоточных и 2K...Больше+
 Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом под 90 градусов?Больше+
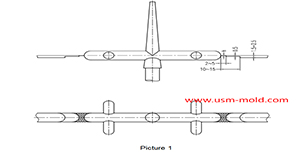 Вентиляция разделительной поверхности системы каналовВ основном и подканале содержится большое количество газа, этот газ выпускается через тягу (выталкивающий стержень) во время обработки литьем, часть газа выходит через выхлопной паз на разделительной поверхности...Больше+
- Советы по проектированию слайдера 11. После выглубления сердечника слайдера длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера, в особых случаях паз слайдера может быть частично удлинен...Больше+
 Что такое 2K литье? Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом под 90 градусов?Больше+

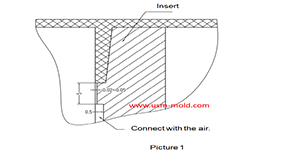 Конструкция вентиляционной вставки для формованных деталейВ тонкостенной полости, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтового столба...Больше+
 Форма для пластика с 16 полостямиМногополостная форма с 16 полостями означает, что 16 деталей могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время производства и снижает затраты.Больше+
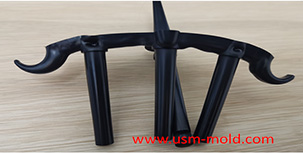 Банановый затвор системы каналов пластиковой литьевой формыЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего канала и т.д. Среди...Больше+
- Форма с холодным каналомПо сравнению с формой с горячим каналом, форма с холодным каналом не требует специальной системы нагрева для системы каналов. Она охлаждается вместе с изделием и извлекается после завершения литья, затем канал обрезается, форма с холодным каналом — это то, что мы часто называем традиционной формой.Больше+
- Форма для рамы велосипеда для детейВо время обработки пластикового формования литье с использованием газа сокращенно называют GAIM, это относительно новая технология обработки формования, эта технология была всесторонне разработана на основе проектирования и производства традиционных литьевых форм и форм для выдувного формования и вошла в практическую стадию в 1990-х годах, литье с использованием газа имеет огромные технические преимущества применения и может приносить значительные экономические выгоды.Больше+
 Многополостная форма с горячим каналомГорячий канал будет поддерживать пластиковый материал в жидком состоянии в канале и затворе впрыска, температура в стволе инжекционной машины и канале очень высокая, что позволяет сохранять материал в жидком состоянии, благодаря окружающей системе нагрева, перед производством нужно только нагреть горячий канал до требуемой температуры, и горячий канал действует как продолжение ствола инжекционной машины.Больше+
 Медицинская форма TPEС момента основания завода USM предоставила продукцию литья под давлением и услуги по изготовлению форм многим медицинским компаниям по всему миру, особенно в области многополостных медицинских изделий и мелких продуктов (наконечники для пипеток) с богатым и ценным опытом.Больше+
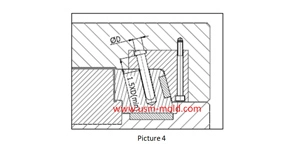 Общие методы крепления углового штифтаУгловой штифт — это распространенная часть привода слайдера, и методы крепления и установки следующие: 1. Пройти через плиту формы напрямую и прижать угловой штифт верхней плитой для фиксации...Больше+
 Форма для литья с использованием газа и водыРазличия между литьем с использованием воды и газа: 1. Литье с использованием воды использует воду, и она может быть переработана и повторно использована, поэтому вода как среда в этих двух процессах формования дешевле, чем азот.Больше+
 Труба охлаждающей жидкости двигателяВ процессе литья с использованием газа газ всегда следует по пути с наименьшим сопротивлением потоку, от высокого давления к низкому, и течет к толстостенной части, потому что температура этой части высокая, а сопротивление небольшое.Больше+
 Форма для литья с использованием водыПоскольку скорость потока внешнего слоя расплава низкая, а скорость внутреннего слоя высокая, внутренний слой расплава будет закручиваться наружу и прилипать к полости формы, продвигаясь вперед.Больше+

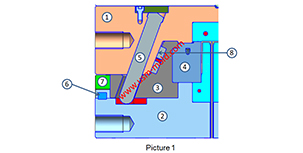 Сборка слайдера бокового механизма выглубленияНа рисунке 1 показан типичный механизм разделения и выглубления слайдера с приводом от направляющего штифта, мы поговорим о составе и функциях механизма бокового выглубления. 1. Боковые формовочные части...Больше+
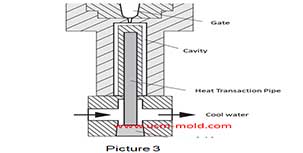 Обычный охлаждающий затвор пластиковой литьевой формы1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор — это наиболее часто используемый затвор для пластиковой литьевой формы, а также самый удобный тип охлаждения для обработки...Больше+
- Водонепроницаемая пластиковая оболочкаИзделие будет изготовлено в два этапа: второй элемент впрыскивается после завершения первого элемента в другой форме и на другой инжекционной машине, обычно нет особых требований к времени впрыска двух разных элементов и инжекционной машине.Больше+
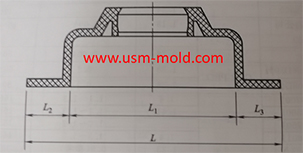 Скорость усадки при пластиковом литьеПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки, распространенные коэффициенты усадки пластика показаны...Больше+


- Определение положения затвора в системе проектирования каналов пластиковой литьевой формыПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
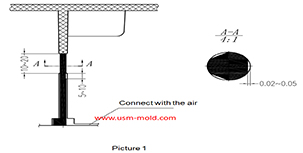 Вставной штифт для вентиляции формованных деталейВставной штифт для вентиляции: Сложно сделать выхлопной паз, когда конечный канал не находится на разделительной поверхности во время литья, и нет доступного зазора, но мы можем сделать вентиляционный штифт на конце...Больше+
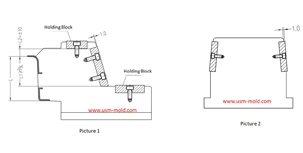 Требования к проектированию износостойкой пластины слайдера1. Износостойкая пластина слайдера требует закалки с твердостью 45-48 HRC; 2. Фрикционная поверхность износостойкой пластины должна быть на 1,0 мм выше поверхности слайдера (см. рисунок 1); 3...Больше+
_20250317101516A021.jpg) Основные моменты проектирования литья с использованием газа1. Сначала нужно рассмотреть подходящие области толщины стенок, которые необходимо впрыснуть и выглубить, а затем решить, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...Больше+
- Хорошо вентилируемая сталь для вентиляции формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
- Метод контроля температуры пластиковой литьевой формыЗа исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, привнесенного в форму пластиком, должна быть выведена из формы циркулирующей средой теплопередачи путем теплопроводности...Больше+
 Выставка ITES 2022 в Шэньчжэне успешно завершиласьМеждународная выставка технологий и оборудования для промышленного производства ITES 2022 в Шэньчжэне и 23-я Международная выставка машиностроения в Шэньчжэне торжественно открылись в Шэньчжэне...Больше+
- Медицинская форма TPEС момента основания завода USM предоставила продукцию литья под давлением и услуги по изготовлению форм многим медицинским компаниям по всему миру, особенно в области многополостных медицинских изделий и мелких продуктов (наконечники для пипеток) с богатым и ценным опытом.Больше+
 Форма для медицинских пипетокКак поставщик медицинских пластиковых литьевых форм, USM имеет свои уникальные решения, начиная от разработки медицинских изделий до проектирования форм, производства форм и производства литьем под давлением.Больше+
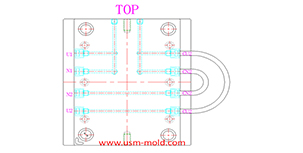 Различные принципы обработки системы охлаждения пластиковой литьевой формыРазличные принципы обработки: 1. Температура формы различается в зависимости от разных пластиков, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...Больше+
 Литье с использованием газа для ручек чайниковЧто такое литье с использованием газа? Сегодня мы поговорим о случае литья с использованием газа для ручек чайников. Во время процесса литья под давлением расплавленный пластик проталкивается для заполнения...Больше+
 Форма с 4 полостямиМногополостная форма означает, что несколько одинаковых деталей изготавливаются в одном наборе форм, и несколько одинаковых деталей могут быть произведены за один цикл литья одновременно.Больше+
 Форма для автозапчастейАвтомобильная консоль — это внешняя деталь среди внутренних автомобильных деталей, на поверхности детали не должно быть сварных швов, система впуска консоли обычно использует клапанный затвор горячего канала, положение затвора обычно имеет прямой впрыск на некритичной поверхности, чтобы сэкономить пластиковый материал, зона запирания будет впрыскиваться на стороне некритичной поверхности, или средняя область будет впрыскиваться на некритичную поверхность через банановый затвор.Больше+

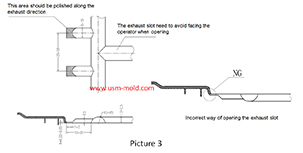 Стандарт проектирования выхлопного пазаВыхлопная система должна обеспечивать плавный выпуск газа из полости, а также предотвращать попадание материала в выхлопные каналы, что может вызвать облой изделия или закупорку...Больше+


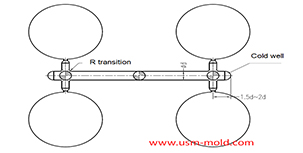 Ключевые моменты системы каналов пластиковой литьевой формыПодканал — это переходный канал между основным каналом и затвором, поскольку подканал является самой длинной частью системы впуска, очень важно повысить качество деталей и улучшить...Больше+
 Автомобильная формаХарактеристики автомобильных форм: 1. Размер автомобильной формы очень большой, а вес самой крупной формы достигает почти 40 тонн; 2. Структура формы сложная; 3. На разделительной поверхности много нерегулярных изогнутых поверхностей.Больше+
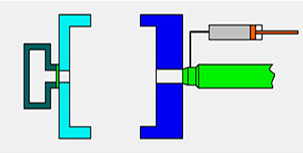 Разница между полным и коротким впрыском при литье с использованием газаЛитье с использованием газа можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
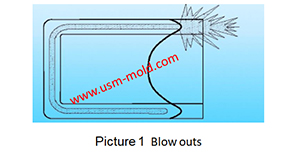 Дефекты и решения изделий при литье с использованием газаРаспространенные дефекты и решения при литье с использованием газа: 1. Газ выдувает расплав, как на рисунке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+
 USM приобрела два новых оборудования Sodick EDMUSM приобрела 2 новых EDM-оборудования Sodick, которые прибыли через несколько месяцев, только что завершили сборку и настройку, мы очень рады скоро увидеть обработку с нашими новыми проектами.Больше+
 Что такое выбросное литье?Процесс получения изделий, отлитых под давлением, называется литьем под давлением или просто литьем. Литье под давлением — важный метод обработки полимеров, характеризующийся коротким циклом формования и высокой эффективностью производства.Больше+
 Дизайн и инженерияМы всегда настаиваем, что дизайн и инженерия — это ядро для формы, команда инженеров USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукта клиента вместе.Больше+
- Советы по проектированию слайдера 11. После выглубления сердечника слайдера длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера, в особых случаях паз слайдера может быть частично удлинен...Больше+
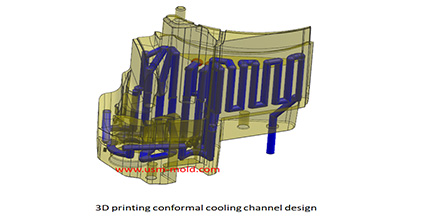
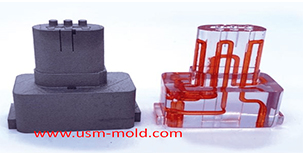 Конформный охлаждающий канал пластиковой литьевой формыКонформный охлаждающий затвор — это новый тип охлаждающего затвора формы, основанный на технологии 3D-печати, благодаря особенностям обработки конформный охлаждающий затвор может хорошо соответствовать форме изделия...Больше+
- Основные моменты проектирования литья с использованием газа1. Сначала нужно рассмотреть подходящие области толщины стенок, которые необходимо впрыснуть и выглубить, а затем решить, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...Больше+
- Скорость усадки при пластиковом литьеПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки, распространенные коэффициенты усадки пластика показаны...Больше+
_20250317101937A023.jpg) Что такое боковое разделение и механизмы выглубления с их функциями?Когда внутри или снаружи пластиковых деталей, отлитых под давлением, есть отверстия, полости или сердечники, отличающиеся от направлений открытия и закрытия формы, пластиковые детали не могут...Больше+
 Форма для воздушной камерыС более чем 15-летним опытом работы с формами с предварительной деформацией, USM Mold освоила научную и полную технологию форм с предварительной деформацией, от управления проектами, анализа течения формы, проектирования, производства, сборки, испытания формы и окончательного измерения.Больше+
- Принцип проектирования выхлопного пазаВыхлопная система пластиковых форм также очень важна, если в изделии есть улавливание воздуха или выхлопная система не подходит, это сильно повлияет на производство литьем под давлением и качество изделия...Больше+
- Форма для пластиковой коробкиСпособы управления умными бытовыми приборами очень разнообразны: их можно управлять с помощью интеллектуального сенсорного экрана, пульта дистанционного управления сценами, мобильного телефона или компьютера. Нет ограничений по времени и месту, управление возможно в любое время и в любом месте, любые устройства реализуют интеллектуальное управление.Больше+
 Форма с 32 полостямиUSM обладает многолетним опытом в проектировании и производстве многополостных форм и особенно хорош в быстро продаваемых изделиях в медицинской и повседневной потребительской продукции.Больше+
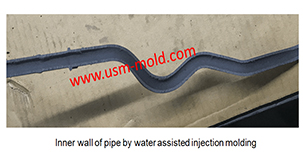 Сравнение литья с использованием воды и газаСравнивая технологию литья с использованием воды и технологию литья с использованием газа, основное различие заключается в природе используемых вспомогательных формовочных сред. Одна жидкая, а...Больше+
- Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть охлаждена для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены охлаждающими устройствами, чтобы температура формы...Больше+
 Форма для автомобильной двериПрименение пластика в автомобилях делится на внутренние детали, внешние детали и функциональные детали. В зависимости от свойств материала пластики обычно делятся на три типа: обычные пластики, инженерные пластики и специальные пластики.Больше+
- Вставной штифт для вентиляции формованных деталейВставной штифт для вентиляции: Сложно сделать выхлопной паз, когда конечный канал не находится на разделительной поверхности во время литья, и нет доступного зазора, но мы можем сделать вентиляционный штифт на конце...Больше+
- Банановый затвор системы каналов пластиковой литьевой формыЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего канала и т.д. Среди...Больше+
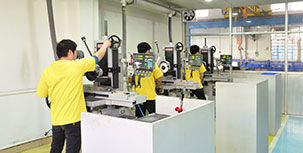 Пять основных этапов процесса производства литьевой формыПроизводство литьевой формы можно грубо разделить на следующие этапы: Анализ процесса пластиковых изделий.Больше+
- Форма с холодным каналомПо сравнению с формой с горячим каналом, форма с холодным каналом не требует специальной системы нагрева для системы каналов. Она охлаждается вместе с изделием и извлекается после завершения литья, затем канал обрезается, форма с холодным каналом — это то, что мы часто называем традиционной формой.Больше+
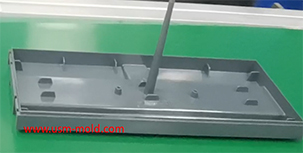 Прямой затвор системы каналов пластиковой литьевой формыЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего канала и т.д. Среди...Больше+

- Хорошо вентилируемая сталь для вентиляции формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
- Форма с холодным и горячим каналомОбщие типы и характеристики температурных датчиков горячего канала. Обычно температурный провод состоит из стальной проволоки, изолированной термочувствительным материалом, такой провод обычно называют «термопарой».Больше+
- Форма с пластиковой вставкойЛегкая формуемость и гибкость смолы дополняют жесткость, прочность и термостойкость металла, и из них можно изготавливать сложные и изысканные интегрированные металлопластиковые изделия.Больше+
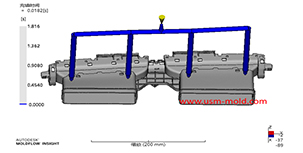 Точки проектирования системы каналов пластиковой литьевой формыПри проектировании системы впуска, во-первых, следует учитывать быстрое заполнение полости расплавленным пластиком со стороны сердечника для уменьшения потерь давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
- Форма для пластикового выключателяUSM — это сертифицированная по ISO9001:2015 фабрика по производству форм и литья под давлением. У нее есть свои уникальные решения, начиная от разработки продуктов для умных бытовых приборов, проектирования форм, производства форм и производства литьем под давлением.Больше+
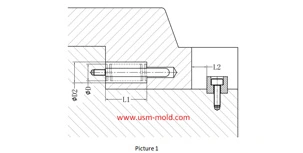 Расчет длины и прочности пружины слайдераРазмер обработки: 1. ØD2=ØD+22. Ll = общая длина пружины (L) - значение предварительной нагрузки пружины (N) - расстояние выглубления слайдера (L2). Расчет длины пружины: (см. рисунок 1 для расчета длины) ★L...Больше+
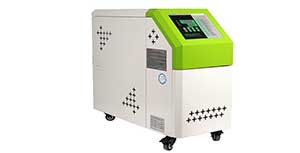 Нагрев пластиковой литьевой формыКогда процесс литья под давлением требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулировки температуры с функцией нагрева. Кроме того, термопласты...Больше+
- Банановый затвор системы каналов пластиковых литьевых формЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего канала и т.д. Среди...Больше+
 Медицинская пластиковая формаМатериал изделия: медицинский PP материал. Сталь формы: S136 HRC 52-54. Срок службы формы: 1 миллион. Бренд горячего канала: Incoe. Основа формы: LKM. Отделка поверхности: зеркальная полировка. Срок изготовления формы: 6 недель.Больше+
- Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом под 90 градусов?Больше+
- Форма для пластиковых трубУсилитель сжимает азот в цилиндре низкого давления в пригодный для работы азот высокого давления и сохраняет его в цилиндре высокого давления, максимальное давление азота может достигать 35 МПа в процессе.Больше+
- Принцип проектирования выхлопного пазаВыхлопная система пластиковых форм также очень важна, если в изделии есть улавливание воздуха или выхлопная система не подходит, это сильно повлияет на производство литьем под давлением и качество изделия...Больше+
 Форма для оконной рамы автомобиляUSM обладает 15-летним опытом проектирования форм с предварительной деформацией. От анализа течения формы для получения теоретической величины деформации, затем проведения теста Crim с использованием файла материала UDB для определения фактической величины деформации, затем оставляют достаточно места для стали при проектировании формы на основе профессионального опыта, чтобы сократить время модификации и продлить срок службы формы.Больше+
- Разница между полным и коротким впрыском при литье с использованием газаЛитье с использованием газа можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
- Дизайн и инженерияМы всегда настаиваем, что дизайн и инженерия — это ядро для формы, команда инженеров USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукта клиента вместе.Больше+
- Что такое выбросное литье?Процесс получения изделий, отлитых под давлением, называется литьем под давлением или просто литьем. Литье под давлением — важный метод обработки полимеров, характеризующийся коротким циклом формования и высокой эффективностью производства.Больше+
- Форма для литья с использованием газа и водыРазличия между литьем с использованием воды и газа: 1. Литье с использованием воды использует воду, и она может быть переработана и повторно использована, поэтому вода как среда в этих двух процессах формования дешевле, чем азот.Больше+
 Сборка формыСобрать форму без подгонки — цель каждого сборщика, и это стало душой каждого сотрудника USM.Больше+
- Принцип проектирования системы охлаждения пластиковых литьевых формПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и сделать распределение температуры поверхности полости равномерным, следует соблюдать следующие принципы...Больше+
- Управление проектамиМенеджер проекта в USM — это окно для внешнего общения и мост для внутренней передачи информации о клиентах.Больше+
 Видео международной выставки станков в Дунгуане в 2021 годуUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и расположена в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае.Больше+
 Форма с металлической вставкойДля жестких формованных деталей и изогнутых эластичных формованных изделий на резиновых прокладках после литья на подложке можно изготовить интегрированное изделие, и можно избежать сложной операции по размещению уплотнительного кольца, что упрощает автоматическую комбинацию последующих процессов. Поскольку это соединение расплавленного материала с металлической вставкой, по сравнению с методом вдавливания, зазор металлической вставки можно спроектировать уже, а надежность формования композитного изделия выше.Больше+

 Поставщик автомобильных формС более чем 15-летним опытом разработки и производства автомобильных форм, USM проводит анализ течения формы с этапа отчета DFM, чтобы обеспечить контроль давления в разумном диапазоне во время литья и отсутствие сварных швов и других дефектов на поверхности детали.Больше+
- Стандарт проектирования выхлопного пазаВыхлопная система должна обеспечивать плавный выпуск газа из полости, а также предотвращать попадание материала в выхлопные каналы, что может вызвать облой изделия или закупорку...Больше+
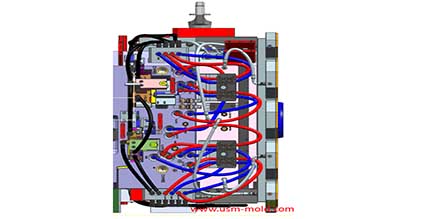 Уведомление о проектировании системы охлаждения пластиковых литьевых формУведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с термометром температуры формы; 2. ...Больше+
- Форма для оконной рамы автомобиляUSM обладает 15-летним опытом проектирования форм с предварительной деформацией. От анализа течения формы для получения теоретической величины деформации, затем проведения теста Crim с использованием файла материала UDB для определения фактической величины деформации, затем оставляют достаточно места для стали при проектировании формы на основе профессионального опыта, чтобы сократить время модификации и продлить срок службы формы.Больше+
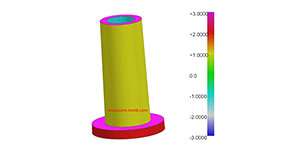 Что называют углом съема?Угол съема, также называемый углом демонтажа, — это угол, используемый для извлечения изделия из формы и проектируемый на разделительной поверхности, этот угол называется углом съема, как показано на рисунке.Больше+
 Проектирование ребер пластиковых деталейФункция ребер: роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их искривления и деформации, при этом не вызывая дефектов внешнего вида...Больше+
 Облицовка и 2K литьеВыбор материала для двухцветных изделий: обычно для двухцветного литья под давлением используется один и тот же тип материала разных цветов, чтобы прочность соединения пластика первого и второго цвета была наилучшей.Больше+
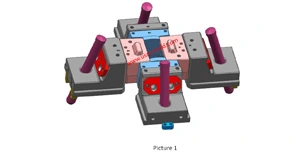 Советы по проектированию слайдера 2Формовочная разделительная поверхность слайдера должна быть выполнена как запорная поверхность насколько возможно, ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; Когда...Больше+
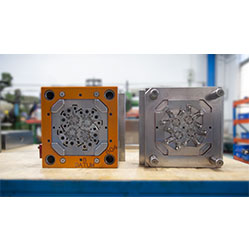 Детали формы с вставкойЛитье с вставкой — это обработка пластиковых деталей с впрыском, вставка может быть пластиковой или металлической, обычно это металлические детали или резьбовые части, они должны быть закреплены в определенной области перед впрыском, чтобы после завершения впрыска они хорошо прилегали. Обычно такие изделия требуют высокого стандарта прочности.Больше+
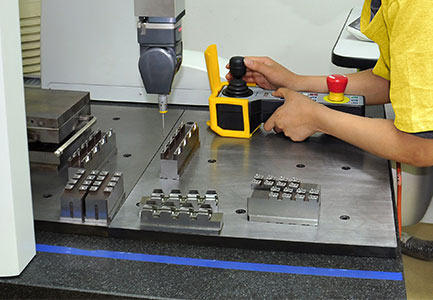 Контроль качестваКачество — это душа USM во все времена, процедуры контроля качества, обеспечения качества и мониторинга качества интегрированы в каждый этап операции, и все операции гарантированы стандартом ISO 90001.Больше+
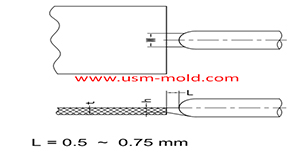 Проектирование системы каналов пластиковых литьевых формЗатвор — это соединительная часть между каналом и полостью, а также конечная часть системы впуска литьевой формы, расплавленный пластик поступает в полость и на сторону сердечника через затвор напрямую...Больше+
- Прямой затвор системы каналов пластиковых литьевых формЧтобы добиться наилучшего качества литья, тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего канала и т.д. Среди...Больше+
- Ведущие производители пластиковых литьевых форм и формованных деталейМы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной отрасли, высокоточных и 2K формах и других промышленных деталях.Больше+
 Ограничения технологии литья с использованием газаТехнология литья с использованием газа имеет очевидные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть много ограничений, которые в основном проявляются в следующих аспектах...Больше+
- Советы по проектированию слайдера 2Формовочная разделительная поверхность слайдера должна быть выполнена как запорная поверхность насколько возможно, ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; Когда...Больше+
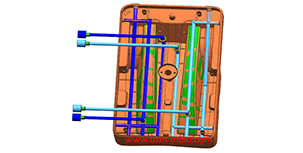 Принцип баланса температуры формы в проектировании системы охлаждения пластиковых формПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью одинаковой, но следует сделать...Больше+
 Форма для крышки выключателяТермопара типа K — это металлическая термопара с высокой стойкостью к окислению, которая может измерять температуру среды от 0 до 1300°C, подходит для непрерывного использования в окислительных и инертных газах, краткосрочная температура использования — 1200°C, а долгосрочная — 1000°C, зависимость между термоэлектрическим потенциалом и температурой приблизительно линейна, и это сейчас самая большая термопара.Больше+
 Воздуховыпуск кондиционера автомобиляВоздуховыпуски автомобильного кондиционера обычно собираются из нескольких частей, классифицируются по их функциям и назначению: есть внешние формы, функциональные формы или формы, сочетающие внешние и функциональные аспекты.Больше+
- Факторы успеха USMСпособность производить формы по высоким международным стандартам, мощные инженерные и проектные возможности, агрессивные сроки выполнения и конкурентоспособная цена.Больше+
- Форма для литья с использованием водыПоскольку скорость потока внешнего слоя расплава низкая, а скорость внутреннего слоя высокая, внутренний слой расплава будет закручиваться наружу и прилипать к полости формы, продвигаясь вперед.Больше+
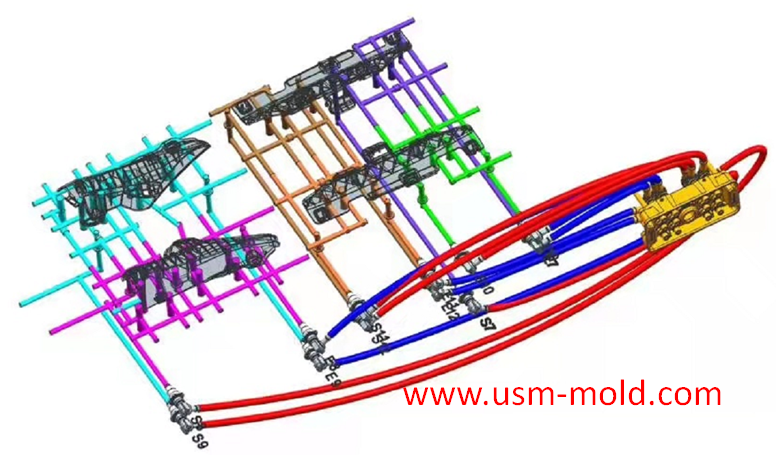 Температурная система литьевой формыПривет всем, время охлаждения формы самое продолжительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих 10 блогах.Больше+
- О насUSM — один из ведущих мировых производителей пластиковых литьевых форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной отрасли, высокоточных и 2K формах...Больше+
 Открытие блога USMПривет всем! Наш блог открывается сегодня, очень рады возможности встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам нужно.Больше+
- Вентиляция разделительной поверхности системы каналовВ основном и подканале содержится большое количество газа, этот газ выпускается через тягу (выталкивающий стержень) во время обработки литьем, часть газа выходит через выхлопной паз на разделительной поверхности...Больше+
- Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом под 90 градусов?Больше+
 Изделие медицинской литьевой формыМедицинские устройства предъявляют строгие стандарты к формам, в основном связанным с дизайном формы, сталью формы, точностью изготовления, санитарными условиями производства, условиями транспортировки и многими другими аспектами.Больше+
- Поставщик автомобильных формС более чем 15-летним опытом разработки и производства автомобильных форм, USM проводит анализ течения формы с этапа отчета DFM, чтобы обеспечить контроль давления в разумном диапазоне во время литья и отсутствие сварных швов и других дефектов на поверхности детали.Больше+
- Точки проектирования системы каналов пластиковых литьевых формПри проектировании системы впуска, во-первых, следует учитывать быстрое заполнение полости расплавленным пластиком со стороны сердечника для уменьшения потерь давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
- Общие методы крепления углового штифтаУгловой штифт — это распространенная часть привода слайдера, и методы крепления и установки следующие: 1. Пройти через плиту формы напрямую и прижать угловой штифт верхней плитой для фиксации...Больше+
- Водонепроницаемая пластиковая оболочкаИзделие будет изготовлено в два этапа: второй элемент впрыскивается после завершения первого элемента в другой форме и на другой инжекционной машине, обычно нет особых требований к времени впрыска двух разных элементов и инжекционной машине.Больше+
- Управление проектамиМенеджер проекта в USM — это окно для внешнего общения и мост для внутренней передачи информации о клиентах.Больше+
- Требования к проектированию износостойкой пластины слайдера1. Износостойкая пластина слайдера требует закалки с твердостью 45-48 HRC; 2. Фрикционная поверхность износостойкой пластины должна быть на 1,0 мм выше поверхности слайдера (см. рисунок 1); 3...Больше+
 Форма для вентилятора автомобиляОбычные изделия включают водяные камеры, воздушные камеры, впускной клапан двигателя и нейлоновые соединители, а также системы кондиционирования автомобилей: крышки вентиляторов, вентиляторы, автомобильные кронштейны, люки, треугольные кронштейны зеркал, нижние листы автомобилей и т.д.Больше+
- 2K формаЭта форма будет оснащена подвижным сердечником в положении затвора на стороне сердечника, подвижный сердечник поднимается в верхнее положение при впрыске материала первого цвета, и часть первого цвета затвердевает. После этого подвижный сердечник возвращается назад с помощью гидравлического устройства, в это время другой ствол впрыскивает материал второго цвета в пространство, оставленное отступлением сердечника, форма открывается, и деталь извлекается после завершения одного впрыска и затвердевания.Больше+
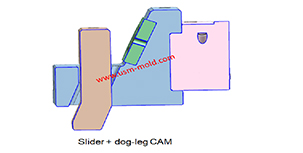 Классификация механизмов бокового разделения и выглубленияВ зависимости от конструктивных характеристик механизмы бокового выглубления делятся на следующие шесть категорий: 1. Механизм бокового выглубления типа «слайдер + направляющий штифт»; 2. ...Больше+
- Ключевые моменты системы каналов пластиковых литьевых формПодканал — это переходный канал между основным каналом и затвором, поскольку подканал является самой длинной частью системы впуска, очень важно повысить качество деталей и улучшить...Больше+
- Что такое боковое разделение и механизмы выглубления с их функциями?Когда внутри или снаружи пластиковых деталей, отлитых под давлением, есть отверстия, полости или сердечники, отличающиеся от направлений открытия и закрытия формы, пластиковые детали не могут...Больше+