 English
 русский

Завод пресс-форм
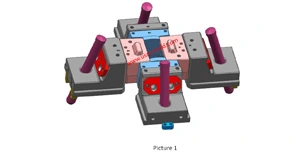 Советы по проектированию ползуна 2Формообразующая поверхность разделения ползуна должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; При использовании...Подробнее
_20250317101606A022.jpg) Введение в несколько распространенных процессов водного литья под давлениемВ зависимости от конструкции машины для литья под давлением и системы литья, соответствующий процесс возврата расплава при водном литье под давлением можно условно разделить на два типа:...Подробнее
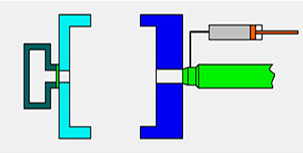 Различие между полным и коротким впрыском при газоассистированном литье под давлениемГазоассистированное литье под давлением можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на картинке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Подробнее
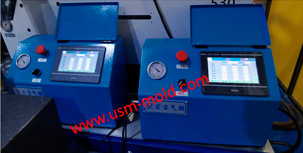 Оборудование для газоассистированного литья под давлениемОборудование для газоассистированного литья включает в себя управляющую часть для газа и генератор азота, это специальная и отдельная система от машины для литья под давлением, и единственный интерфейс с машиной для литья...Подробнее
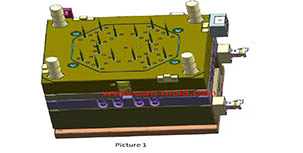 Советы по проектированию вакуумной вентиляции пресс-формыСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Подробнее
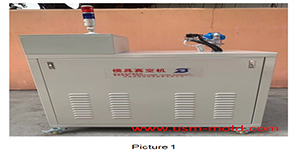 Проектирование вакуумной вентиляции для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Подробнее
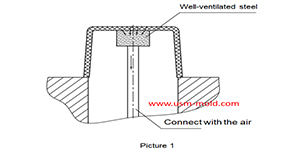 Хорошо вентилируемая сталь для проектирования вентиляции формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Подробнее
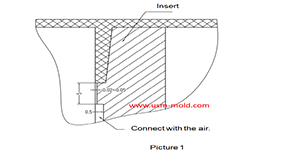 Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтовой колонны...Подробнее
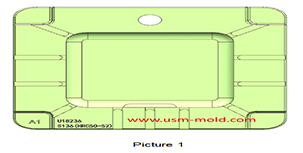 Вентиляция поверхности разделенияВыпускной паз на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим эффектом выпуска, это основная зона, где выпускается газ, поэтому выпуск из...Подробнее
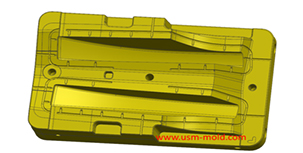 Принцип проектирования выпускного пазаСистема выпуска газа в пластиковых формах также очень важна, если в изделии есть захваченный воздух или система выпуска не подходит, это сильно повлияет на производство литья под давлением и качество продукции...Подробнее
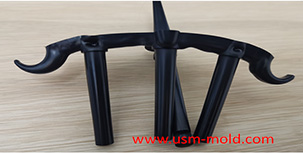 Изогнутый литник системы литников для пластиковых литьевых формДля достижения наилучшего качества литья необходимо тщательно выбирать тип литника, распространенные типы литников: прямой литник, боковой литник, точечный литник, туннельный литник, клапанный литник горячего литника и т.д. Среди...Подробнее
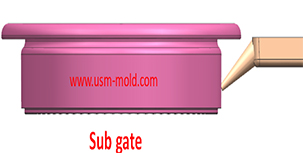 Туннельный литник системы литников для пластиковых литьевых формДля достижения наилучшего качества литья необходимо тщательно выбирать тип литника, распространенные типы литников: прямой литник, боковой литник, точечный литник, туннельный литник, клапанный литник горячего литника и т.д. Среди...Подробнее
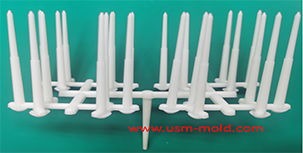 Точечный литник системы литников для пластиковых литьевых формДля достижения наилучшего качества литья необходимо тщательно выбирать тип литника, распространенные типы литников: прямой литник, боковой литник, точечный литник, туннельный литник, клапанный литник горячего литника и т.д. Среди...Подробнее
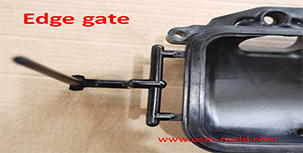 Боковой литник системы литников для пластиковых литьевых формДля достижения наилучшего качества литья необходимо тщательно выбирать тип литника, распространенные типы литников: прямой литник, боковой литник, точечный литник, туннельный литник, клапанный литник горячего литника и т.д. Среди...Подробнее
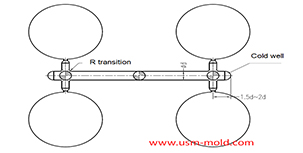 Ключевые моменты системы литников для пластиковых литьевых формПодлитник — это переходной канал между главным литником и литником, так как подлитник является самой длинной частью литниковой системы, его важность велика для повышения качества деталей и улучшения...Подробнее
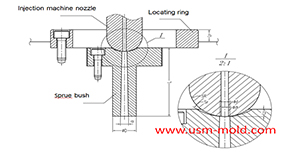 Основные моменты проектирования системы заливки пластиковых формГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он выдавливается из сопла литьевой машины, и он находится на одной оси с соплом, из-за многократного контакта и столкновения...Подробнее
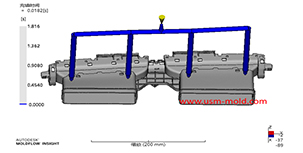 Основные моменты проектирования системы литников для пластиковых литьевых формПри проектировании литниковой системы, во-первых, следует учитывать быстрое заполнение полости формы расплавленным пластиком с учетом стороны сердечника, чтобы уменьшить потери давления и тепла; во-вторых, это должно быть экономически выгодно...Подробнее
 Проектирование ребер пластиковых деталейФункция ребер: Ребра служат для повышения прочности и жесткости пластиковых деталей, предотвращают их искажение и деформацию, не вызывая дефектов внешнего вида...Подробнее
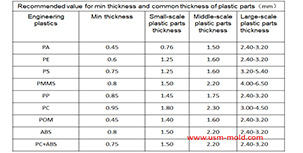 Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Подробнее
 Что такое пластиковая литьевая форма?Пластиковая форма используется для литья под давлением, она собирается из полости, сердечника и бокового ползуна вместе с системой выталкивания и регулировками для производства пластиковых изделий различных форм и размеров.Подробнее
 Открытие блога USMЗдравствуйте, все! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам нужно.Подробнее
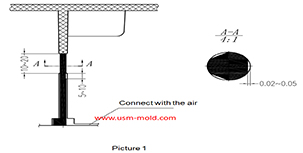 Штифт вставки для проектирования вентиляции формованных деталейШтифт вставки для вентиляции: Сложно сделать выпускной паз, когда конечный литник не находится на поверхности разделения во время литья, и нет доступного зазора соответствия, но можно сделать вентиляционный штифт в конце...Подробнее
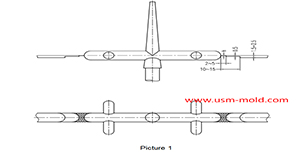 Вентиляция поверхности разделения системы литниковВ главном и подлитниках содержится большое количество газа, эти газы выпускаются через тягу (выталкивающий стержень) во время процесса литья, часть газа выходит через выпускной паз на поверхности разделения...Подробнее
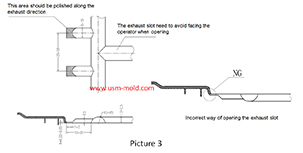 Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к облою изделия или закупорке...Подробнее
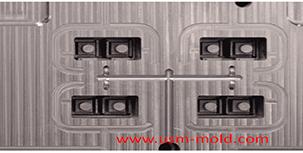 Позиция захвата воздуха в полости и метод выпускаЗахват воздуха в полости обычно происходит в следующих местах: 1. Полость с тонкими стенками, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда расплав в полости достигает...Подробнее
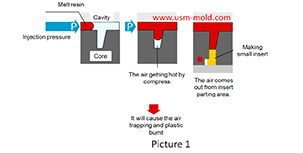 Основные причины захвата воздуха в пластиковых литьевых формахВ процессе литья под давлением передний конец тонких ребер может захватить воздух и привести к сгоранию пластика, а также вызвать почернение и карбонизацию формованной детали. Механизм захвата воздуха...Подробнее
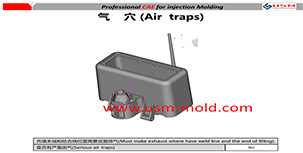 Причины создания системы выпуска газа для литьевых формГаз в литьевой форме включает не только воздух в полости, но и воздух в литнике, а также газ разложения, образующийся из расплава пластика, и пар, вызванный пластиком при высокой температуре...Подробнее
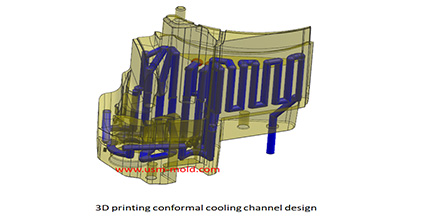
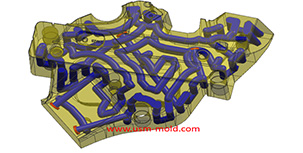
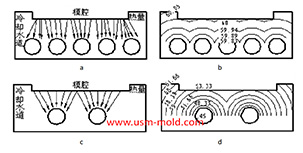
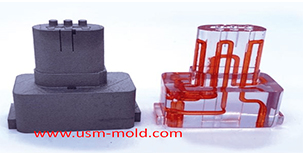 Конформный охлаждающий канал пластиковых литьевых формКонформный канал охлаждения — это новый тип канала охлаждения формы, основанный на технологии 3D-печати, благодаря особенностям его обработки, конформный канал охлаждения может хорошо соответствовать форме изделия...Подробнее
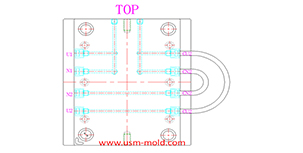 Различная обработка принципов системы охлаждения пластиковых литьевых формПринцип различной обработки: 1. Температура формы различается в зависимости от разных пластиков, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...Подробнее
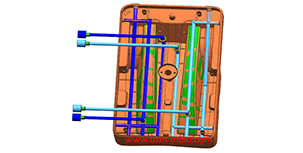 Принцип баланса температуры пресс-формы в проектировании системы охлаждения пластиковых формПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью одинаковой, но следует сделать...Подробнее
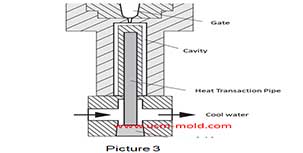 Типовые каналы охлаждения пластиковых литьевых форм1. Прямой канал водяного охлаждения: прямой канал охлаждения является самым распространенным каналом охлаждения пресс-форм, а также наиболее удобным типом охлаждения для обработки...Подробнее
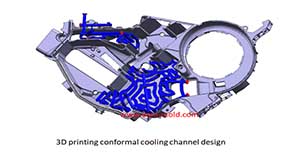 Метод контроля температуры пластиковых литьевых формКроме излучения тепла и конвекции тепла от формы, большая часть тепла, вносимого в форму пластиком, должна быть выведена из формы циркулирующей теплоносительной средой посредством теплопроводности...Подробнее
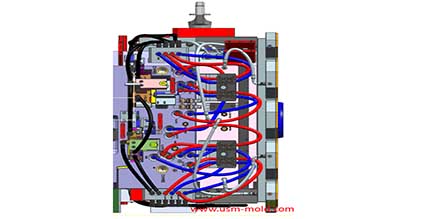 Уведомление о проектировании системы охлаждения пластиковых литьевых формУведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а высокоточные пресс-формы могут медленно охлаждаться с использованием термометра температуры формы; 2. Используйте...Подробнее
 Принцип проектирования системы охлаждения пластиковых литьевых формПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, в проектировании следует соблюдать следующие принципы...Подробнее
 Факторы охлаждения пластика по параметрам литья1. Дизайн пластиковых деталей: в основном толщина стенок пластиковых изделий. Чем толще изделие, тем дольше время охлаждения. Как правило, время охлаждения примерно пропорционально...Подробнее
 Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть сформирована охлаждением для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство форм для литья под давлением должны быть оснащены охлаждающими устройствами, чтобы поддерживать температуру формы...Подробнее
 Прямой литник системы литников для пластиковых литьевых формДля достижения наилучшего качества литья необходимо тщательно выбирать тип литника, распространенные типы литников: прямой литник, боковой литник, точечный литник, туннельный литник, клапанный литник горячего литника и т.д. Среди...Подробнее
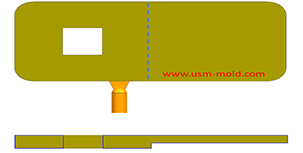 Определение положения литника в системе проектирования литников пластиковых литьевых формПри выборе местоположения литника следует обратить внимание на следующие моменты: 1. Положение литника должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Подробнее
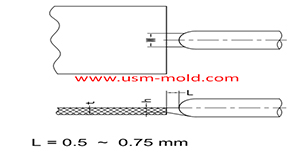 Проектирование системы литников для пластиковых литьевых формЛитник — это соединительная часть между литником и полостью, а также конечная часть системы литников формы для литья под давлением, расплавленный пластик поступает в полость и на сторону сердечника через литник непосредственно...Подробнее
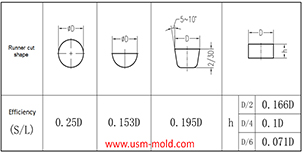 Преобразование гидравлического диаметра литников в проектировании системы заливки пластиковых формГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, так как напряжение сдвига стенок неравномерно распределено вдоль окружающих стенок в трубах некруглого сечения, только...Подробнее
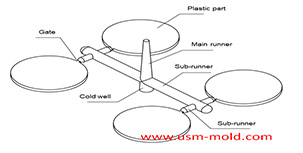 Принципы проектирования системы литников для пластиковых литьевых форм1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, литник должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Подробнее
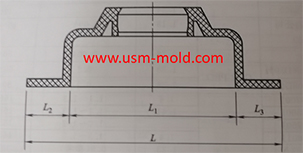 Усадка при формовании пластикаПластиковые детали уменьшаются из-за усадки при снижении температуры в процессе формования, и эта усадка выражается коэффициентом усадки, типичные коэффициенты усадки пластика показаны...Подробнее
 О компании Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Подробнее
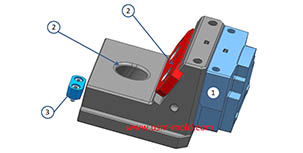 Советы по проектированию ползуна 11. После того как ползун выгонки стержня выдвинут, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины ползуна, для особых случаев паз ползуна может быть частично удлинен...Подробнее
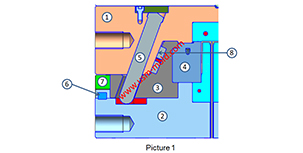 Сборка ползуна механизма боковой выгонки стержняНа картинке 1 показан типичный механизм бокового разделения и выгонки стержня с приводом от направляющего штифта, мы поговорим о составе и функциях механизма боковой выгонки стержня. 1. Боковые формообразующие части...Подробнее
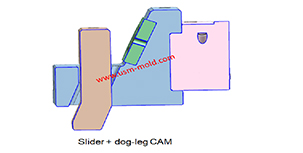 Классификация механизмов бокового разделения и выгонки стержняСогласно структурным характеристикам, механизмы боковой выгонки стержня делятся на следующие шесть категорий: 1. Механизм боковой выгонки стержня типа «ползун + направляющий штифт»; 2....Подробнее
_20250317101937A023.jpg) Что такое механизмы бокового разделения и выгонки стержня и их функции?Когда внутри или снаружи пластиковых деталей, изготовленных литьем под давлением, есть отверстия, полости или стержни, отличающиеся от направления открытия и закрытия формы, пластиковые детали не могут...Подробнее
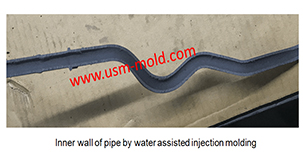 Сравнение водного и газоассистированного литья под давлениемСравнивая технологии водного и газоассистированного литья под давлением, основное различие заключается в природе используемой вспомогательной среды формования. Одна — жидкость, а другая...Подробнее
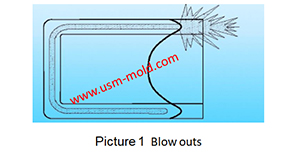 Дефекты продукции газоассистированного литья под давлением и их решенияРаспространенные дефекты и решения при газоассистированном литье под давлением: 1. Газ выдувает расплав, как на картинке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой локально утолщенную плиту...Подробнее
 Ограничения технологии газоассистированного литья под давлениемТехнология газоассистированного литья под давлением имеет очевидные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть много ограничений, которые в основном проявляются в следующих аспектах...Подробнее
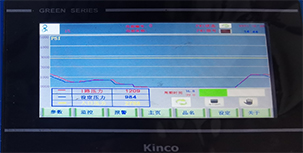 Ключевые моменты процесса газоассистированного литья под давлениемПараметры впрыска газа: Управляющая часть для газа — это устройство, которое контролирует давление газа на каждом этапе, параметры газоассистированного литья имеют только два значения: время впрыска газа (секунды) и давление газа...Подробнее
_20250317101516A021.jpg)
_20250317101412A020.jpg)