 English
 русский
Советы по проектированию слайдеров 1
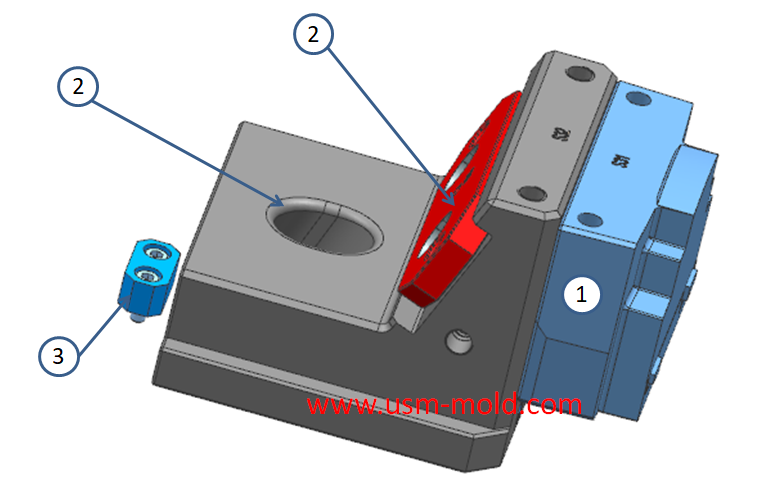
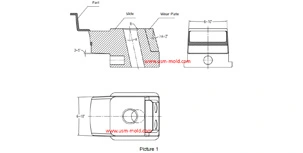
1. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен;
2. В принципе, длина скользящей части слайдера должна быть более чем в 1,5 раза больше высоты слайдера;
3. Сопрягаемая поверхность поперечного сечения слайдера, входящего в фиксированную матрицу, выполняется с боковым уклоном 3–5°, чтобы избежать воздуха или одностороннего давления, как показано на рисунке 1 в пункте 1;
4. Максимальный угол наклонного штифта не должен превышать 22°, а угол клина слайдера должен быть на 2–3° больше, чем у наклонного штифта;
5. Входное отверстие для наклонного штифта слайдера должно быть выполнено с радиусным углом, как показано на рисунке 1 в пункте 2;
6. Зазор между отверстием для наклонного штифта слайдера и наклонным штифтом должен составлять 0,5–1,0 мм с одной стороны;
7. После того как слайдер выдвинут, должен быть установлен концевой выключатель, предпочтительно устройство ограничения слайдера с компрессионной пружиной и стопором, как показано на рисунке 1 в пункте 3;
8. Для запирающей части слайдера требуется износостойкая пластина, как показано на рисунке 1 в пункте 4, слайдер и верхняя часть входа запирающего блока должны иметь радиусный угол.
_20250310164515A048.webp "Форма для голосового выключателя")
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view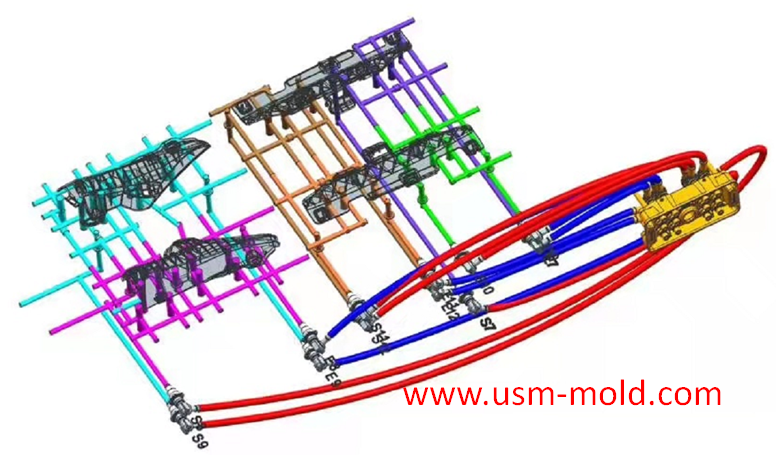
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view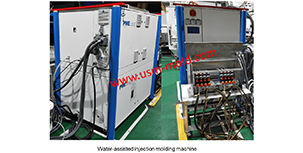
Введение в литье под давлением с водяной поддержкой
May 11, 2022Как и процесс литья с газовой поддержкой, литье с водяной поддержкой сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы выдавить расплавленный пластик...view
Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view
Проектирование системы литников пластиковой литьевой формы
Jan 16, 2022Литник — это соединительная часть между литником и полостью, а также конечная часть системы литников литьевой формы, расплавленный пластик поступает в полость и сторону сердечника через литник...view