 English
 русский
Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формы
Принцип баланса температуры формы:
1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью一致ной, но следует стремиться к тому, чтобы температура формы была максимально сбалансированной, и не должно быть локального перегрева или переохлаждения.
2. Высокотемпературные области в форме включают: рядом с литниковой втулкой, рядом с литником и рядом с толстой стенкой пластиковой детали, эти области следует охлаждать.
3. Иногда требуется нагрев в тонкостенных областях.
4. Во время процесса охлаждения формы из-за явления теплового расширения и сжатия пластиковая деталь слегка отходит от фиксированной полости формы при затвердевании, в то время как сила сжатия на сердечнике становится все больше, и пластиковая деталь отсоединяется, больше тепла перед извлечением из формы передается сердечнику, поэтому сердечник должен быть в фокусе охлаждения.
5. Для контроля разницы температур охлаждающей воды на входе и выходе охлаждающего канала разница температур должна быть меньше или равна 2°C во время прецизионного литья под давлением, а в общем случае разница температур должна быть меньше или равна 5°C. Общая длина охлаждающего литника (длина в последовательности) не должна быть слишком большой, предпочтительно менее 1,5 м, а длина мертвой зоны должна быть как можно короче.
6. Охлаждающий канал должен быть спроектирован для съемника в форме с тремя плитами, чтобы температура формы могла стабилизироваться во время производственного процесса и цикл формования мог быть сокращен.


Положение захвата воздуха в полости и методы вентиляции
Mar 2, 2022Захват воздуха в полости обычно происходит в следующих местах: 1. Тонкостенная структура полости, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда достигает расплав...view
Вентиляция поверхности разделения
Mar 7, 2022Вентиляционный канал на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим вентиляционным эффектом, это основная область, через которую выводится газ...view
Факторы, влияющие на скорость охлаждения деталей при литье под давлением
Feb 9, 2022Деталь должна быть сформирована путем охлаждения для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены...view
Причины создания вентиляционной системы литьевой формы
Feb 28, 2022Газ в литьевой форме включает не только воздух в полости, но и воздух в литнике, а также газ разложения, образующийся из пластикового расплава, и пар, вызванный пластиком при высоких температурах...view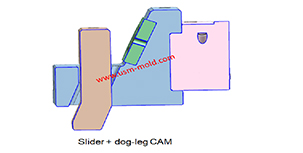
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view
Обычные охлаждающие литники пластиковой литьевой формы
Feb 17, 20221. Прямой охлаждающий водяной литник: прямой охлаждающий литник — наиболее часто используемый литник для пластиковой литьевой формы, а также самый удобный тип охлаждения для обработки...view