 English
 русский
Оборудование для литья с газовой поддержкой

Оборудование для газовой поддержки включает часть управления газовой поддержкой и генератор азота. Это специальная и отдельная система от литьевой машины, и ее единственный интерфейс с литьевой машиной — это линия соединения сигнала впрыска. После того как литьевая форма передает сигнал начала впрыска или положение винта в часть управления газовой поддержкой, начинается процесс впрыска газа, и когда начинается следующий процесс впрыска, подается другой сигнал впрыска, и начинается новый цикл и так далее. Газ, используемый в литье с газовой поддержкой, должен быть инертным газом (обычно азотом), максимальное давление газа составляет 35 МПа, а максимальное давление газа может достигать 70 МПа, чистота азота ≥98%. Часть управления газовой поддержкой — это устройство, которое контролирует время и давление впрыска газа, оно имеет многогрупповую конструкцию газовых контуров, которая может одновременно контролировать производство с газовой поддержкой нескольких литьевых машин. Часть управления газовой поддержкой имеет функцию рекуперации газа, чтобы максимально снизить потребление газа.


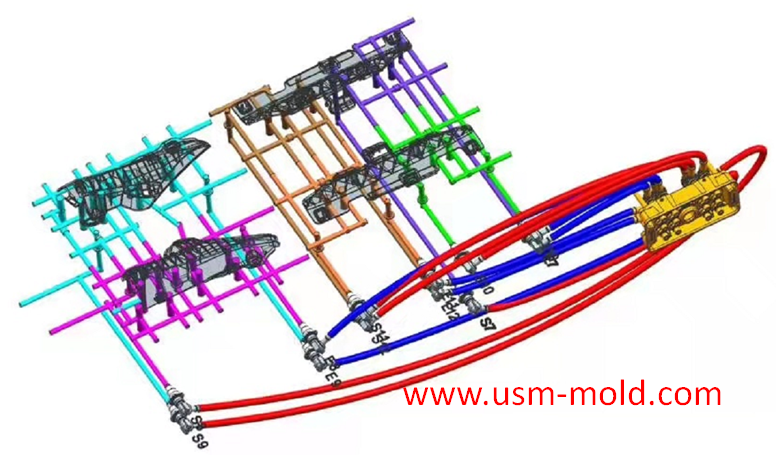
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Apr 13, 2022Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел. Короткий выстрел Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким...view
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view