 English
 русский
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел.
- Короткий выстрел
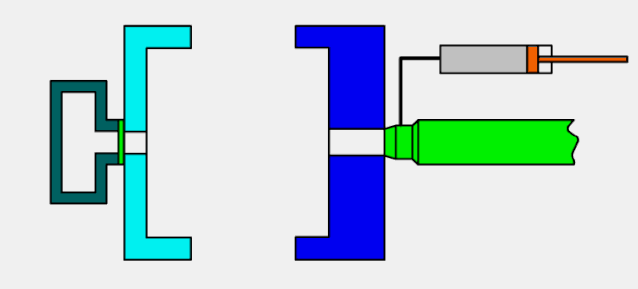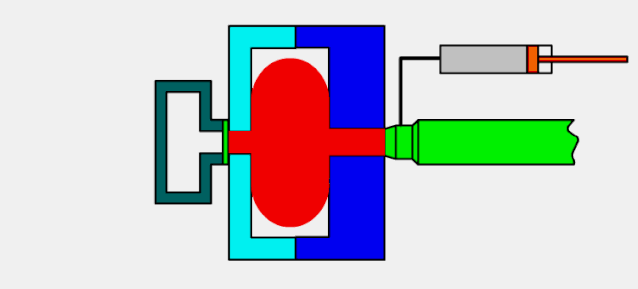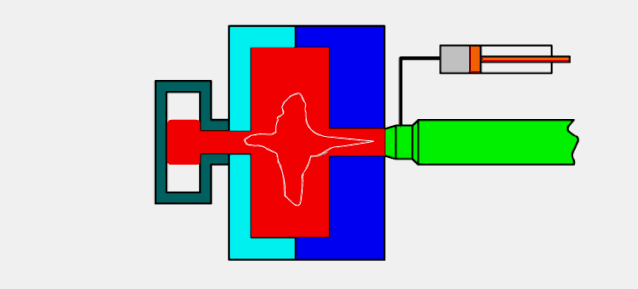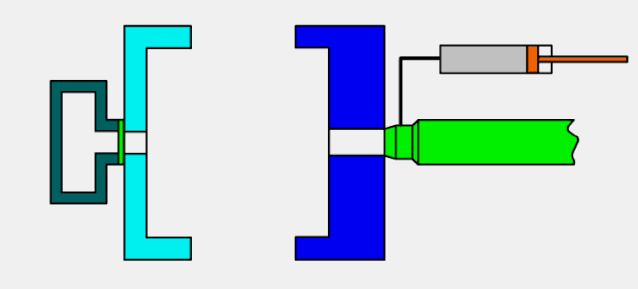
Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким сопротивлением заполнению формы, особенно для стержневых деталей, что позволяет значительно сэкономить сырье. Во время короткого выстрела следует впрыснуть часть смолы в полость и сердечник (обычно заполняется только 50% объема полости и сердечника), и сразу же впрыснуть газ в центр смолы, протолкнуть газ и получить полую пластиковую деталь. Для тонкостенных пластиковых деталей с высоким сопротивлением заполнению формы лучше использовать метод полного выстрела.
Для коротких выстрелов процент заполнения полости и сердечника пластиковым расплавом перед впрыском газа и время задержки являются основными факторами, контролирующими длину канала литника. Кроме того, дальнейшая усадка пластика сделает канал длиннее; если на ранней стадии впрыснуто слишком много пластика, длина потока газа будет недостаточной, но если впрыснуто слишком мало пластика, газ быстро проникнет через фронт потока пластика и вызовет отходы.
2. Метод вторичной полости (полный выстрел)
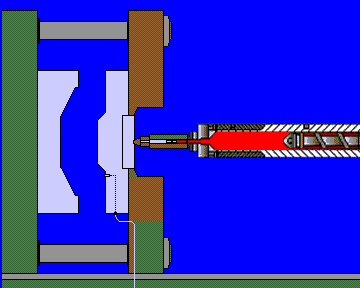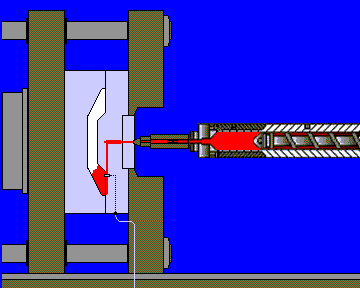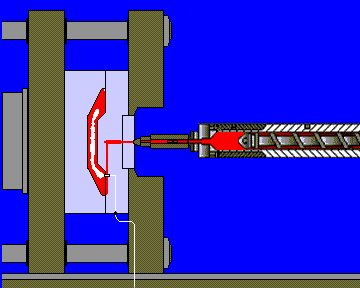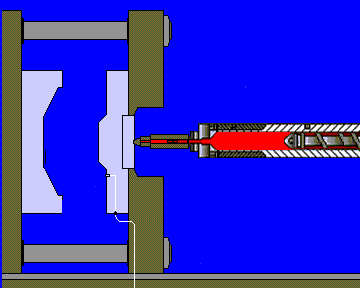
Метод формования с вторичной полостью, также называемый методом переливного колодца, представляет собой процесс полного выстрела (как показано на рисунке 2). Метод вторичной полости требует вторичной полости, которая может соединяться с полостью формы снаружи. Вторичная полость следует за основной полостью, игольчатый клапан между полостями открывается или закрывается с помощью гидравлического или воздушного цилиндра. Сначала закрывают вторичную полость, впрыскивают пластиковый расплав в полость, пока полость и сердечник не будут заполнены, затем открывают вторичную полость и впрыскивают газ в полость. Проникновение давления газа заставляет избыточный расплав перетекать во вторичную полость. Когда газ проникает до определенной степени, вторичная полость закрывается, давление газа продолжает увеличиваться для поддержания давления и подачи расплава в полость с сердечником, и, наконец, форма открывается для извлечения изделий.

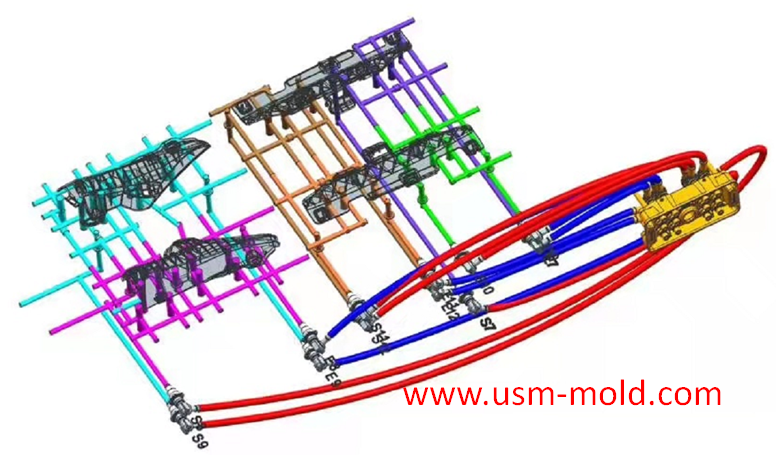
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view
Что такое механизмы бокового разделения и вытяжки сердечника и их функции?
May 31, 2022Когда на внутренней или внешней стороне пластиковых деталей, изготовленных методом литья под давлением, есть отверстия, полости или сердечники, отличающиеся от направлений открытия и закрытия формы...view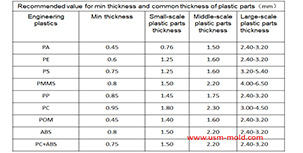
Принципы проектирования толщины стенок пластиковых изделий
Jan 3, 2022Принципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — это первый принцип проектирования пластиковых деталей, он обеспечивает равномерное заполнение, охлаждение и усадку...view
Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формы
Feb 21, 2022Принцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью一致ной, но следует стремиться к тому, чтобы температура...view
Ограничения технологии литья с газовой поддержкой
Apr 25, 2022Технология литья с газовой поддержкой имеет очевидные преимущества для деталей с толстыми стенками и трубных деталей, но эта технология все еще имеет множество ограничений, которые в основном проявляются...view