 English
 русский
Принципы проектирования системы литников пластиковой литьевой формы
1. Качество на первом месте
Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом внешний вид пластиковой детали не должен пострадать по возможности. Во-вторых, положение и тип литника напрямую влияют на качество формования пластиковых деталей, неразумная система литников может вызвать такие дефекты, как сварные швы, плохое заполнение, следы потока и даже привести к поломке формы.
2. Баланс заполнения
В литьевой форме с одной полостью расстояние между положением литника и каждой частью полости должно быть максимально равным, чтобы расплав одновременно заполнял все углы полости; в литьевой форме с несколькими полостями литник к каждой полости должен быть максимально равным, чтобы расплав мог одновременно заполнить все полости. Кроме того, одинаковые пластиковые детали должны подаваться с одного и того же положения, чтобы обеспечить их взаимозаменяемость.
3. Минимальный объем
Расположение полостей должно быть максимально компактным, поток системы литников должен быть как можно короче, форма и размер поперечного сечения литника должны быть разумными, чем меньше объем системы литников, тем лучше, это имеет следующие преимущества:
① Меньше потери тепла и давления расплава в системе литников;
② Лучше вентиляция формы;
③ Форма поглощает меньше тепла от системы литников, контроль температуры формы проще;
④ Чем короче время течения расплава в системе литников, тем короче цикл формы;
⑤ Меньше отходов в системе литников, меньше пластика тратится впустую;
⑥ Размер формы меньше.
4. Кратчайший цикл
В случае формы с одной полостью следует обеспечить, чтобы расплав заполнил все углы полости почти одновременно; при форме с несколькими полостями следует обеспечить, чтобы каждая полость заполнялась почти одновременно. Таким образом, можно гарантировать качество формования пластиковых деталей и минимизировать цикл впрыска. При проектировании системы литников необходимо также стараться уменьшить сопротивление расплава и увеличить скорость заполнения расплава. Литник должен уменьшить изгибы, и по возможности использовать дуговые переходы при поворотах. Однако, чтобы уменьшить сопротивление расплава, часто не рекомендуется полировать поверхность литника до очень низкой шероховатости, поскольку подходящая шероховатость может оставить холодный материал с передней части расплава на стенке литника (стенка литника эквивалентна множеству миниатюрных холодных колодцев). В общем, шероховатость поверхности литника Ra может составлять 0,8~1,6 мкм.
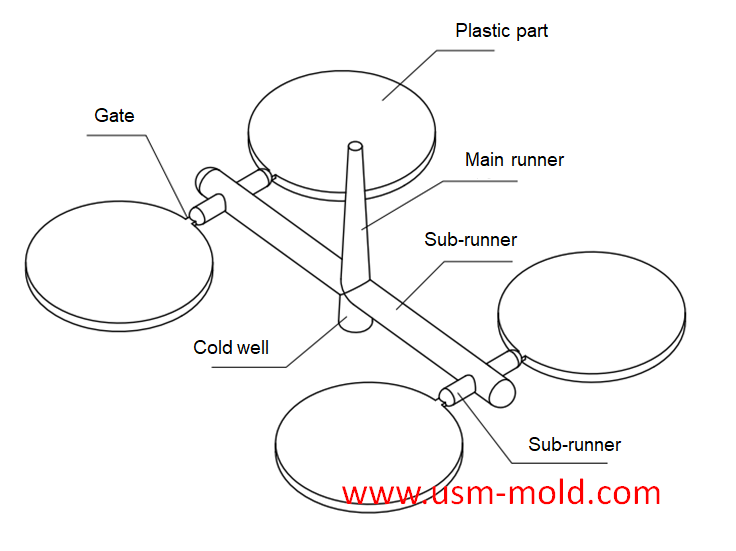
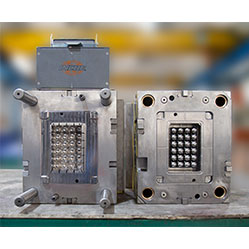
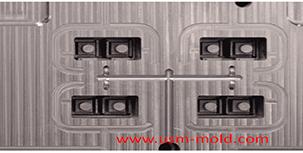
Типичная система литников

Положение захвата воздуха в полости и методы вентиляции
Mar 2, 2022Захват воздуха в полости обычно происходит в следующих местах: 1. Тонкостенная структура полости, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда достигает расплав...view
Введение в систему вентиляции пластиковой литьевой формы
Feb 27, 2022Здравствуйте всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы собираемся поговорить о вентиляции формы в следующих 11 статьях, от причин возникновения газа...view
Методы контроля температуры пластиковой литьевой формы
Feb 15, 2022За исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного в форму пластиком, должна быть выведена из формы циркулирующим теплоносителем путем...view
Открытие блога USM
Oct 27, 2021Здравствуйте всем! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам это понадобится. USM — это профессиональная компания по производству пластиковых литьевых форм и литью...view
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view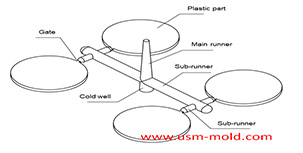
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view