 English
 русский
Ограничения технологии литья с газовой поддержкой
Технология литья с газовой поддержкой имеет очевидные преимущества для деталей с толстыми стенками и трубных деталей, но эта технология все еще имеет множество ограничений, которые в основном проявляются в следующих аспектах:

1. По сравнению с традиционным литьем под давлением параметры впрыска при литье с газовой поддержкой удваиваются, а чувствительность деталей к параметрам процесса повышается, поэтому в процессе формования малейшая ошибка в точном контроле различных параметров процесса повлияет на качество детали и стабильность производственного процесса.
2. Когда конструкция газового канала и дизайн формы детали для газового литья нерациональны, или эксплуатация оборудования с газовой поддержкой неверна, это вызовет такие проблемы, как плохой газовый канал и засорение иглы, что приведет к нестабильному производству или снижению производительности.

3. Литье с газовой поддержкой требует специального оборудования с газовой поддержкой и форм, использования очищенного азота или модификации сопла литьевой машины, или открытия газового канала в форме и добавления газовой иглы для направления газа в полость и сердечник формы. Иногда в полости формы размещаются датчики давления и температуры для повышения точности контроля, поэтому первоначальные инвестиционные затраты относительно высоки.
4. Более высокие требования к качеству операторов и инженеров: опыт традиционного литья под давлением не может решить дефекты процесса деталей с газовой поддержкой, инженеры должны использовать программное обеспечение CAE для проведения симуляционного анализа перед проектированием, чтобы определить разумный план дизайна и различные параметры процесса, чтобы снизить затраты на повторные испытания и модификацию формы.

Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Факторы, влияющие на скорость охлаждения деталей при литье под давлением
Feb 9, 2022Деталь должна быть сформирована путем охлаждения для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены...view
Дизайн вентиляционных вставок для литых деталей
Mar 13, 2022В тонкостенной полости, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра и винтового столба пластиковой детали, а также в углах сложной...view
Профиль компании Unique Solutions Mold
Dec 27, 2021USM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и расположена в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае. Завод занимает площадь 3500 квадратных...view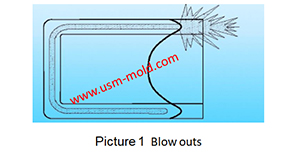
Дефекты изделий при литье с газовой поддержкой и их решения
Apr 28, 2022Распространенные дефекты и решения при литье с газовой поддержкой: 1. Газ выдувает расплав, как на рисунке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой...view
Проектирование ребер пластиковых деталей
Jan 4, 2022Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их перекоса и деформации, а также в том, что они не вызывают усадки внешнего вида изделия из-за увеличения жесткости...view