 English
 русский
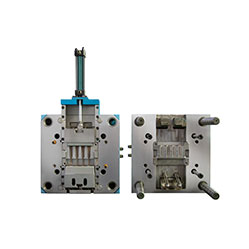
Методы контроля температуры пластиковой литьевой формы
За исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного в форму пластиком, должна быть выведена из формы циркулирующим теплоносителем путем теплопроводности. Теплоносители включают воду, масло и бериллиевую медь и т.д., иногда также используются алюминиевые сплавы.
Температура формы обычно контролируется путем регулировки температуры теплоносителя и добавления теплоизоляционных плит и нагревательных стержней.
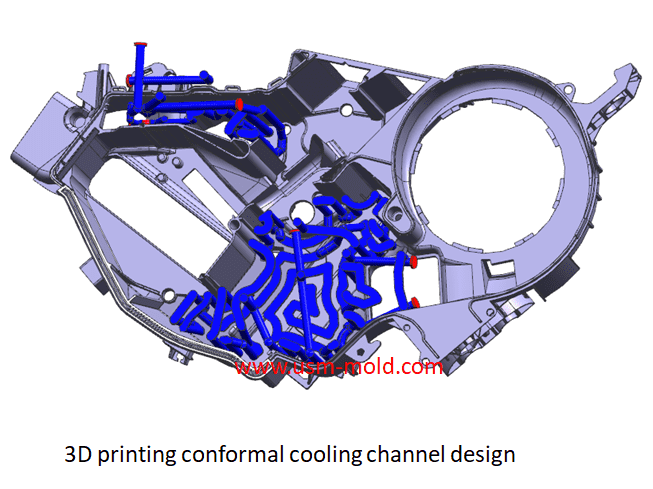
Более низкая температура формы обычно достигается путем пропускания теплой воды (около 25°C) к полости и «замороженной воды» (около 4°C) к сердечнику, когда литник теплоносителя, то есть охлаждающий водяной литник, не может пройти через определенные части, следует использовать материалы с более высокой эффективностью теплопередачи (например, бериллиевую медь и т.д.) для передачи тепла к теплоносителю.
Для повышения температуры формы обычно используется пропускание горячей воды и масла через охлаждающий водяной литник, когда температура формы высокая, можно использовать электрический нагревательный стержень для нагрева, для форм, которые нужно нагревать, чтобы предотвратить потерю тепла из-за теплопроводности, следует добавить смоляную изоляционную плиту к панели формы.
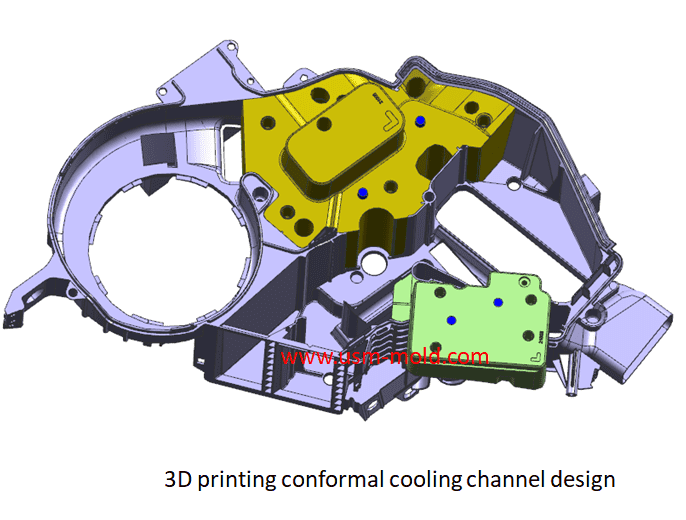
В форме с горячим литником температура литниковой плиты должна быть высокой, и ее необходимо нагревать нагревательным стержнем. Чтобы избежать передачи тепла от литниковой плиты к полости, что затрудняет охлаждение полости, при проектировании следует минимизировать контактную поверхность с полостью и использовать теплоизоляционный лист для изоляции.
Во многих случаях литьевые формы нуждаются в охлаждении, и основным способом охлаждения является обработка охлаждающих водяных литников в форме, основными формами охлаждающих водяных каналов являются: прямые водяные литники, круговые водяные литники, теплопроводящие водяные литники, диафрагменные водяные литники, спиральные водяные литники и струйные водяные литники. Большинство форм в реальном дизайне охлаждаются прямыми водяными литниками, когда форма пластиковых деталей особенная, они чаще всего охлаждаются комбинацией прямых водяных литников и других охлаждающих водяных литников.
Факторы, которые следует учитывать при проектировании системы контроля температуры:
1. Толщина стенки, проекционная площадь и структурная форма литой пластиковой детали;
2. Производственная партия пластиковых деталей;
3. Свойства формованных пластиков;
4. Размер и структура формы, а также вставные части;
5. Тип литника и расположение горячего литника.


Усадка пластмасс при литье под давлением
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Вентиляция поверхности разделения системы литников
Mar 10, 2022В основном и дополнительном каналах содержится большое количество газа, который выводится через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный канал...view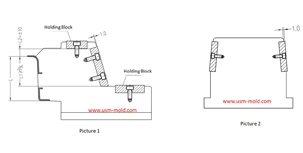
Требования к проектированию износостойкой пластины ползуна
Jan 2, 20241. Износостойкая пластина ползуна требует закалки, твердость 45-48HRC; 2. Трение поверхности износостойкой пластины должно быть на 1.0 мм выше поверхности ползуна (см. рисунок 1);...view