 English
 русский
Принципы проектирования системы охлаждения пластиковой литьевой формы
Принципы проектирования системы охлаждения
Для повышения эффективности системы охлаждения и обеспечения равномерного распределения температуры на поверхности полости следует соблюдать следующие принципы при проектировании системы охлаждения:
1. При проектировании формы сначала следует учитывать метод охлаждения и расположение охлаждающего контура, должно быть достаточно места. Поток воды в охлаждающем отверстии должен быть турбулентным, настройка контура охлаждающей воды должна соответствовать потребностям процесса формования, а эффект охлаждения должен быть достаточным, равномерным и сбалансированным;
2. Учитывая разницу температур между входом и выходом, падение давления потока (рассчитать диаметр и длину трубы). Уменьшайте разницу температур между входом и выходом охлаждающей воды (5°C для обычных форм и 2°C для прецизионных форм). Длина охлаждающего контура должна быть менее 1,2–1,5 м, скорость потока должна контролироваться в диапазоне 0–1,0 м/с, количество изгибов в контуре не должно превышать 15, при последовательном соединении водяного барьера количество поворотов составляет 4 раза. Для средних и крупных форм охлаждающую водяную трубу можно разделить на несколько независимых контуров, чтобы увеличить поток хладагента, снизить потери давления и повысить эффективность передачи, охлаждающий эффект от использования нескольких тонких труб лучше, чем от одной трубы большого диаметра;
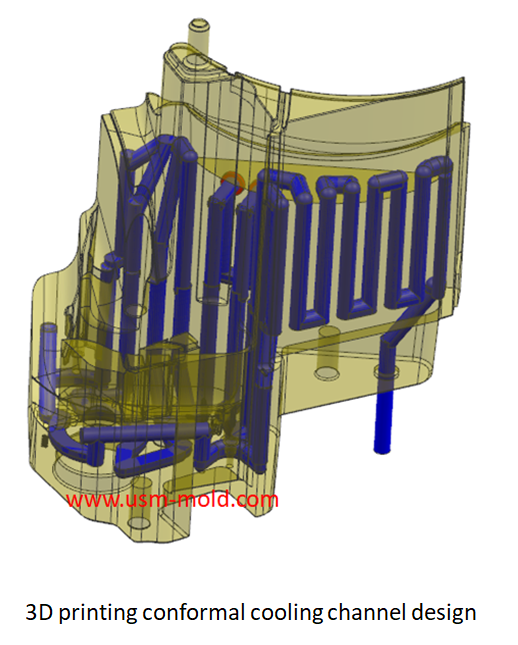
3. Количество отверстий для охлаждающей воды должно быть максимально большим, а диаметр отверстий — как можно большим (размер выбирается в зависимости от формы пластиковой детали и структуры формы, внутренний диаметр водяной трубы и соединителя должен быть равен диаметру охлаждающего отверстия), количество, интервал и расстояние до поверхности формовочного пространства существенно влияют на контроль температуры формы;
4. Температура формы вблизи литника выше, и охлаждающий контур следует располагать от внутренней части (рядом с литником) к внешней (далеко от литника), основная часть литника формы часто контактирует с соплом литьевой машины, температура вблизи литника высокая, поэтому охлаждение следует усилить, при необходимости проектировать отдельный охлаждающий канал;
5. Поскольку температура в месте сварного шва самая низкая, избегайте установки охлаждающей трубы в сварной части изделия, иначе температура упадет, сварной шов станет более заметным, а прочность сварки пластиковой детали снизится;
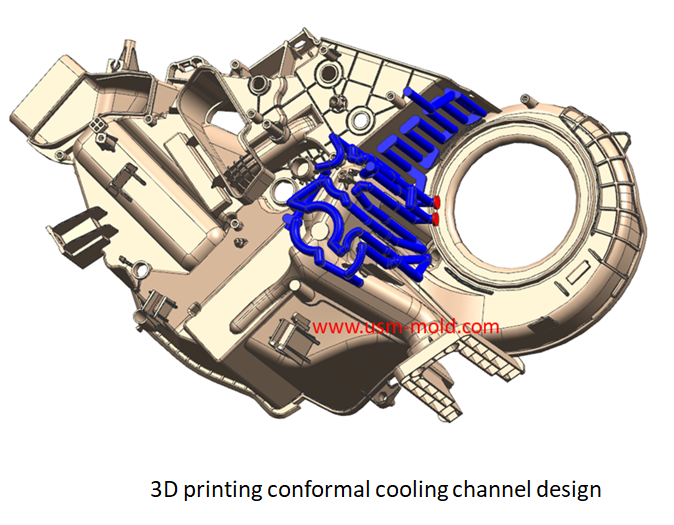
6. Входные и выходные трубные соединения должны располагаться на стороне, противоположной рабочей поверхности;
7. Охлаждающий контур стороны полости и сердечника формы должен быть разделен, обратите внимание на баланс охлаждения между полостью и сердечником, поэтому проектировщик должен уделять особое внимание эффекту охлаждения сердечника и обеспечивать полное охлаждение и сбалансированную усадку пластиковой детали. Проектировщик должен тщательно следить за эффектом охлаждения полости и сердечника, а изделие должно быть полностью охлаждено и иметь сбалансированную усадку.
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view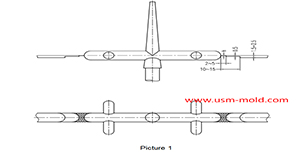
Вентиляция поверхности разделения системы литников
Mar 10, 2022В основном и дополнительном каналах содержится большое количество газа, который выводится через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный канал...view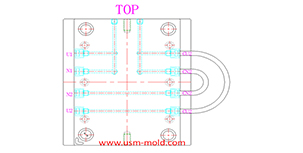
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view
Открытие блога USM
Oct 27, 2021Здравствуйте всем! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам это понадобится. USM — это профессиональная компания по производству пластиковых литьевых форм и литью...view
Профиль компании Unique Solutions Mold
Dec 27, 2021USM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и расположена в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае. Завод занимает площадь 3500 квадратных...view
Что такое угол выгонки?
Dec 29, 2021Угол выгонки, также называемый углом извлечения из формы, — это угол, используемый для извлечения изделия из формы и проектируемый на поверхности разделения. Этот угол называется углом выгонки, как показано...view