 English
 русский
Введение в литье под давлением с водяной поддержкой
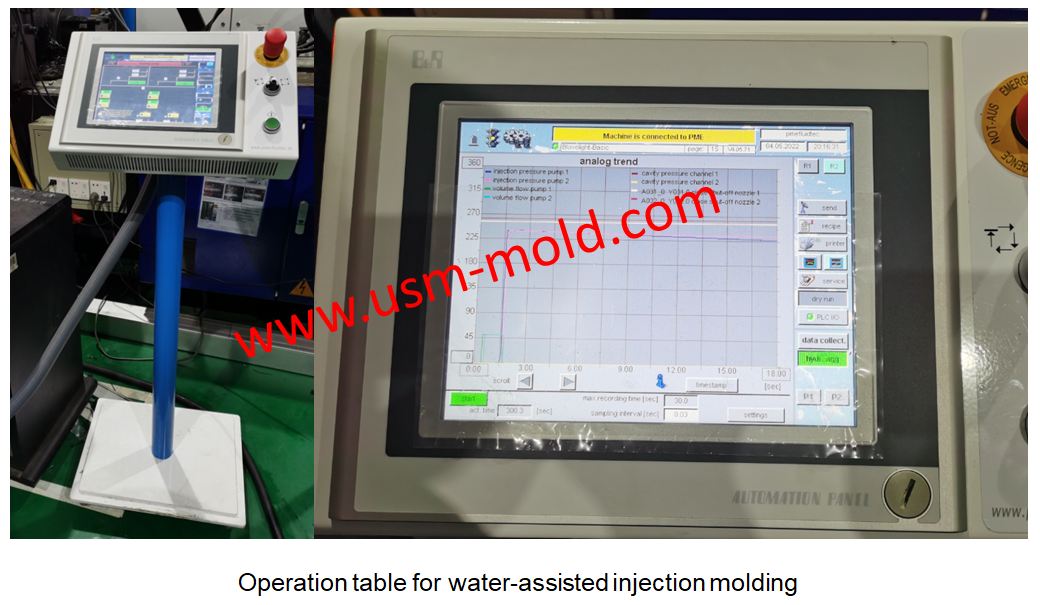
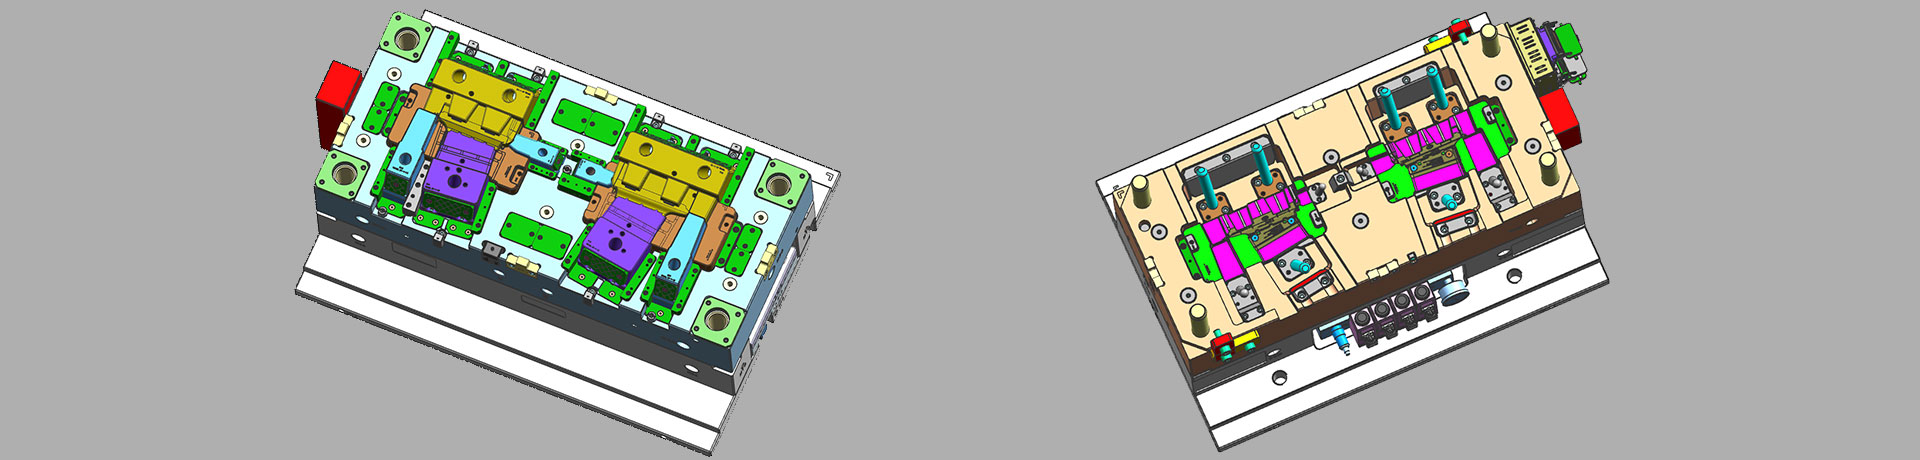
Как и процесс литья с газовой поддержкой, литье с водяной поддержкой сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы выдавить расплавленный пластик обратно и заставить заготовку принять полое состояние. Исследования и применение показали, что детали, изготовленные с водяной поддержкой, могут иметь более тонкие и равномерные стенки, что означает экономию материала. Кроме того, по сравнению с литьем с газовой поддержкой, литье с водяной поддержкой может производить большие и более гладкие внутренние стенки. По сравнению с литьем с газовой поддержкой с использованием азота основное преимущество литья с водяной поддержкой заключается в высокой эффективности охлаждения воды: теплопроводность воды в 40 раз выше, чем у азота, а теплоемкость воды в 4 раза больше, чем у газа. Для деталей с толстыми стенками время охлаждения при литье с водяной и газовой поддержкой может быть сокращено на 30–70%. Основное различие между газом и водой заключается в том, что газ сжимаем, а вода — нет. Более высокая вязкость и несжимаемость воды делают передний конец воды твердым интерфейсом, который действует как сжимающий молоток, выдалбливая заготовку, а передняя сторона воды также служит для охлаждения расплава, заполненного в полость и сердечник.

Основное различие между водой и газом заключается в том, что газ сжимаем, а вода — нет. Благодаря вязкости и несжимаемости воды по сравнению с газом вода может играть роль в полом формовании. Когда вода впрыскивается таким образом, что она не испаряется во время впрыска, передняя сторона воды действует как движущийся поршень в центре расплава детали. От передней стороны воды до переходного участка расплава пластик с тонким затвердевшим слоем пленки действует как высоковязкий сердечник, чтобы дальше толкать полимерный расплав, тем самым выдалбливая деталь, в то время как давление воды толкает его вперед, вода также охлаждает расплав. Гравитация или сжатый воздух используется для слива воды из заготовки в резервуар для хранения в конце, где вода может быть переработана. Литье с водяным впрыском может значительно сократить цикл формования изделий и может использоваться для производства легких и прочных полых изделий с хорошими внешними эффектами.
_20250310164515A048.webp "Форма для сенсорного выключателя")

Проектирование системы литников пластиковой литьевой формы
Jan 16, 2022Литник — это соединительная часть между литником и полостью, а также конечная часть системы литников литьевой формы, расплавленный пластик поступает в полость и сторону сердечника через литник...view
Профиль компании Unique Solutions Mold
Dec 27, 2021USM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и расположена в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае. Завод занимает площадь 3500 квадратных...view_20250317090912A017.jpg)
Введение в несколько распространенных процессов литья под давлением с водяной поддержкой
May 24, 2022В зависимости от конструкции литьевой машины и системы литья соответствующий процесс возврата расплава при литье с водяной поддержкой можно условно разделить на два типа: метод обратного потока...view
Ограничения технологии литья с газовой поддержкой
Apr 25, 2022Технология литья с газовой поддержкой имеет очевидные преимущества для деталей с толстыми стенками и трубных деталей, но эта технология все еще имеет множество ограничений, которые в основном проявляются...view
Факторы, влияющие на скорость охлаждения деталей при литье под давлением
Feb 9, 2022Деталь должна быть сформирована путем охлаждения для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены...view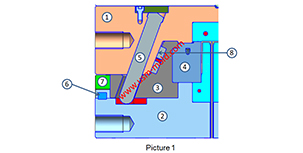
Сборка слайдера бокового механизма вытяжки сердечника
Jul 21, 2022На рисунке 1 показан типичный механизм разделения и вытяжки сердечника слайдера, приводимый в действие направляющим штифтом, мы поговорим о составе и функциях бокового механизма вытяжки сердечника...view