 English
 русский
Основные причины захвата воздуха в пластиковой литьевой форме
Во время процесса литья под давлением на переднем конце тонких ребер может произойти захват воздуха и выгорание пластика, а также это может привести к тому, что литая деталь станет черной и обуглится.
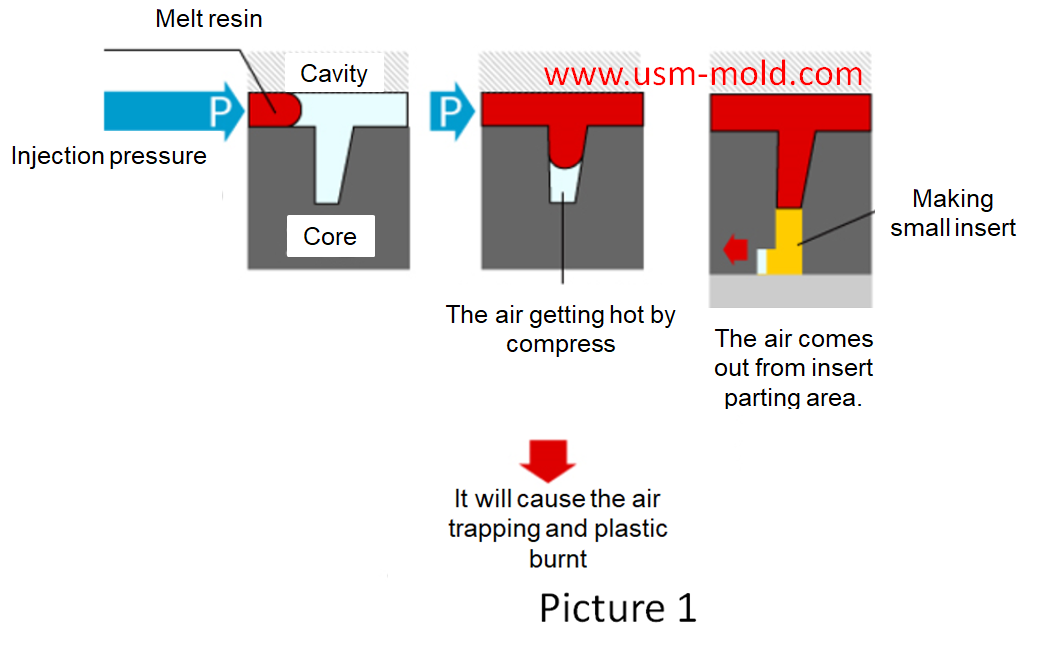
Механизм выгорания из-за захвата воздуха заключается в том, что когда воздух в полости формы выдавливается расплавленным пластиком, поступающим в полость, воздух нагревается из-за сжатия, если он находится в герметичном состоянии без выхода, что приводит к горению и выгоранию.
Поскольку воздух — это газ, он может сжиматься, но при сжатии выделяет тепло, это как при накачивании шин велосипеда насосом — насос нагревается.
Сжатие остаточного воздуха в полости обычно происходит за короткое время около 0,1–0,5 секунды, поскольку оно сжимается под высоким давлением 200–500 кгс на квадратный сантиметр, легко нагревается до точки воспламенения пластика (как показано на рисунке 1).
Поэтому для некоторых тонких ребер, столбов и других особенностей изделия в форме с газовым впрыском необходимо сделать вентиляционный канал, чтобы газ в форме мог быть выведен наружу из полости.
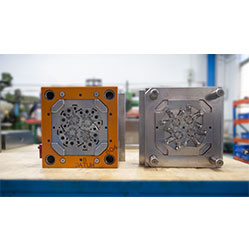
_20250310164515A048.webp "Форма для пластикового выключателя")
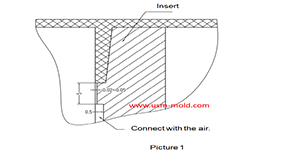
Дизайн вентиляционных вставок для литых деталей
Mar 13, 2022В тонкостенной полости, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра и винтового столба пластиковой детали, а также в углах сложной...view
Общие методы крепления углового штифта
May 10, 2024Угловой штифт является распространенной частью приводного ползуна, и методы крепления и установки следующие: 1. Проходит непосредственно через пластину формы и фиксируется верхней пластиной,...view
Советы по проектированию слайдеров 2
Nov 22, 20239. Поверхность разделения формы слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна составлять не менее 8 мм, и не делайте запорную поверхность;...view
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view
Вентиляция поверхности разделения
Mar 7, 2022Вентиляционный канал на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим вентиляционным эффектом, это основная область, через которую выводится газ...view
Боковой литник в проектировании системы литников пластиковой литьевой формы
Jan 23, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view