 English
 русский
Сравнение литья под давлением с водяной и газовой поддержкой
Сравнивая технологию литья под давлением с водяной поддержкой и технологию литья с газовой поддержкой, основное различие заключается в природе используемых вспомогательных формовочных сред. Одна — жидкость, а другая — газообразный азот; вода несжимаема, а газ сжимаем. Вязкость воды выше, чем у газа, а теплопроводность воды в 40 раз выше, чем у газа, теплоемкость воды в 4 раза больше, чем у газа. Хотя теория литья с водяной и газовой поддержкой одинакова, большинство техников считают, что литье с водяной поддержкой не заменит литье с газовой поддержкой, это зависит от применения и формы.

Преимущества литья с водяной и газовой поддержкой следующие:
1. Значительное сокращение времени охлаждения детали. Литье с водяной поддержкой заключается в впрыскивании воды высокого давления (30 МПа) при определенной температуре (10–80°C) в полость и сердечник, так что вода может непосредственно охлаждать изделие изнутри полости и сердечника толщины стенки изделия. Этот вид охлаждения является достаточным и действует равномерно от внутренней части к внешней части формы изделия, эффект хороший, поэтому цикл формования изделия может быть значительно сокращен. Исследования показали, что время цикла охлаждения при литье с водяной поддержкой составляет всего 25% или даже меньше, чем при литье с газовой поддержкой. Для изделия с диаметром формования 10 мм и толщиной стенки 1,0–1,5 мм время литья с газовой поддержкой составляет 60 секунд, а с водяной — 15 секунд; для изделия с диаметром формования 30 мм и толщиной стенки 2,5–3,0 мм время литья с газовой поддержкой занимает 180 секунд, а с водяной — всего 40 секунд;
2. Возможность создания большего полого сечения. Поскольку литье с водяной поддержкой может производиться двумя процессами — методом снаряда и методом водяного впрыска, метод снаряда требует только увеличения диаметра снаряда для производства полых трубных изделий большого диаметра.

3. Внутренняя стенка гладкая, а равномерное охлаждение уменьшает деформацию детали. Поскольку температура воды, используемой при литье с водяной поддержкой, значительно ниже температуры расплава, граница между водой, впрыскиваемой в полость формы с сердечником, и высокотемпературным расплавом сразу образует гладкую высоковязкую затвердевшую пленку из-за быстрого снижения температуры расплава. Вода внутри пленки равномерно давит наружу под действием давления, а толщина стенки изделия, еще не затвердевшая, сжимается и утончается, но вода не проникает через затвердевшую пленку в толщину стенки. Расплав на передней стороне потока воды под действием давления воды движется вперед, что позволяет получить изделие с более толстой стенкой и гладкой внутренней поверхностью;
4. Сечение стенки более равномерное. Во время литья с газовой поддержкой из-за плохой теплопередачи и низкой скорости охлаждения внутри полости и сердечника изделия образуется более грубая кристаллическая структура внутри. Напротив, при литье с водяной поддержкой благодаря хорошему охлаждающему эффекту воды внутри внутренняя структура изделия схожа с обычным литьем под давлением, то есть структура материала в сечении изделия более симметрична, и изделие имеет меньшую кристаллическую фазу.
5. Стоимость воды низкая и ее легко достать при использовании литья с водяной поддержкой.
Потенциальные недостатки литья с водяной поддержкой:
(1) Утечка воды вызывает ржавчину формы, а электронные компоненты подвержены короткому замыканию. Поскольку электронные компоненты, такие как горячий канал и датчик давления на форме, могут закоротить и сгореть при контакте с водой, литье с водяной поддержкой сложно контролировать из-за невозможности управления давлением и объемом воды в начале настройки, что приведет к попаданию воды на форму и электронные компоненты и вызовет их повреждение. Если полость и сторона сердечника формы часто подвергаются воздействию воды, они будут ржаветь и потребуют частой полировки и обслуживания формы;
(2) Машина для водяного впрыска имеет большие размеры. Оборудование для литья с водяной поддержкой значительно больше, чем оборудование для газовой поддержки, и в настоящее время в Китае нет зрелых производителей оборудования для литья с водяной поддержкой. Более зрелые и успешные коммерческие производители оборудования находятся в Германии, и все оборудование необходимо импортировать;
(3) Процесс литья с водяной поддержкой имеет большие ограничения по сравнению с процессом литья с газовой поддержкой и не подходит для всех деталей;
(4) Материалов для литья с водяной поддержкой меньше, и новые материалы нужно специально разрабатывать для литья с водяной поддержкой. Многие материалы требуют многократных испытаний и улучшений перед использованием. Самый ранний пластик для литья с водяной поддержкой был разработан BASF. PA66+GF30 используется для формирования охлаждающего коллектора двигателя EA888 Volkswagen.
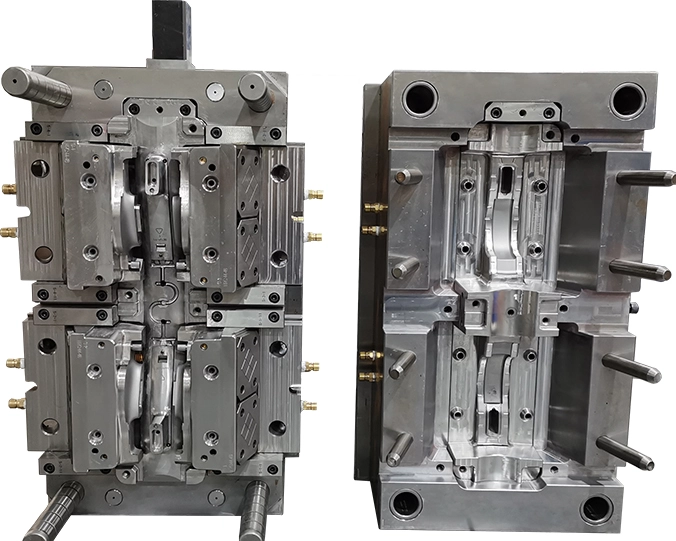
_20250311083139A052.webp "Форма для прозрачного поликарбоната")
Вентиляция поверхности разделения системы литников
Mar 10, 2022В основном и дополнительном каналах содержится большое количество газа, который выводится через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный канал...view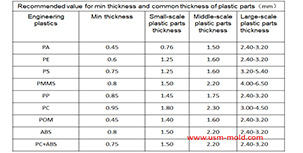
Принципы проектирования толщины стенок пластиковых изделий
Jan 3, 2022Принципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — это первый принцип проектирования пластиковых деталей, он обеспечивает равномерное заполнение, охлаждение и усадку...view
Обычные охлаждающие литники пластиковой литьевой формы
Feb 17, 20221. Прямой охлаждающий водяной литник: прямой охлаждающий литник — наиболее часто используемый литник для пластиковой литьевой формы, а также самый удобный тип охлаждения для обработки...view
Подлитник системы литников пластиковой литьевой формы
Jan 26, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view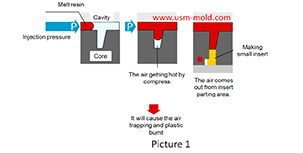
Основные причины захвата воздуха в пластиковой литьевой форме
Mar 1, 2022Во время процесса литья под давлением на переднем конце тонких ребер может произойти захват воздуха и выгорание пластика, а также это может привести к тому, что литая деталь станет черной и...view
Советы по проектированию форм с вакуумной вентиляцией
Mar 30, 2022Существуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция через вставки, вентиляция через штифты вставок и хорошо вентилируемая сталь, но есть особый способ...view