 English
 русский
Боковой литник в проектировании системы литников пластиковой литьевой формы
Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди них боковой литник делится на язычковый литник, защитный ушной литник, веерный литник, тонкий литник и т.д., подлитник делится на подлитник, банановый литник, нисходящий литник и т.д.
По степени автоматизации производства делится на ручное удаление и автоматическое удаление, боковой литник и прямой литник требуют ручного удаления после производства, а подлитник, точечный литник и клапанный литник горячего литника удаляются автоматически.
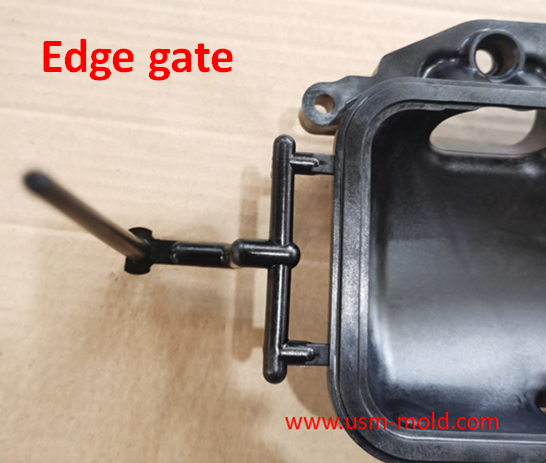
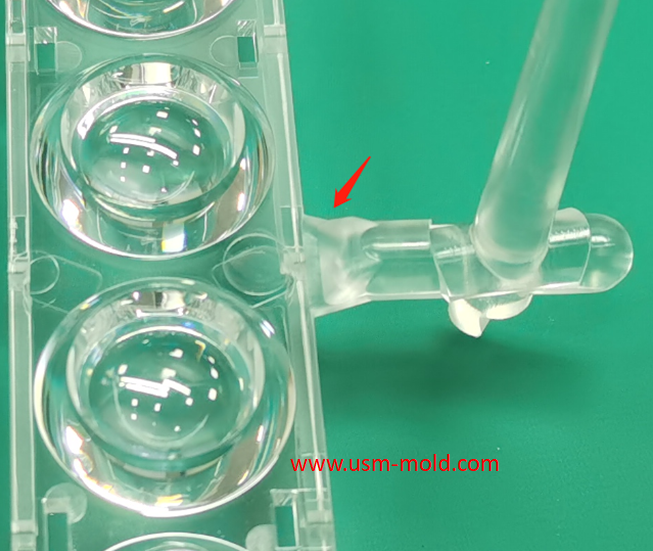
Боковой литник: обычно выполняется на поверхности разделения формы, питание осуществляется с края пластиковой детали, сечение литника обычно прямоугольное, как показано на рисунке 1. Глубина бокового литника определяет конденсацию изгиба литника, толщина глубины литника обычно составляет 0,5–0,75 от толщины стенки, а некоторые имеют такую же толщину, как стенка, что обычно определяется в зависимости от объема впрыска пластиковой детали.
Боковой литник является наиболее широко используемым литником, подходит для изделий различных форм, но не подходит для тонких и длинных цилиндрических изделий.
Преимущества бокового литника:
1. Литник легко отделяется от детали, обычно находится на некритичной поверхности детали, поскольку толщина литника меньше толщины стенки изделия, его удобнее удалять, когда деталь вынимается из формы и еще не полностью охлаждена, это можно сделать вручную или с помощью плоскогубцев;
2. Он может предотвратить обратный поток пластика, размер и толщина бокового литника относительно небольшие, после поддержания давления во время литья под давлением, положение литника быстрее затвердевает, поэтому пластик в более толстой области изделия не легко течет обратно через литник;
3. Трение в литнике генерирует тепло, что может снова повысить температуру пластика и способствовать заполнению;
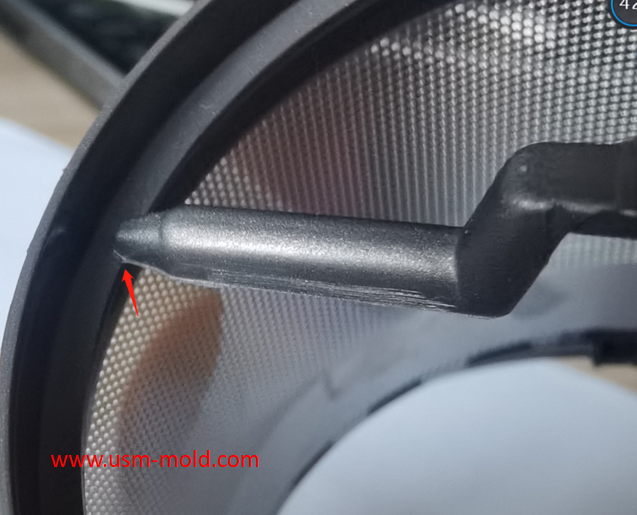
4. Язычковый литник (как показано на рисунке 2) может эффективно предотвратить появление следов потока на изделии;
5. Веерный литник (как показано на рисунке 3) обеспечивает равномерное заполнение, предотвращает деформацию изделия, пластиковый расплав плавно течет в полость без следов потока и сварных швов, качество формования хорошее;
6. Удобно обрабатывать литник, боковой литник обычно можно обработать непосредственно на ЧПУ, для высокой полости и сердечника формы можно использовать электроэрозионную обработку.
Недостатки бокового литника:
1. Слишком большая потеря давления, пластик проходит от главного литника, литника и подлитника, прежде чем достичь области литника, давление впрыска теряется слишком сильно, поскольку боковой литник обычно выполняется сбоку детали;
2. Пластик с недостаточной текучестью легко вызывает недостаточное заполнение или остановку;
3. Литник необходимо удалять вручную, что не позволяет реализовать полностью автоматизированное производство;
4. После удаления литника на краю детали останется след, что не подходит для изделий с высокими требованиями к внешнему виду.

Ключевые моменты системы литников пластиковой литьевой формы
Jan 12, 2022Подлитник — это переходный канал между главным литником и литником, поскольку подлитник является самой длинной частью системы литников, очень важно повысить качество деталей и улучшить...view
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
Mar 14, 2022Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет...view
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view
Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Определение положения литника в проектировании системы литников пластиковой литьевой формы
Jan 17, 2022При выборе положения литника следует обратить внимание на следующие моменты: 1. Положение литника следует устанавливать в месте максимальной толщины стенки пластиковой детали, чтобы пластиковый расплав...view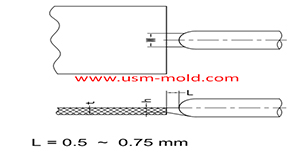
Проектирование системы литников пластиковой литьевой формы
Jan 16, 2022Литник — это соединительная часть между литником и полостью, а также конечная часть системы литников литьевой формы, расплавленный пластик поступает в полость и сторону сердечника через литник...view