 English
 русский
Подлитник системы литников пластиковой литьевой формы
Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди них боковой литник делится на язычковый литник, защитный ушной литник, веерный литник, тонкий литник и т.д., подлитник делится на подлитник, банановый литник, нисходящий литник и т.д.
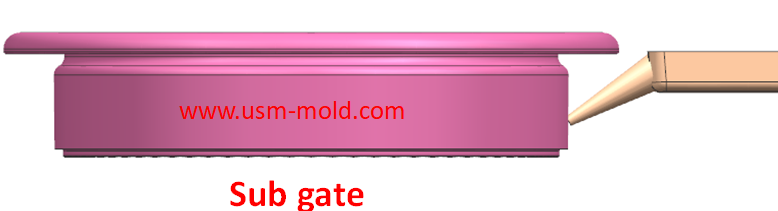
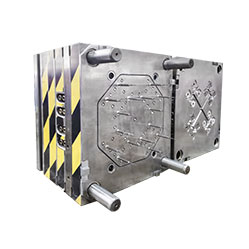
Рисунок 1a
По степени автоматизации производства делится на ручное удаление и автоматическое удаление, боковой литник и прямой литник требуют ручного удаления после производства, а подлитник, точечный литник и клапанный литник горячего литника удаляются автоматически.
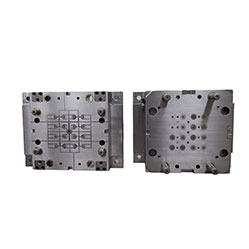
Подлитник: Подлитник эволюционировал из точечного литника и имеет схожие характеристики с точечным литником, отличие в том, что подлитник находится с одной стороны поверхности разделения и входит в полость под наклоном. Открытие изгиба формы может автоматически оторвать литник, а положение литника можно установить на стороне, конце или задней части пластиковой детали, так что на внешней поверхности пластиковой детали не остается следов литника (как показано на рисунках 1a и 1b), структура формы с таким же изгибом может быть упрощена до структуры с одной поверхностью разделения.
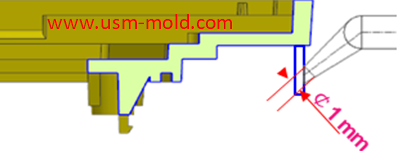
Рисунок 1b
Преимущества:
1. Литник может быть автоматически отрезан, исключая необходимость последующей обработки и реализуя автоматическое производство;
2. Выбор положения литника большой, его можно свободно устанавливать снаружи или внутри детали;
3. Литник маленький, что мало влияет на внешний вид изделия, некоторые подлитники трудно увидеть глазом;
4. Структура формы может быть упрощена, для некоторых изделий с высокими требованиями к внешнему виду необходимо использовать форму с тремя плитами при использовании точечного литника, но достаточно формы с двумя плитами при переходе на подлитник, что значительно снижает сложность структуры формы, а также уменьшает толщину формы и экономит затраты на форму.

Недостатки:
1. Слишком большая потеря давления, обычно в диапазоне Ø0,8~2,0 мм из-за того, что подлитник относительно маленький, большая часть давления теряется, когда пластик проходит через маленький литник;
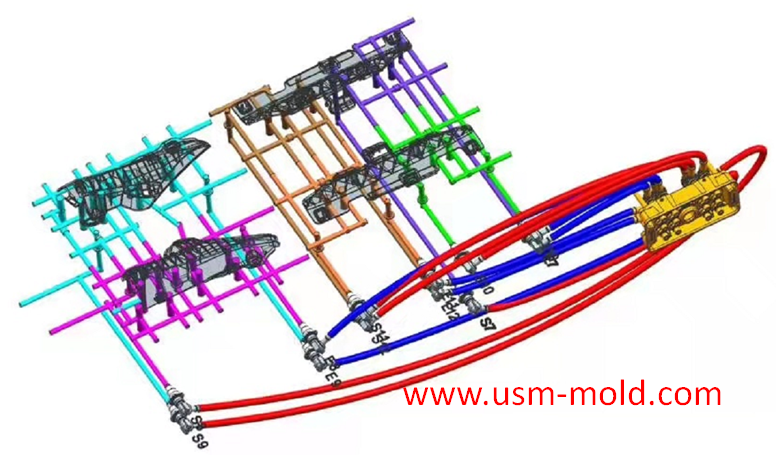
2. Обработка сложнее, такой маленький литник обычно требует размещения сердечника формы под вертикальным углом для соответствия литнику, а затем использования электроэрозионной обработки (как показано на рисунке 2);

Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view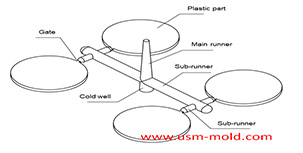
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view
Точки проектирования системы литников пластиковой литьевой формы
Jan 9, 2022При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически...view
Советы по проектированию слайдеров 2
Nov 22, 20239. Поверхность разделения формы слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна составлять не менее 8 мм, и не делайте запорную поверхность;...view_20250317090912A017.jpg)
Введение в несколько распространенных процессов литья под давлением с водяной поддержкой
May 24, 2022В зависимости от конструкции литьевой машины и системы литья соответствующий процесс возврата расплава при литье с водяной поддержкой можно условно разделить на два типа: метод обратного потока...view
Причины создания вентиляционной системы литьевой формы
Feb 28, 2022Газ в литьевой форме включает не только воздух в полости, но и воздух в литнике, а также газ разложения, образующийся из пластикового расплава, и пар, вызванный пластиком при высоких температурах...view