 English
 русский
Стандарт проектирования вентиляционного канала
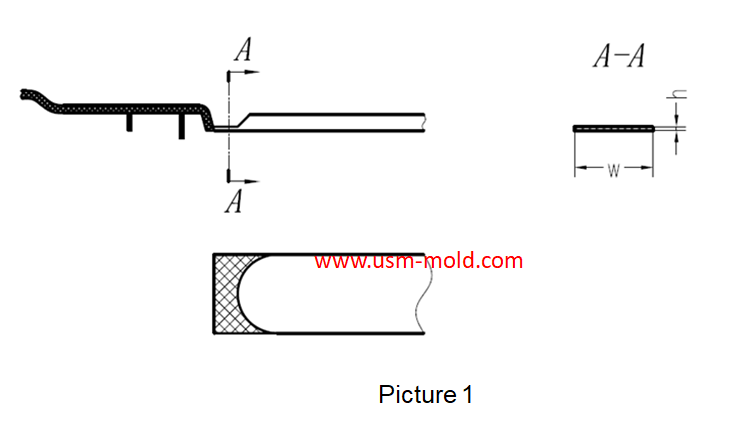
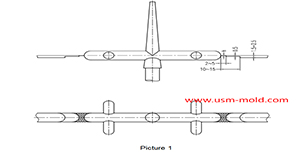
Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала во время массового производства. Большинство заводов по производству пластиковых форм и поставщиков пластиковых форм знают, что нужно открыть вентиляционный канал, но не знают, какой размер является разумным. Поэтому размер поперечного сечения дизайна на входе вентиляционной системы очень важен. Чтобы соответствовать вышеуказанным требованиям, входное сечение вентиляционной системы обычно проектируется как зазор с большим соотношением сторон (h/w) (см. рисунок 1), а глубина зазора (глубина вентиляционного зазора или вентиляционного канала) h, которая меньше значения перелива материала в форму, ограничена, обычно 0,02–0,05 мм; ширина зазора w определяется в зависимости от глубины зазора H и площади поперечного сечения A вентиляционного прохода, необходимой для отвода газа из полости формы во время заполнения (w≥A/h).
Площадь поперечного сечения A вентиляционного канала рассчитывается следующим образом: A=0,05V/N
В формуле: A — площадь поперечного сечения вентиляционного канала, мм²
V — общий объем полости и системы литья, см³
n — количество вентиляционных каналов
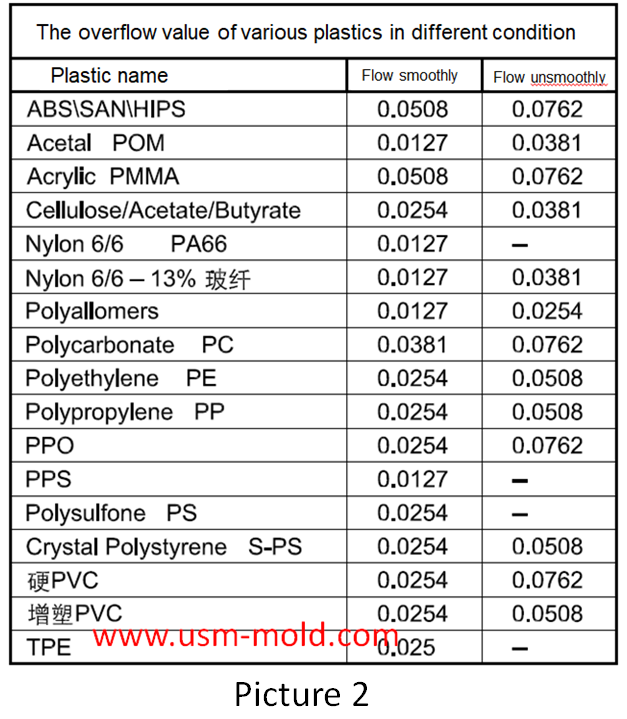
Значение перелива — это наименьший зазор, в который может流入 материал, значение перелива формовочного материала зависит от текучести материала, определяемой характеристиками материала и условиями процесса. Чем лучше текучесть, тем меньше значение перелива. Значения перелива для часто используемых пластмасс и стандартных условий формования показаны на рисунке 2 в следующей таблице.
Рисунок 3 показывает стандарт проектирования вентиляционного канала, а рисунок 4 показывает неправильный способ открытия вентиляционного канала.
_20250310164515A048.webp "Форма для пластиковой коробки")
Вентиляция поверхности разделения системы литников
Mar 10, 2022В основном и дополнительном каналах содержится большое количество газа, который выводится через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный канал...view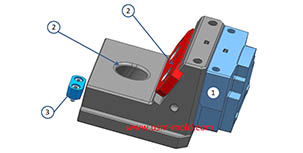
Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view
Что такое литье под давлением?
Dec 28, 2021Процесс получения изделий, отлитых под давлением, называется литьем под давлением, или просто литьем. Литье под давлением — это важный метод обработки полимеров, характеризующийся коротким...view
Основные моменты проектирования системы литников пластиковой формы
Jan 11, 2022Главный литник — это часть, через которую расплавленный пластик проходит первым, когда он выстреливается из сопла впрыска, и он соосен с соплом впрыска, из-за повторяющихся контактов и столкновений...view
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view_20250317091228A019.jpg)
Основные области применения технологии литья с газовой поддержкой
Apr 7, 2022Литье с газовой поддержкой оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы...view