 English
 русский
Принципы проектирования вентиляционного канала
Система вентиляции пластиковых форм также очень важна, если в изделии есть захват воздуха или система вентиляции неподходящая, это сильно повлияет на производство литья под давлением и качество продукции, особенно для форм с предварительной деформацией, размеры детали будут отличаться, если внутри формы есть захват воздуха, что вызовет нестабильность во время производства.
При изготовлении вентиляционного канала формы мы должны следовать следующим принципам:
1. Вентиляция должна быть быстрой и полной, скорость вентиляции должна соответствовать скорости заполнения;
2. Вентиляционный канал (отверстие) следует делать в местах с более толстой стенкой пластиковой детали;
3. Вентиляционный канал следует делать на поверхности разделения, насколько это возможно, и лучше делать его со стороны полости (в зависимости от формы, характеристик и структуры формы пластиковой детали допускается делать положение вентиляционного канала со стороны сердечника);
4. Облой, образующийся из-за перелива вентиляционного канала, не должен препятствовать извлечению из формы;
5. Вентиляционный канал следует делать, насколько это возможно, в конце потока материала, например, в конце литника и колодца для шлака;
6. Направление вентиляции вентиляционного канала должно быть противоположным рабочей поверхности;
7. Ссылайтесь на стандартные данные для глубины вентиляционного канала и глубины канала перелива, ширины и расстояния и т.д.;
8. Вентиляционный канал следует полировать вдоль направления вентиляции;
9. Вентиляционный канал должен быть сделан в области сварного шва;
10. Лучше сделать вентиляционный канал как можно глубже, чтобы не было видно облоя, но в области литника лучше видеть облой.
_20250310164515A048.webp "Форма для корпуса контроллера PLC")
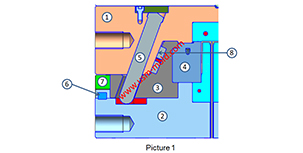
Сборка слайдера бокового механизма вытяжки сердечника
Jul 21, 2022На рисунке 1 показан типичный механизм разделения и вытяжки сердечника слайдера, приводимый в действие направляющим штифтом, мы поговорим о составе и функциях бокового механизма вытяжки сердечника...view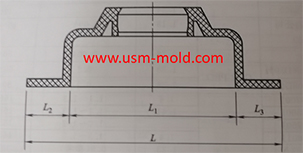
Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Открытие блога USM
Oct 27, 2021Здравствуйте всем! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам это понадобится. USM — это профессиональная компания по производству пластиковых литьевых форм и литью...view