 English
 русский
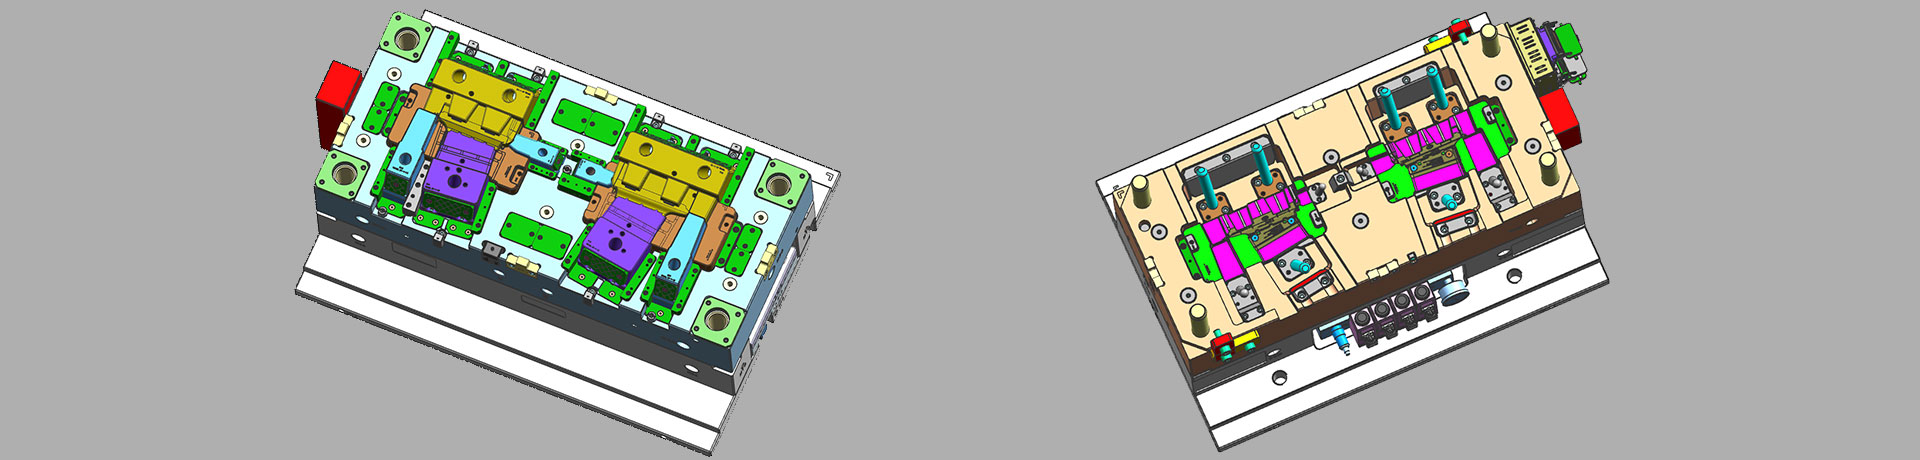
Точки проектирования системы литников пластиковой литьевой формы
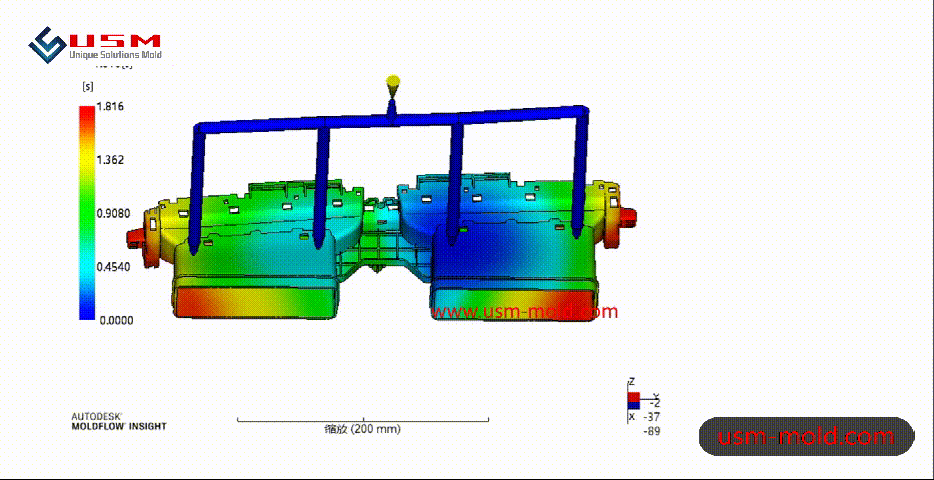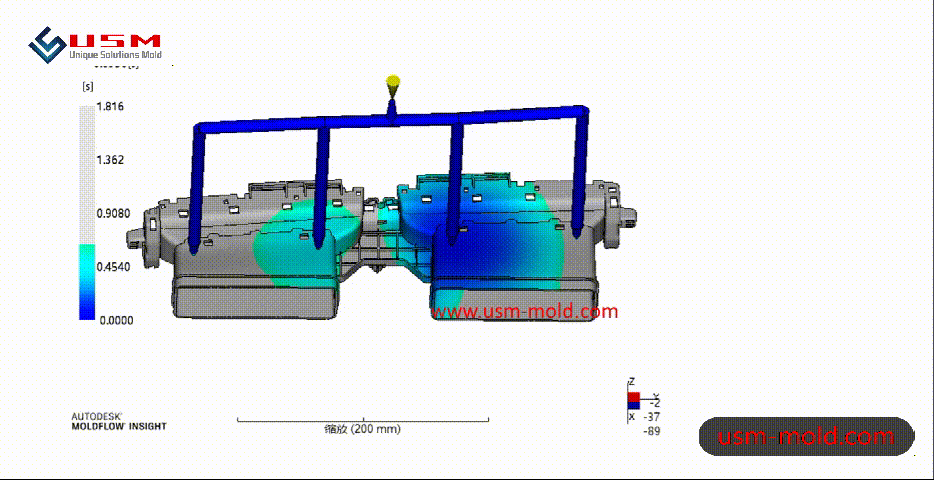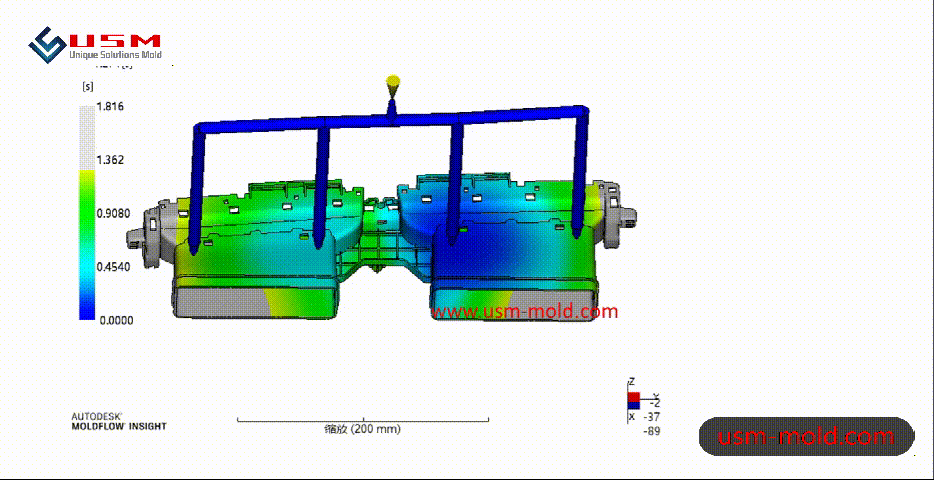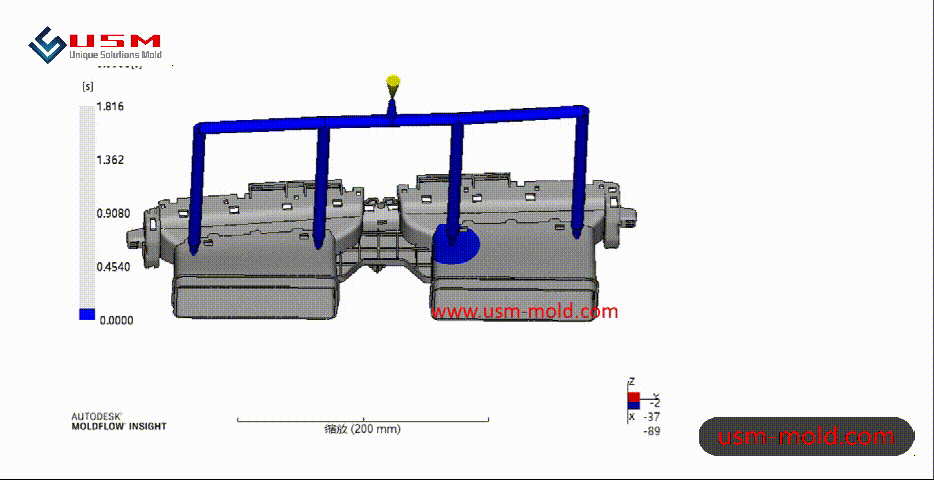
При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически учитывать минимизацию доли отходов, образующихся от литника; наконец, должно быть легко исправить след литника на пластиковой детали.
Основные моменты проектирования системы литников проектирование следующие:
1. Положение литника должно обеспечивать, чтобы при поступлении пластика в полость он встречал широкую часть полости, то есть расплав должен течь от толстой стенки полости к тонкой. Если расплав течет от тонкой стенки к толстой, скорость быстро упадет, а температура резко снизится, что не способствует заполнению;
2. Чтобы предотвратить прямое попадание пластика в полость, сердечник или вставку, необходимо обеспечить, чтобы пластиковый расплав мог как можно быстрее попасть во все части полости и избежать деформации сердечника или вставки;
3. Старайтесь избегать появления сварных швов на пластиковых деталях и располагать сварные швы в неважных частях;
4. Положение литника и направление поступления пластика должны обеспечивать равномерное течение вдоль параллельного направления полости, когда пластик поступает в полость, и способствовать отводу газа из полости;
5. Если в производстве используется полностью автоматическая работа, необходимо обеспечить, чтобы конденсат системы литников мог плавно и автоматически извлекаться вместе с пластиковыми деталями;
6. В системе литников должна быть хорошая вентиляционная структура и достаточный холодный колодец, воздух и холодный материал в системе литников должны как можно меньше попадать в полость, что повлияет на качество деталей;
7. Когда форма имеет несколько полостей, необходимо предотвратить размещение пластиковых деталей с очень разными размерами в одной форме, если размер детали отличается более чем в 4 раза, трудно сбалансировать заполнение;
8. Если проекционная площадь пластиковой детали большая, следует избегать открытия литника с одной стороны формы при проектировании системы литников, иначе это вызовет неравномерное усилие во время литья под давлением;
9. Проектирование системы литников должно учитывать сокращение производственного цикла и повышение производительности.

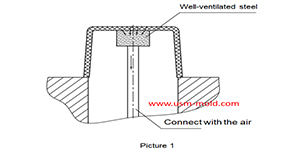
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
Mar 14, 2022Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет...view
Сравнение литья под давлением с водяной и газовой поддержкой
May 19, 2022Сравнивая технологию литья под давлением с водяной поддержкой и технологию литья с газовой поддержкой, основное различие заключается в природе используемых вспомогательных формовочных сред...view
Открытие блога USM
Oct 27, 2021Здравствуйте всем! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам это понадобится. USM — это профессиональная компания по производству пластиковых литьевых форм и литью...view
Принципы проектирования вентиляционного канала
Mar 6, 2022Система вентиляции пластиковых форм также очень важна, если в изделии есть захват воздуха или система вентиляции неподходящая, это сильно повлияет на производство литья под давлением и качество...view
Принципы проектирования системы охлаждения пластиковой литьевой формы
Feb 13, 2022Принципы проектирования системы охлаждения Для повышения эффективности системы охлаждения и обеспечения равномерного распределения температуры на поверхности полости следует соблюдать следующие принципы...view_20250317090912A017.jpg)
Введение в несколько распространенных процессов литья под давлением с водяной поддержкой
May 24, 2022В зависимости от конструкции литьевой машины и системы литья соответствующий процесс возврата расплава при литье с водяной поддержкой можно условно разделить на два типа: метод обратного потока...view