 English
 русский
Общие методы крепления углового штифта
Угловой штифт является распространенной частью приводного ползуна, и методы крепления и установки следующие:
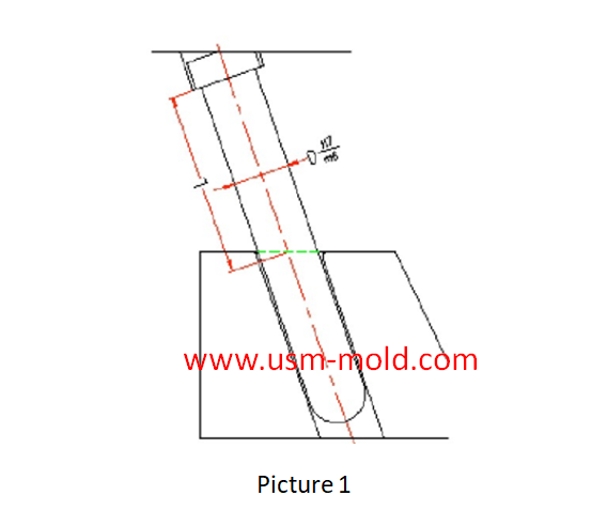
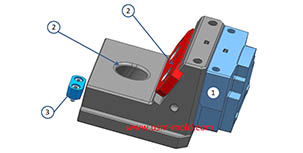
1. Проходит непосредственно через пластину формы и фиксируется верхней пластиной, как показано на рисунке 1.
Этот метод установки подходит для случаев, когда форма тонкая, а верхняя пластина не отделена от пластины A, поверхность сопряжения длинная, а стабильность хорошая. Допуск сопряжения углового штифта и фиксирующей пластины составляет H7/m6, разборка и обслуживание очень сложны, пластину формы необходимо разбирать при замене углового штифта.
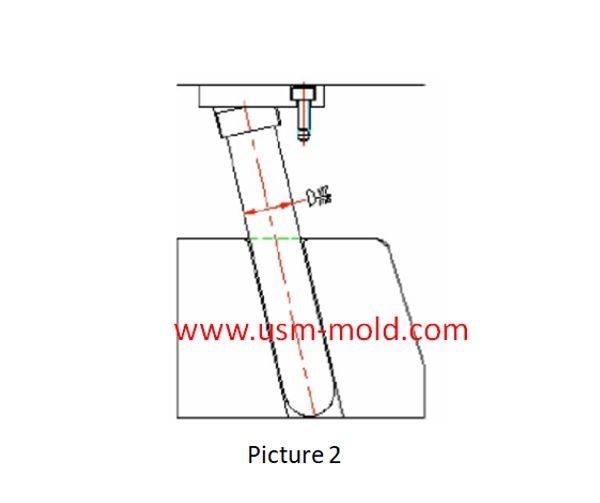
2. Проходит непосредственно через пластину формы и фиксируется прижимным блоком, как показано на рисунке 2.
Этот метод установки подходит для случаев, когда форма тонкая, а верхняя пластина отделена от пластины A, поверхность сопряжения длинная, а стабильность хорошая. Допуск сопряжения углового штифта и фиксирующей пластины составляет H7/m6, установка и обслуживание очень сложны, пластину необходимо разбирать для замены углового штифта.
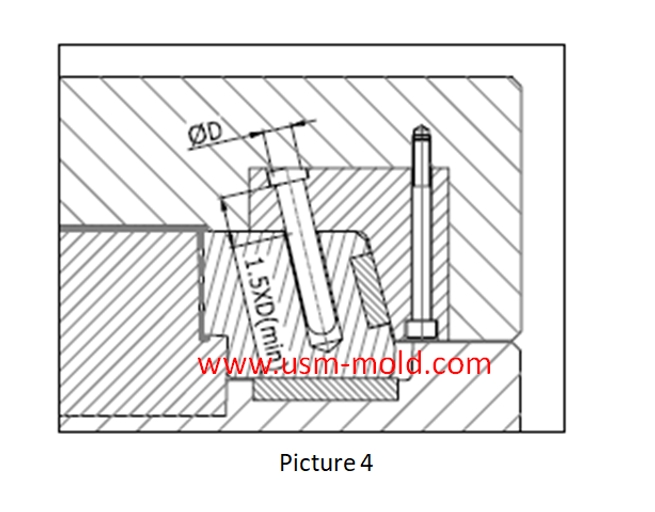
3. Угловой штифт не проходит через пластину, а фиксируется на пластине с помощью глухого отверстия и винта, как показано на рисунке 3.
Этот метод установки подходит для толстых пластин, как для двух-, так и для трехпластинчатых форм. Поверхность сопряжения L должна быть больше 1.5D. Этот метод имеет плохую стабильность и сложен в обработке и обслуживании.
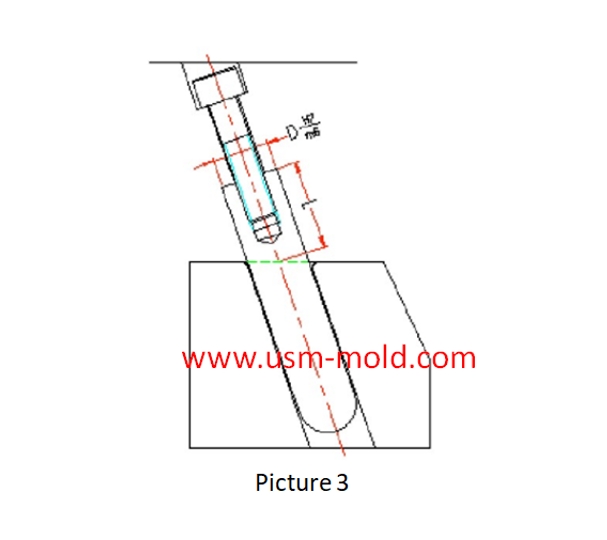
4. Угловой штифт устанавливается в подвижный блок, который фиксируется на пластине спереди винтами, как показано на рисунке 4.
Этот метод установки подходит для толстых пластин, как для двух-, так и для трехпластинчатых форм. Поверхность сопряжения L должна быть больше 1.5D. Этот метод имеет хорошую стабильность и удобен для обработки и обслуживания.
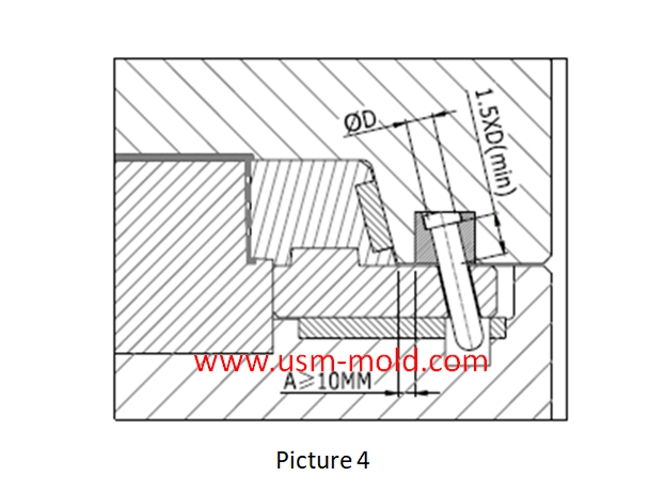
5. Угловой штифт устанавливается в блок фиксации, который фиксируется на пластине спереди винтами, как показано на рисунке 5.
Этот метод установки подходит для толстых пластин, как для двух-, так и для трехпластинчатых форм. Поверхность сопряжения L должна быть больше 1.5D. Этот метод имеет хорошую стабильность и удобен для обработки и обслуживания.


Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view
Ключевые моменты процесса литья с газовой поддержкой
Apr 20, 2022Параметры впрыска газа Часть управления газовой поддержкой — это устройство, которое контролирует давление газа на каждом этапе, параметры газовой поддержки имеют только два значения: время впрыска газа...view
Методы контроля температуры пластиковой литьевой формы
Feb 15, 2022За исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного в форму пластиком, должна быть выведена из формы циркулирующим теплоносителем путем...view
Стандарт проектирования вентиляционного канала
Mar 3, 2022Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала...view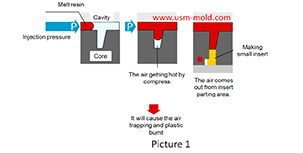
Основные причины захвата воздуха в пластиковой литьевой форме
Mar 1, 2022Во время процесса литья под давлением на переднем конце тонких ребер может произойти захват воздуха и выгорание пластика, а также это может привести к тому, что литая деталь станет черной и...view
Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view