 English
 русский
Различные принципы обработки системы охлаждения пластиковой литьевой формы
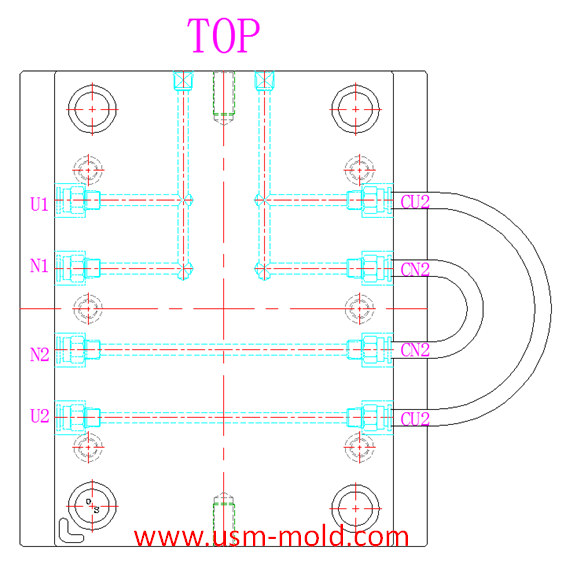
Принципы различной обработки:
1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета.
2. Температура полости должна быть выше температуры сердечника, разница температур обычно составляет 20–30℃.
3. Для полости с текстурой и следами электроэрозионной обработки на поверхности температура полости должна быть выше, чем у обычной полированной поверхности, когда полость должна быть заполнена горячей водой или горячим маслом, общая разница температур составляет около 40℃.
4. Для пластиковых деталей с плотной сеткой, таких как корпус динамика, сопротивление потоку материала в области сетки относительно велико, и заполнение затруднено. Повышение температуры формы в этой области может улучшить условия заполнения, охлаждающий канал в области сетки должен быть отделен от охлаждающего канала в других областях для гибкой регулировки температуры формы.
5. Температура формы также зависит от качества поверхности пластиковой детали и структуры формы, при проектировании системы контроля температуры следует ориентироваться на толщину стенки пластиковой детали, толстую стенку следует охлаждать для предотвращения усадки и деформации; учитывая сложность, охлаждение следует усиливать в местах, где высота полости сильно колеблется; тепло литниковых вставок следует усиливать; охлаждающий канал следует по возможности избегать в местах сварных швов и тонких стенок, чтобы предотвратить более заметные дефекты.
6. Когда требуется высокая температура формы, например 70°C или выше, контроль температуры формы должен учитывать следующее:
a. Выбор материала формы требует высокой износостойкости и твердости, необходимо проводить термообработку, и обрабатываемость перед термообработкой должна быть хорошей.
b. Уплотнительное кольцо в системе охлаждения формы должно быть изготовлено из термостойкого материала, в который добавлен свинец.
c. Между скользящими частями формы (такими как направляющие стойки, втулки и т.д.) нужен охлаждающий канал, чтобы предотвратить блокировку движения подвижных частей из-за теплового расширения и сжатия.
d. Запорная часть формы также будет испытывать напряжение на запорной поверхности из-за теплового расширения и сжатия, угол запирания можно соответственно увеличить, чтобы уменьшить площадь запирания, периферийный интерфейс формируется вставкой.

Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view
Введение в систему вентиляции пластиковой литьевой формы
Feb 27, 2022Здравствуйте всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы собираемся поговорить о вентиляции формы в следующих 11 статьях, от причин возникновения газа...view
Точки проектирования системы литников пластиковой литьевой формы
Jan 9, 2022При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически...view