 English
 русский
Вентиляция поверхности разделения
Вентиляционный канал на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим вентиляционным эффектом, это основная область, через которую выводится газ, поэтому вентиляция через поверхность разделения очень популярна у заводов по производству литьевых форм и предприятий литья под давлением. Если поверхность разделения изогнута или наклонена, обычно используется обработка на станках с ЧПУ, обработка электродами или резка проволокой, шероховатость поверхности разделения после обработки относительно высокая, Ra обычно составляет 1,6–6,3 мкм, и вентиляционный канал обычно обрабатывается непосредственно на ЧПУ. Если поверхность разделения плоская, она обычно обрабатывается шлифовальным станком. Шероховатость поверхности разделения после шлифовки низкая, Ra составляет 0,2–0,8 мкм, поверхность разделения плотно прилегает, и газ из полости трудно вывести. В этом случае необходимо открыть вентиляционный канал на поверхности разделения с одной стороны полости. Есть два способа открыть вентиляционный канал на поверхности разделения: один — открыть канал локально, другой — открыть канал вокруг детали.
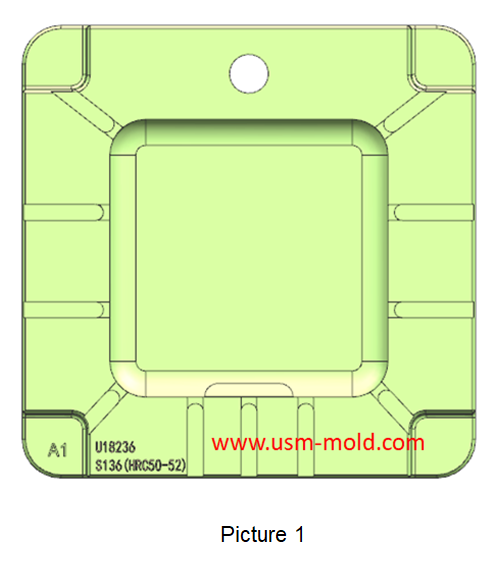
1. Поверхность разделения с локальным вентиляционным каналом: это наиболее часто используемый метод вентиляции, способ заключается в открытии вентиляционного канала там, где захватывается воздух. Положение вентиляционного канала обычно определяется на основе опыта в сочетании с отчетом анализа потока формы. Определяется конечное положение захвата воздуха. Этот тип вентиляции меньше повреждает поверхность разделения формы, и он более гибок и удобен для изменения задней формы, конкретная форма показана на рисунке 2.
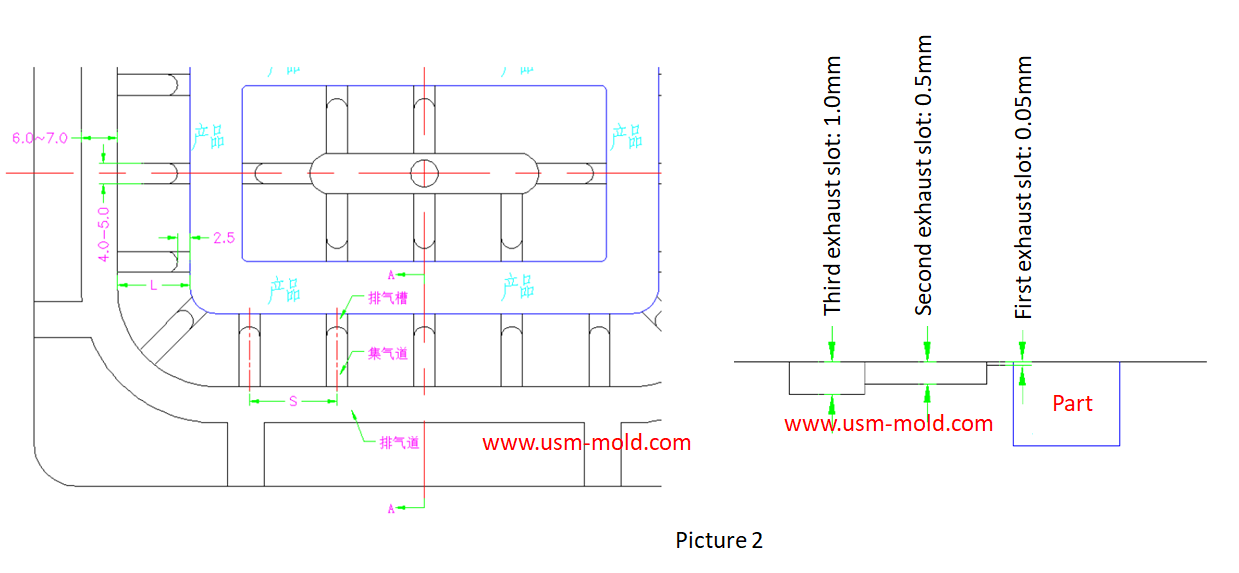
2. Вентиляционные каналы открыты вокруг поверхности разделения: когда захват воздуха особенно серьезен, можно использовать большую площадь вентиляционного канала для отвода воздуха, как показано на рисунке 2. Если поверхность разделения этого типа вентиляционного канала плоская, она обычно обрабатывается фрезой с плоским дном. Если поверхность разделения изогнута, она обычно обрабатывается шаровой фрезой R-образной формы, этот тип вентиляционного канала делится на вентиляционный канал первого уровня, второго уровня и третьего уровня, глубина которых различна.


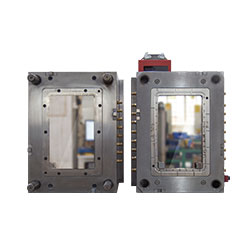
Проектирование форм с вакуумной вентиляцией для пластиковых литых деталей
Mar 23, 2022Существуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция через вставки, вентиляция через штифты вставок и хорошо вентилируемая сталь, но есть особый способ...view
Сравнение литья под давлением с водяной и газовой поддержкой
May 19, 2022Сравнивая технологию литья под давлением с водяной поддержкой и технологию литья с газовой поддержкой, основное различие заключается в природе используемых вспомогательных формовочных сред...view
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view
Дефекты изделий при литье с газовой поддержкой и их решения
Apr 28, 2022Распространенные дефекты и решения при литье с газовой поддержкой: 1. Газ выдувает расплав, как на рисунке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой...view
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view
Оборудование для литья с газовой поддержкой
Apr 10, 2022Оборудование для газовой поддержки включает часть управления газовой поддержкой и генератор азота, это специальная и отдельная система от литьевой машины, и ее единственный интерфейс с литьевой...view