 English
 русский
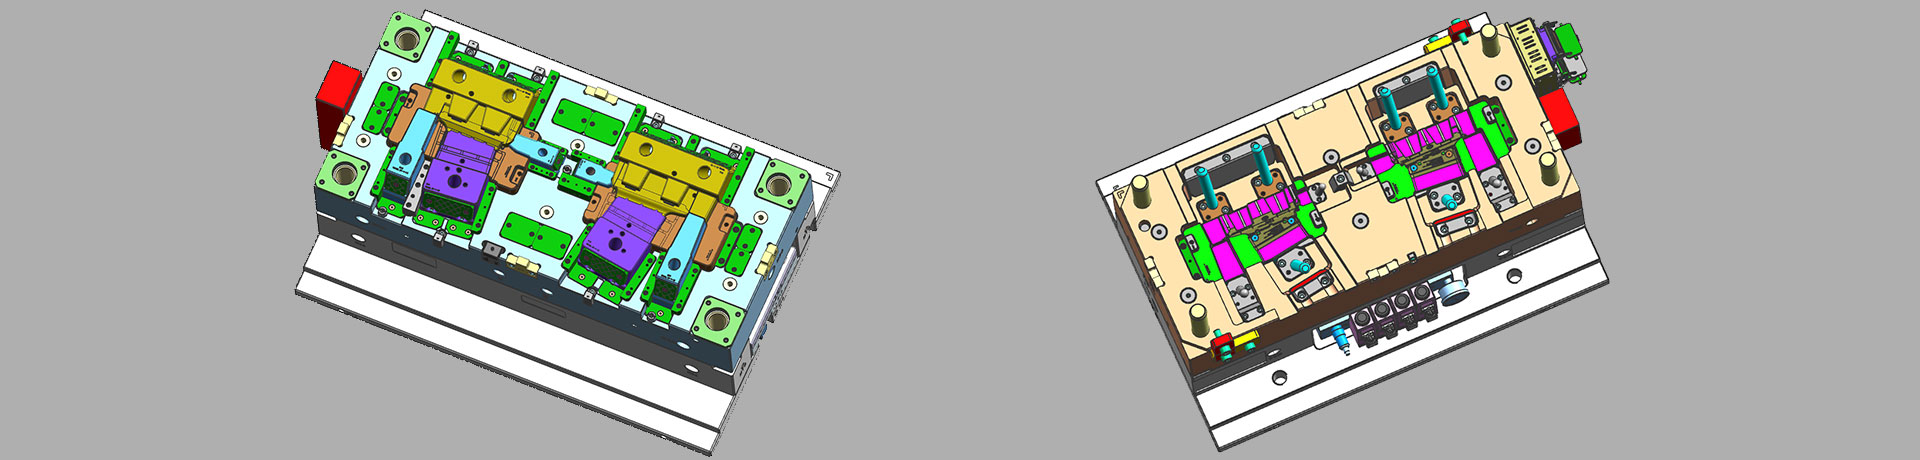
Уведомление о проектировании системы охлаждения пластиковой литьевой формы
Уведомление о проектировании системы охлаждения:
1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с использованием термометра температуры формы;
2. Использование меньшего количества уплотнительных колец при проектировании системы охлаждающих литников, и водяная труба лучше делать двухсторонней прямой, что удобно для ремонта при засорении. Обратите внимание, что уплотнения и крановые трубы склонны к утечке воды и просачиванию, и размерные допуски уплотнительных канавок должны соответствовать требованиям;
3. При использовании PE или других материалов из-за большой усадки при формовании охлаждающий литник следует располагать вдоль направления усадки, чтобы пластиковые детали не деформировались легко. Водяные каналы располагаются продольно в соответствии с направлением расположения полости и сердечника;
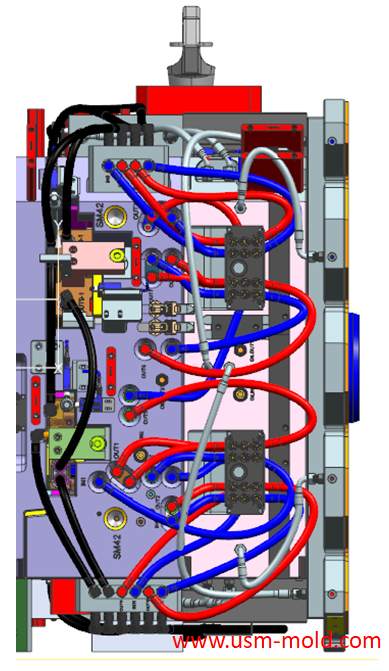
4. Когда в форме есть только один вход и один выход воды, охлаждающие трубы следует соединять последовательно, если используется параллельное соединение, сопротивление потоку в каждом контуре различно, и трудно сформировать одинаковые условия охлаждения. Когда требуется параллельное соединение, в каждом контуре должны быть установлены устройство регулировки объема воды, расходомер и измеритель потока;
5. Если эффект охлаждения недостаточен и структура ограничена формой конструкции, чтобы улучшить эффект охлаждения, рассмотрите выбор материала или структуры с хорошей теплопроводностью, таких как бериллиевая медь, медный сплав или структура теплопроводящего стержня. Полость, сердечник, вставки и слайдеры должны охлаждаться всеми возможными способами, если это необходимо;

6. Зона соединения входной трубы отмечена красным, а зона соединения выходной трубы отмечена синим;
7. В положении рядом с входом и выходом охлаждающей воды полости с сердечником стороны укажите вход «IN» и выход «OUT» на английском языке; и соответственно пометьте водяной литник.


Основные моменты проектирования системы литников пластиковой формы
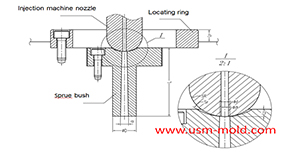
Jan 11, 2022Главный литник — это часть, через которую расплавленный пластик проходит первым, когда он выстреливается из сопла впрыска, и он соосен с соплом впрыска, из-за повторяющихся контактов и столкновений...view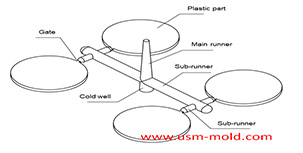
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view
Вентиляция поверхности разделения
Mar 7, 2022Вентиляционный канал на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим вентиляционным эффектом, это основная область, через которую выводится газ...view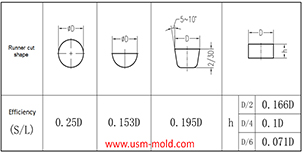
Перевод гидравлического диаметра литников в проектировании системы литников пластиковой формы
Jan 13, 2022Гидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, поскольку напряжение сдвига стенки неравномерно распределено вдоль окружающих стенок некруглых труб,...view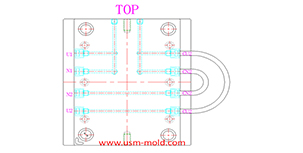
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view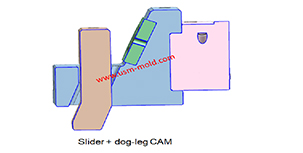
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view