 English
 русский

Завод форм
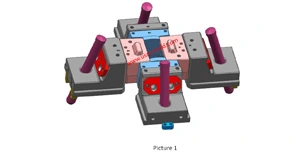 Советы по проектированию слайдера 2Формообразующая поверхность разделения слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна быть не менее 8 мм, и не делайте запорную поверхность; При использовании...Больше+
_20250317101606A022.jpg) Введение в несколько распространенных процессов водного литья под давлениемВ зависимости от конструкции машины для литья под давлением и системы литья, соответствующий процесс возврата расплава при водном литье под давлением можно условно разделить на два типа: ...Больше+
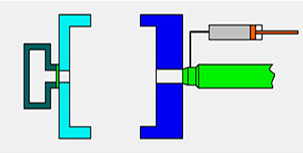 Различие между полным и коротким впрыском при газовом литье под давлениемГазовое литье под давлением можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на картинке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
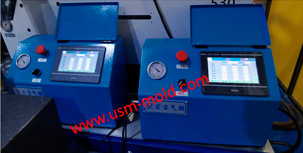 Оборудование для газового литья под давлениемОборудование для газового литья включает в себя управляющую часть для газа и генератор азота, это специальная и отдельная система от машины для литья под давлением, и единственный интерфейс с машиной для литья...Больше+
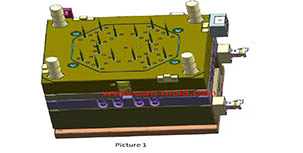 Советы по проектированию вакуумной вентиляции формыСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
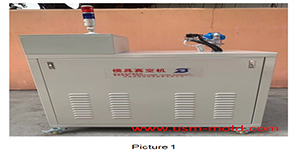 Проектирование вакуумной вентиляции для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
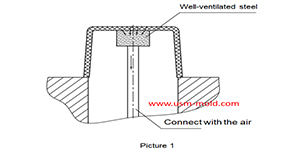 Хорошо вентилируемая сталь для проектирования вентиляции формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
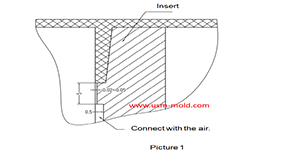 Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтовой колонны...Больше+
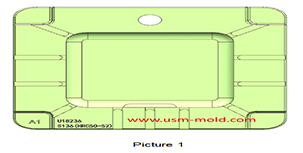 Вентиляция поверхности разделенияВыпускной паз на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим эффектом выпуска, это основная зона, где выпускается газ, поэтому выпуск из...Больше+
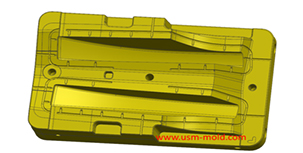 Принцип проектирования выпускного пазаСистема выпуска газа в пластиковых формах также очень важна, если в изделии есть захваченный воздух или система выпуска не подходит, это сильно повлияет на производство литья под давлением и качество продукции...Больше+
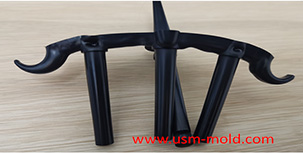 Банановый затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
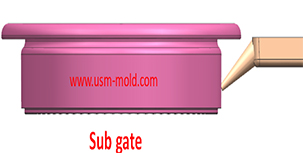 Подводной затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
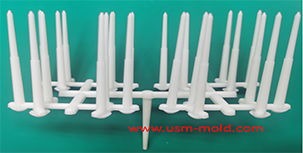 Точечный затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
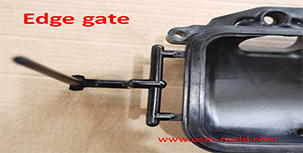 Боковой затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
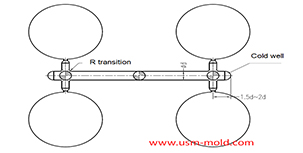 Ключевые моменты системы литников для пластиковых инъекционных формПодлитник — это переходной канал между главным литником и затвором, так как подлитник является самой длинной частью литниковой системы, его важность велика для повышения качества деталей и улучшения...Больше+
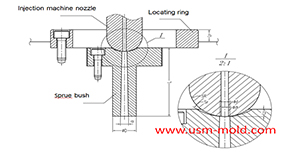 Основные моменты проектирования системы заливки пластиковых формГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он выдавливается из сопла инжектора, и он находится на одной оси с соплом, из-за многократного контакта и столкновения...Больше+
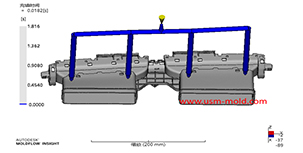 Основные моменты проектирования системы литников для пластиковых инъекционных формПри проектировании литниковой системы, во-первых, следует учитывать быстрое заполнение полости формы расплавленным пластиком с учетом стороны сердечника, чтобы уменьшить потери давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
 Проектирование ребер пластиковых деталейФункция ребер: Ребра служат для повышения прочности и жесткости пластиковых деталей, предотвращают их искажение и деформацию, не вызывая дефектов внешнего вида...Больше+
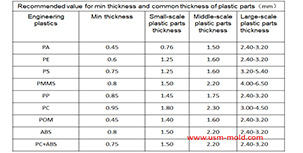 Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Больше+
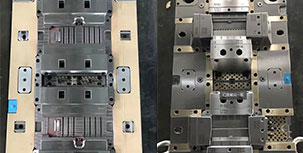 Что такое пластиковая инъекционная форма?Пластиковая форма используется для литья под давлением, она собирается из полости, сердечника и бокового слайдера вместе с системой выталкивания и регулировками для производства пластиковых изделий различных форм и размеров.Больше+
 Открытие блога USMЗдравствуйте, все! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам нужно.Больше+
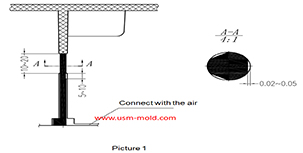 Штифт вставки для проектирования вентиляции формованных деталейШтифт вставки для вентиляции: Сложно сделать выпускной паз, когда конечный литник не находится на поверхности разделения во время литья, и нет доступного зазора соответствия, но можно сделать вентиляционный штифт в конце...Больше+
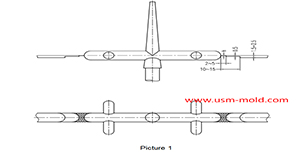 Вентиляция поверхности разделения системы литниковВ главном и подлитниках содержится большое количество газа, эти газы выпускаются через тягу (выталкивающий стержень) во время процесса литья, часть газа выходит через выпускной паз на поверхности разделения...Больше+
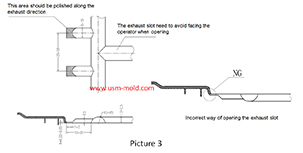 Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к облою изделия или закупорке...Больше+
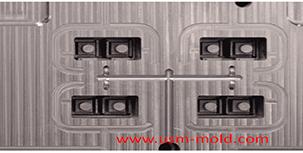 Позиция захвата воздуха в полости и метод выпускаЗахват воздуха в полости обычно происходит в следующих местах: 1. Полость с тонкими стенками, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда расплав в полости достигает...Больше+
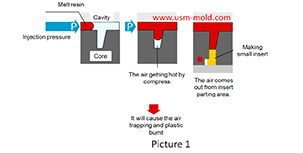 Основные причины захвата воздуха в пластиковых инъекционных формахВ процессе литья под давлением передний конец тонких ребер может захватить воздух и привести к сгоранию пластика, а также вызвать почернение и карбонизацию формованной детали. Механизм захвата воздуха...Больше+
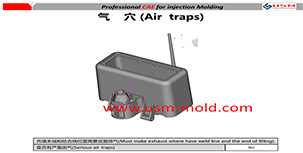 Причины создания системы выпуска газа для инъекционных формГаз в инъекционной форме включает не только воздух в полости, но и воздух в затворе, а также газ разложения, образующийся из расплава пластика, и пар, вызванный пластиком при высокой температуре...Больше+
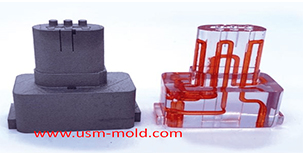 Конформный охлаждающий канал пластиковых инъекционных формКонформный охлаждающий затвор — это новый тип охлаждающего затвора формы, основанный на технологии 3D-печати, благодаря особенностям его обработки, конформный охлаждающий затвор может хорошо соответствовать форме изделия...Больше+
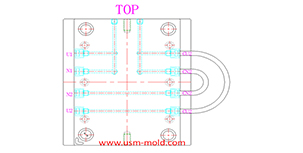 Различная обработка принципов системы охлаждения пластиковых инъекционных формПринцип различной обработки: 1. Температура формы различается в зависимости от разных пластиков, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...Больше+
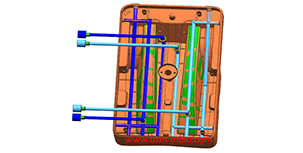 Принцип баланса температуры формы в проектировании системы охлаждения пластиковых формПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью одинаковой, но следует сделать...Больше+
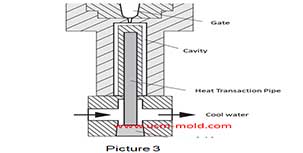 Обычные охлаждающие затворы пластиковых инъекционных форм1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор является наиболее часто используемым затвором для пластиковых инъекционных форм, а также наиболее удобным типом охлаждения для обработки...Больше+
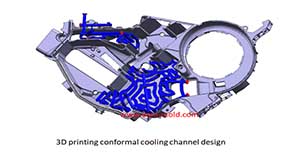 Метод контроля температуры пластиковых инъекционных формКроме излучения тепла и конвекции тепла от формы, большая часть тепла, вносимого в форму пластиком, должна быть выведена из формы циркулирующей теплоносительной средой посредством теплопроводности...Больше+
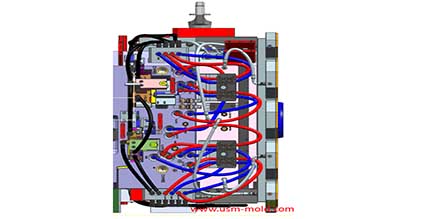 Уведомление о проектировании системы охлаждения пластиковых инъекционных формУведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с использованием термометра температуры формы; 2. Используйте...Больше+
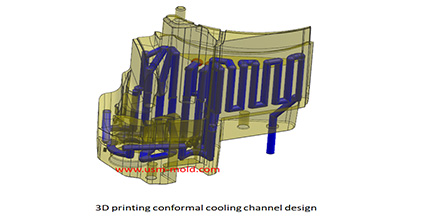 Принцип проектирования системы охлаждения пластиковых инъекционных формПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, в проектировании следует соблюдать следующие принципы...Больше+
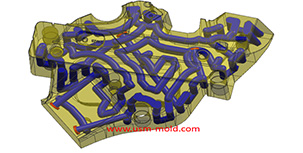 Факторы охлаждения пластика по параметрам литья1. Дизайн пластиковых деталей: в основном толщина стенок пластиковых изделий. Чем толще изделие, тем дольше время охлаждения. Как правило, время охлаждения примерно пропорционально...Больше+
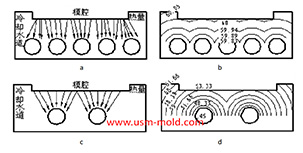 Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть сформирована охлаждением для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство форм для литья под давлением должны быть оснащены охлаждающими устройствами, чтобы поддерживать температуру формы...Больше+
 Прямой затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
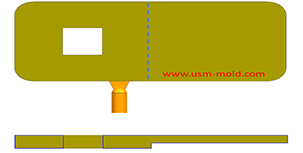 Определение положения затвора в системе проектирования литников пластиковых инъекционных формПри выборе местоположения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
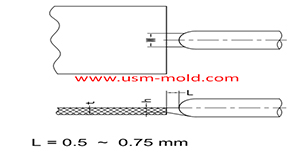 Проектирование системы литников для пластиковых инъекционных формЗатвор — это соединительная часть между литником и полостью, а также конечная часть системы литников формы для литья под давлением, расплавленный пластик поступает в полость и на сторону сердечника через затвор непосредственно...Больше+
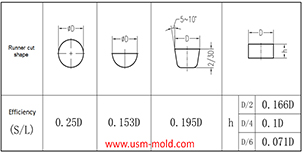 Преобразование гидравлического диаметра литников в проектировании системы заливки пластиковых формГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, так как напряжение сдвига стенок неравномерно распределено вдоль окружающих стенок в трубах некруглого сечения, только...Больше+
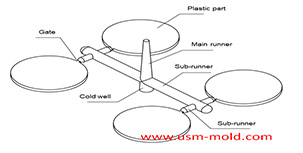 Принципы проектирования системы литников для пластиковых инъекционных форм1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, затвор должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Больше+
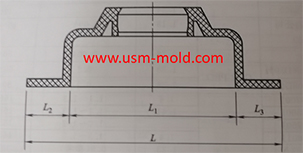 Усадка при формовании пластикаПластиковые детали уменьшаются из-за усадки при снижении температуры в процессе формования, и эта усадка выражается коэффициентом усадки, типичные коэффициенты усадки пластика показаны...Больше+
 Профиль компании Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Больше+
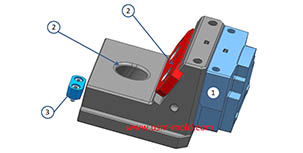 Советы по проектированию слайдера 11. После того как слайдер выгонки стержня выдвинут, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера, для особых случаев паз слайдера может быть частично удлинен...Больше+
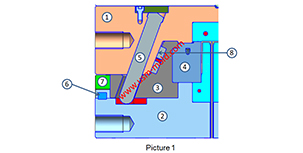 Сборка слайдера механизма боковой выгонки стержняНа картинке 1 показан типичный механизм бокового разделения и выгонки стержня с приводом от направляющего штифта, мы поговорим о составе и функциях механизма боковой выгонки стержня. 1. Боковые формообразующие части...Больше+
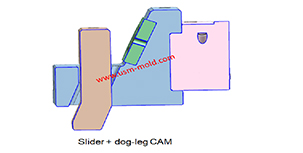 Классификация механизмов бокового разделения и выгонки стержняСогласно структурным характеристикам, механизмы боковой выгонки стержня делятся на следующие шесть категорий: 1. Механизм боковой выгонки стержня типа «слайдер + направляющий штифт»; 2. ...Больше+
_20250317101937A023.jpg) Что такое механизмы бокового разделения и выгонки стержня и их функции?Когда внутри или снаружи пластиковых деталей, изготовленных литьем под давлением, есть отверстия, полости или стержни, отличающиеся от направления открытия и закрытия формы, пластиковые детали не могут...Больше+
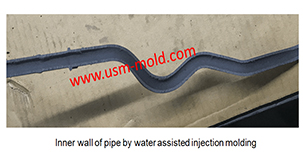 Сравнение водного и газового литья под давлениемСравнивая технологии водного и газового литья под давлением, основное различие заключается в природе используемой вспомогательной среды формования. Одна — жидкость, а другая...Больше+
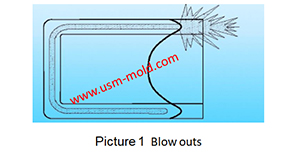 Дефекты продукции газового литья под давлением и их решенияРаспространенные дефекты и решения при газовом литье под давлением: 1. Газ выдувает расплав, как на картинке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+
 Ограничения технологии газового литья под давлениемТехнология газового литья под давлением имеет очевидные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть много ограничений, которые в основном проявляются в следующих аспектах...Больше+
 Ключевые моменты процесса газового литья под давлениемПараметры впрыска газа: Управляющая часть для газа — это устройство, которое контролирует давление газа на каждом этапе, параметры газового литья имеют только два значения: время впрыска газа (секунды) и давление газа...Больше+
_20250317101516A021.jpg)
_20250317101412A020.jpg)