 English
 русский

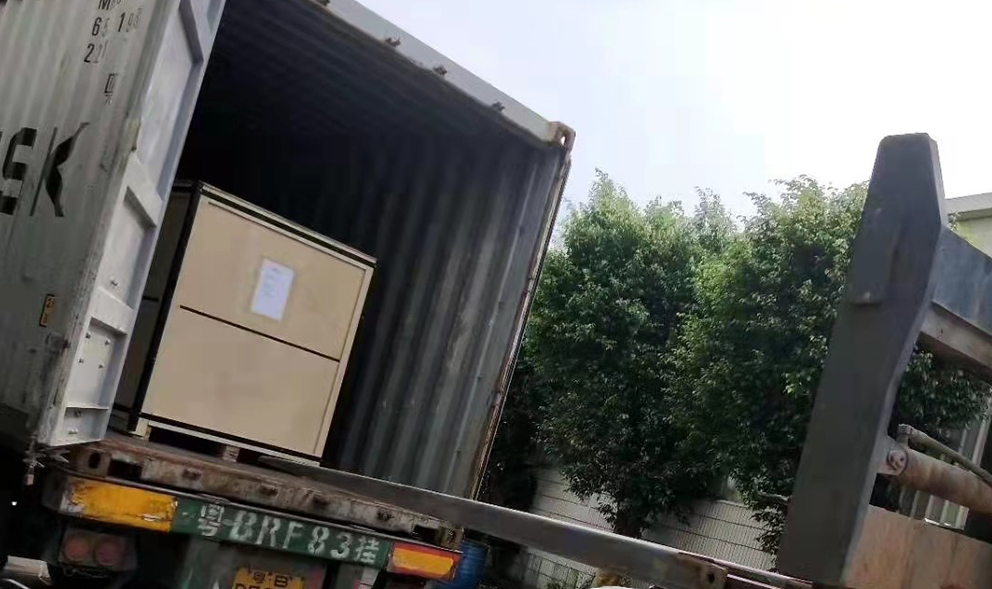
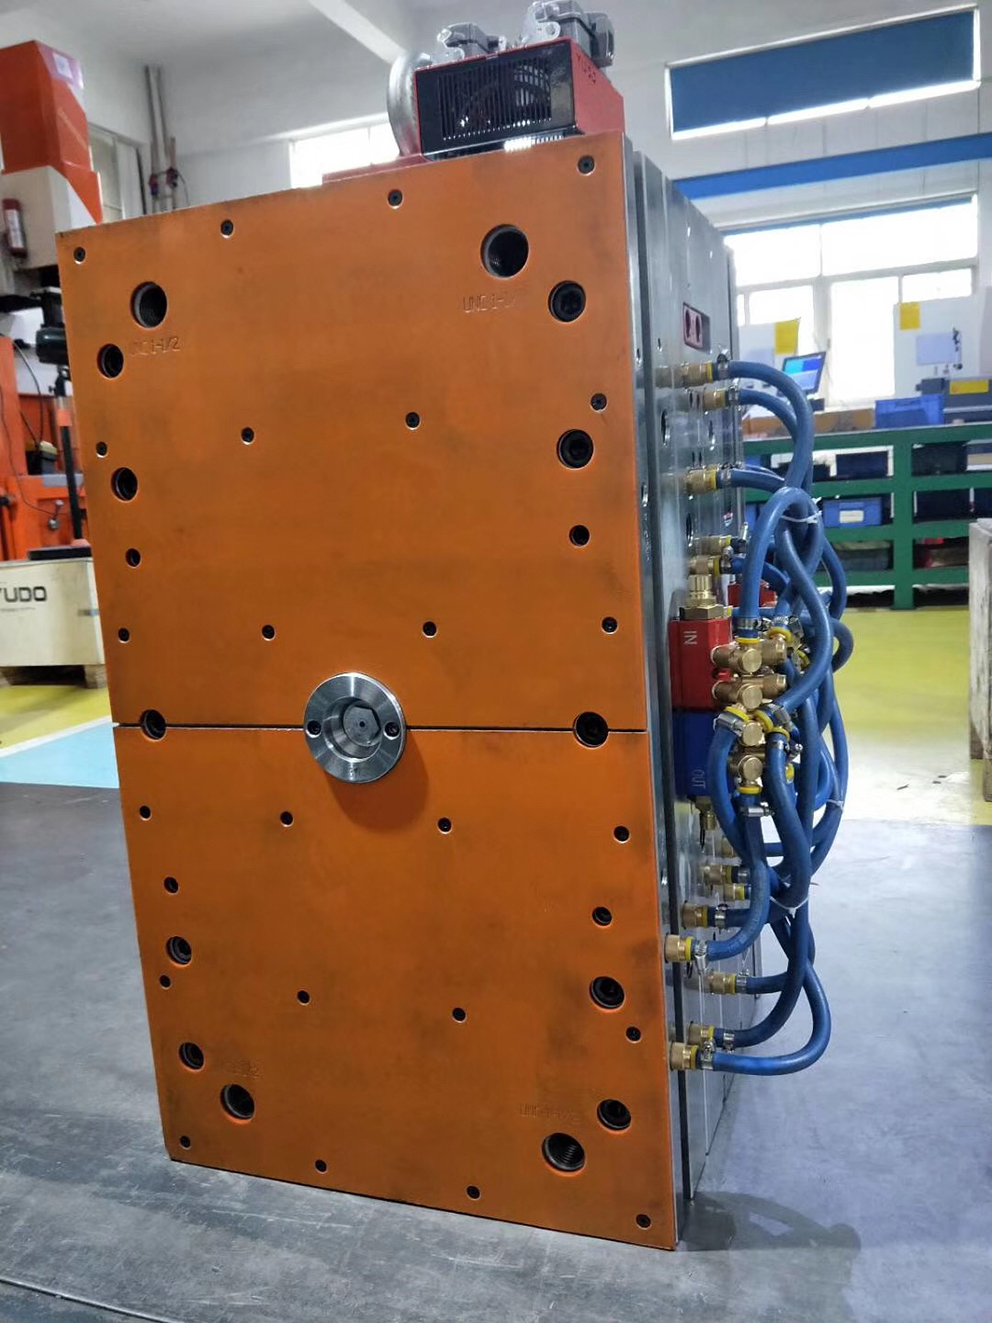
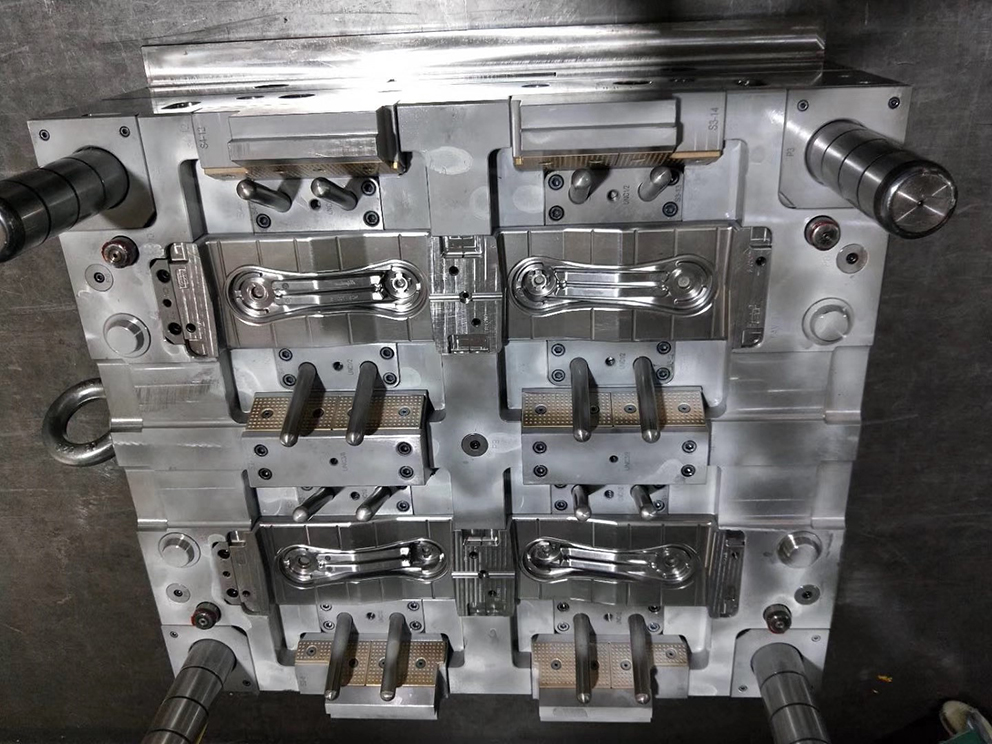
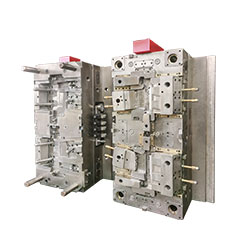
3 Прецизионных пресс-формы готовы к отправке в Германию
Через 2 месяца 3 пресс-формы были завершены и готовы к отправке. От отчета DFM до проектирования пресс-формы, производства и образцов T1 потребовалось 6 недель.
Для нас большая честь быть деловым партнером этого немецкого клиента с апреля 2021 года, и мы гордимся, что получили второй заказ от нашего клиента. В первый раз клиент приобрел одну пресс-форму у нас в качестве пробного заказа, но после того, как он получил образцы T1, он был очень впечатлен нашим инженерным обслуживанием, и затем был сделан следующий заказ.
Материал — PC+ABS класса V0, который легко корродирует пресс-формы, поэтому мы использовали импортированную сталь ASSAB, полость была обработана термообработкой HRC 50-52, ядро также было обработано термообработкой HRC 50-52, инжекционная система использовала горячий канал с прямым каналом Yudo, нестандартная пресс-форма LKM, запасные части использовались от DME, мы провели анализ потока пресс-формы перед производством, чтобы протестировать заранее, и обнаружили, что деталь будет деформироваться на 0,4 мм, поэтому инженер произвел корректировку и протестировал температурные различия с полостью и ядром, так что образцы T1 показали отличные результаты при испытаниях пресс-формы.
От «наших рук» до «рук клиента» требуется невероятное терпение. Благодарим нашу трудолюбивую, высококвалифицированную и талантливую команду за то, что мы смогли реализовать проект от идеи до готового продукта.


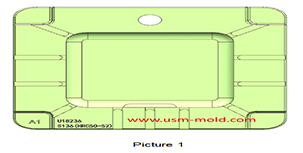
Вентиляция поверхности разделения
Mar 7, 2022Вентиляционный канал на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим вентиляционным эффектом, это основная область, через которую выводится газ...view
Уведомление о проектировании системы охлаждения пластиковой литьевой формы
Feb 14, 2022Уведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с...view
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view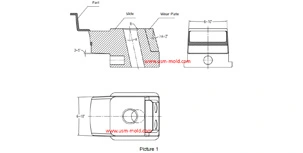
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view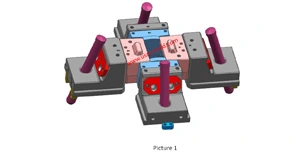
Советы по проектированию слайдеров 2
Nov 22, 20239. Поверхность разделения формы слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна составлять не менее 8 мм, и не делайте запорную поверхность;...view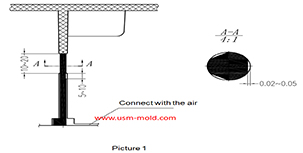
Штифт вставки для вентиляционного дизайна литых деталей
Mar 20, 2022Штифт вставки для вентиляции: Трудно сделать вентиляционный канал, когда конечный литник не находится на поверхности разделения во время впрыска, и нет доступного зазора соответствия, но мы можем...view