 English
 русский

Газовое литье под давлением
 Многополостная форма с горячим литникомГорячий литник будет поддерживать пластиковый материал в жидком состоянии в литнике и затворе, температура в стволе машины для литья и литнике очень высокая, что позволяет сохранять материал в жидком состоянии благодаря окружающей системе нагрева; перед производством нужно только нагреть горячий литник до требуемой температуры, и горячий литник действует как продолжение ствола машины для литья.Больше+
 Воздуховыпуск кондиционера автомобиляВоздуховыпуски кондиционеров автомобилей обычно собираются из нескольких деталей, классифицируются по их функциям и назначению: есть внешние формы, функциональные формы или формы, выполняющие обе функции.Больше+
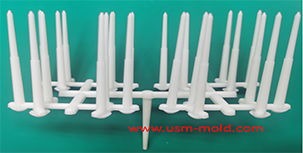 Точечный затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
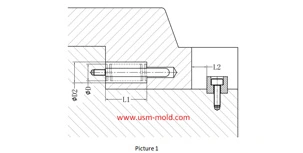 Расчет длины и прочности пружины слайдераРазмер обработки: 1. ØD2=ØD+2. Ll = общая длина пружины (L) - значение предварительной нагрузки пружины (N) - расстояние извлечения сердечника слайдера (L2). Расчет длины пружины: (см. рисунок 1 для расчета длины) ★L...Больше+
 Профиль компанииUSM — один из ведущих мировых производителей пластиковых инъекционных форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности и 2K...Больше+
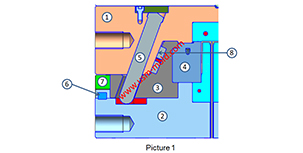 Сборка слайдера бокового механизма извлечения сердечникаНа рисунке 1 показан типичный механизм разделения и извлечения сердечника слайдера, управляемого направляющим штифтом, мы поговорим о составе и функции бокового механизма извлечения сердечника. 1. Боковые формовочные части...Больше+

 Форма для автомобильного вентилятораОбычные продукты — это водяные камеры, воздушные камеры, впускной клапан двигателя, нейлоновые соединители и системы кондиционирования автомобилей: крышки вентиляторов, вентиляторы, автомобильные кронштейны, люки, треугольные кронштейны зеркал, нижние листы автомобилей и так далее.Больше+

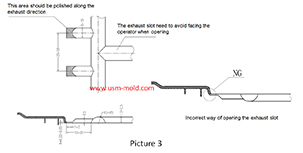 Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к облою изделия или закупорке...Больше+
 Пластиковая инъекционная форма для автомобильных деталей PA66 GF30Предварительная деформация означает, что изделие будет спроектировано в форме в противоположном направлении заранее. Изделие впрыскивается и охлаждается с естественной усадкой, две деформации компенсируют друг друга, чтобы получить изделие и соответствовать чертежным допускам.Больше+
- Политика конфиденциальностиЭта политика конфиденциальности применяется к веб-сайтам по всему миру, которые являются частью Sunkye International. Она объясняет, как мы собираем, обрабатываем, передаем, защищаем и храним личную информацию (информацию и ...Больше+
 Форма для капельного наконечникаДвухцветное литье будет выполнено на одной и той же машине для литья одновременно за два впрыска, с двумя инъекционными стволами и двумя разными затворами через две разные формы, но изделие будет извлечено один раз; это потребует две формы в одной специальной машине для 2K литья для завершения окончательного впрыска.Больше+
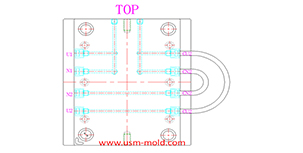 Различные принципы обработки системы охлаждения пластиковых инъекционных формПринцип различной обработки: 1. Температура формы различается в зависимости от разных пластиков, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...Больше+
 Принцип проектирования выпускного пазаСистема выпуска пластиковых форм также очень важна; если в изделии есть задержка воздуха или система выпуска неподходящая, это сильно повлияет на производство литьем под давлением и качество продукции...Больше+
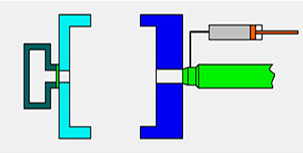 Разница между полным и коротким впрыском газового литья под давлениемГазовое литье под давлением можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
 Форма с 32 полостямиUSM имеет многолетний опыт в проектировании и производстве многополостных форм и особенно хороша в быстро продаваемых продуктах в медицинской и повседневной потребительской продукции.Больше+
 Форма для впускного коллектора воды автомобиляМетоды впрыска газа можно разделить на два типа: один — впрыск газа вместе с расплавом через сопло машины, другой — прямой впрыск газа в литник или полость через газовую иглу, последний делится на одноканальный и многоканальный впрыск.Больше+
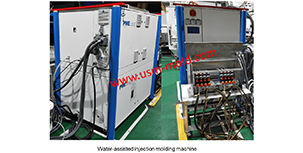 Введение в водное литье под давлениемКак и в процессе газового литья под давлением, водное литье под давлением сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы сжать расплавленный пластик...Больше+
- Разница между полным и коротким впрыском газового литья под давлениемГазовое литье под давлением можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
_20250317101516A021.jpg) Основные моменты проектирования газового литья под давлением1. Сначала необходимо определить подходящие области толщины стенок, которые нужно впрыснуть и выглубить, а затем решить, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...Больше+
 Форма для автомобильной двериИзделие представляет собой сборочную функциональную деталь с очень высокими требованиями к размерам и месту установки, это внешняя деталь, есть очень строгие требования к зазорам и допускам после установки;Больше+
 Форма для автомобильной решеткиПоверхность детали воздухозаборной решетки обычно обрабатывается несколькими способами, такими как кожаная текстура, пескоструйная обработка, покраска и гальванизация; материалы обычно — PP, ABS, ASA и т.д., а поверхность декоративной решетки бампера обычно обрабатывается кожаной текстурой и пескоструйной обработкой, в основном из материала PP.Больше+
- Профиль компанииUSM — один из ведущих мировых производителей пластиковых инъекционных форм и формованных деталей. Мы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокой точности и 2K...Больше+
 Ограничения технологии газового литья под давлениемТехнология газового литья под давлением имеет очевидные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть много ограничений, которые в основном проявляются в следующих аспектах...Больше+

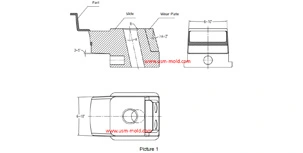 Советы по проектированию угла слайдера1. Обычно все углы вставки слайдера не должны быть менее 3°, чтобы предотвратить чрезмерную силу самоблокировки и царапины; 2. Угол запирающей поверхности должен быть больше, чем...Больше+
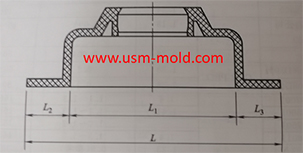 Скорость усадки пластикового формованияПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки, общие показатели усадки пластика показаны...Больше+
 Форма для водонепроницаемого пластикового корпусаИзделие будет изготовлено в два этапа: вторая деталь будет впрыснута после завершения первой детали в другой форме и на другой машине для литья, обычно нет особых требований к времени литья двух разных деталей и используемой машине.Больше+
 Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для литниковой системы. Она охлаждается вместе с изделием и извлекается после завершения литья, затем литник обрезается; форма с холодным литником — это то, что мы часто называем традиционной формой.Больше+
- Многополостная форма с горячим литникомГорячий литник будет поддерживать пластиковый материал в жидком состоянии в литнике и затворе, температура в стволе машины для литья и литнике очень высокая, что позволяет сохранять материал в жидком состоянии благодаря окружающей системе нагрева; перед производством нужно только нагреть горячий литник до требуемой температуры, и горячий литник действует как продолжение ствола машины для литья.Больше+
 Пластиковая инъекционная форма с 64 полостямиМногополостная форма с 64 полостями означает, что 64 детали могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
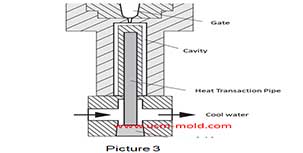 Обычный охлаждающий затвор пластиковой инъекционной формы1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор — наиболее часто используемый затвор для пластиковых инъекционных форм, а также самый удобный тип охлаждения для обработки...Больше+
 Сборка формыСобрать форму без необходимости подгонки — цель каждого работника на сборочном столе, и это стало душой каждого сотрудника USM.Больше+
 Выставка ITES 2022 в Шэньчжэне успешно завершенаМеждународная выставка технологий и оборудования для промышленного производства ITES 2022 в Шэньчжэне и 23-я Международная выставка машиностроения в Шэньчжэне торжественно открылись в Шэньчжэне...Больше+
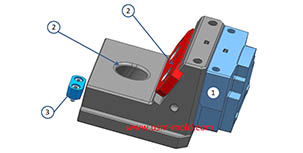 Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинется, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 от общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
- Форма для голосового выключателяМы знаем, что основная цель умных бытовых приборов — обеспечить людям комфортную, безопасную, удобную и эффективную среду обитания. Поэтому самое важное для продуктов умных бытовых приборов — это практичность как основа, исключение излишних функций и использование практичности, простоты использования и гуманизации.Больше+
 Проектирование и инжинирингМы всегда настаиваем на том, что проектирование и инжиниринг — это основа для форм, команда инженеров USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукта клиента вместе.Больше+
 Профиль компании Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Больше+
 Пластиковая инъекционная форма с 16 полостямиМногополостная форма с 16 полостями означает, что 16 деталей могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
 Проектирование ребер пластиковых деталейФункция ребер: Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их искривления и деформации, при этом не вызывая дефектов внешнего вида...Больше+

- Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к облою изделия или закупорке...Больше+
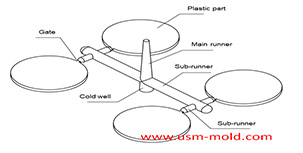 Принципы проектирования системы литников пластиковой инъекционной формы1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, затвор должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Больше+
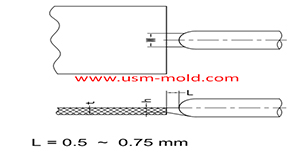
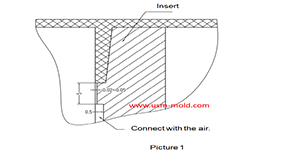 Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтовой колонны...Больше+
 Проектирование системы литников пластиковой инъекционной формыЗатвор — это соединительная часть между литником и полостью, а также конечная часть системы литников инъекционной формы, расплавленный пластик поступает в полость и сторону сердечника через затвор напрямую...Больше+
- Пластиковая инъекционная форма для автомобильных деталей PA66 GF30Предварительная деформация означает, что изделие будет спроектировано в форме в противоположном направлении заранее. Изделие впрыскивается и охлаждается с естественной усадкой, две деформации компенсируют друг друга, чтобы получить изделие и соответствовать чертежным допускам.Больше+
- Профиль компании Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Больше+
 Открытие блога USMЗдравствуйте, все! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам нужно.Больше+
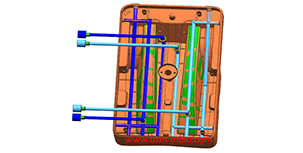 Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формыПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью одинаковой, но следует сделать...Больше+
- Обычный охлаждающий затвор пластиковой инъекционной формы1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор — это наиболее часто используемый затвор для пластиковых инъекционных форм, а также самый удобный тип охлаждения для обработки...Больше+
 Форма для пластиковых бытовых изделийПреимущества форм для умных бытовых приборов: Удовлетворение различных потребностей. Чтобы соответствовать различным типам потребностей, уровням и стилям, управляющий хост системы умного дома также может быть обновлен онлайн.Больше+
- Скорость усадки пластикового формованияПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки, общие показатели усадки пластика показаны...Больше+
 Форма с металлическими вставкамиДля жестких формованных деталей и изогнутых эластичных формованных изделий на резиновых прокладках после литья под давлением на подложке можно изготовить интегрированное изделие, что позволяет исключить сложную операцию по расположению уплотнительного кольца, упрощая автоматическое сочетание последующих процессов. Поскольку это соединение расплавленного материала и металлической вставки, по сравнению с методом напрессовки, зазор металлической вставки может быть спроектирован уже, а надежность формования композитного изделия выше.Больше+
 3 прецизионные формы готовы к отправке в ГерманиюЧерез 2 месяца 3 формы были завершены и готовы к отправке. От отчета DFM до проектирования формы, производства и предоставления образцов T1 прошло 6 недель.Больше+
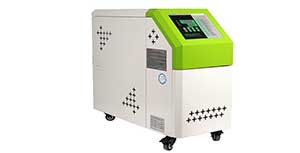 Нагрев пластиковой инъекционной формыКогда процесс литья пластика под давлением требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулирования температуры с функцией нагрева. Кроме того, термопласты...Больше+
- Принципы проектирования системы литников пластиковой инъекционной формы1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, затвор должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Больше+
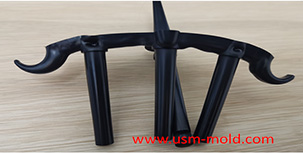 Банановый затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
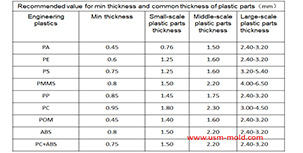 Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Больше+
- Многополостная форма с горячим литникомГорячий литник будет поддерживать пластиковый материал в жидком состоянии в литнике и затворе, температура в стволе машины для литья и литнике очень высокая, что позволяет сохранять материал в жидком состоянии, благодаря окружающей системе нагрева; перед производством нужно только нагреть горячий литник до требуемой температуры, и горячий литник действует как продолжение ствола машины для литья.Больше+

- Пластиковая форма с вставкамиЛегкая формуемость и гибкость смолы дополняют друг друга с жесткостью, прочностью и термостойкостью металла, и из них можно изготавливать сложные и изысканные интегрированные изделия из металла и пластика.Больше+
 Что такое 2K литье? Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом на 90 градусов?Больше+
- Воздуховыпуск кондиционера автомобиляВоздуховыпуски кондиционеров автомобилей обычно собираются из нескольких деталей, классифицируются по их функциям и назначению: есть внешние формы, функциональные формы или формы, выполняющие обе функции.Больше+
- Профиль компании Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Больше+
- Скорость усадки пластикового формованияПластиковые детали уменьшаются из-за усадки, вызванной снижением температуры в процессе формования, и усадка выражается коэффициентом усадки, общие показатели усадки пластика показаны...Больше+
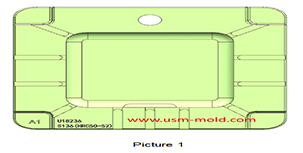 Вентиляция поверхности разделенияВыпускной паз на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим эффектом выпуска, это основная зона, где выпускается газ, поэтому выпуск из...Больше+
- Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формыПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью одинаковой, но следует сделать...Больше+
- Форма для автомобильной двериИзделие представляет собой сборочную функциональную деталь с очень высокими требованиями к размерам и месту установки, это внешняя деталь, есть очень строгие требования к зазорам и допускам после установки;Больше+
- Принципы проектирования системы литников пластиковой инъекционной формы1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, затвор должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Больше+
 Прибытие нового пятиосевого станка с ЧПУНовый станок с ЧПУ с 5 осями прибыл в наш цех 6 ноября 2021 года и теперь введен в эксплуатацию. Станок с ЧПУ типа GMU-6350. Рабочий ход (XYZ): 630*500*550. Максимальная нагрузка: 800 кг...Больше+
- Ограничения технологии газового литья под давлениемТехнология газового литья под давлением имеет очевидные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть много ограничений, которые в основном проявляются в следующих аспектах...Больше+
 Труба охлаждения двигателяВ процессе газового литья под давлением газ всегда следует по пути с наименьшим сопротивлением потоку, от высокого давления к низкому, и течет к части с толстыми стенками, потому что температура этой части высокая, а сопротивление мало.Больше+
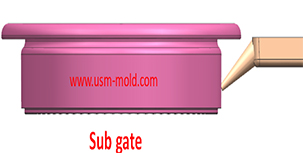 Подводной затвор системы литников пластиковой инъекционной формыДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
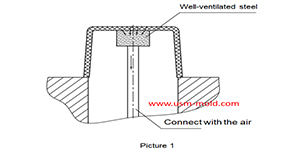 Хорошо вентилируемая сталь для вентиляционного дизайна формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
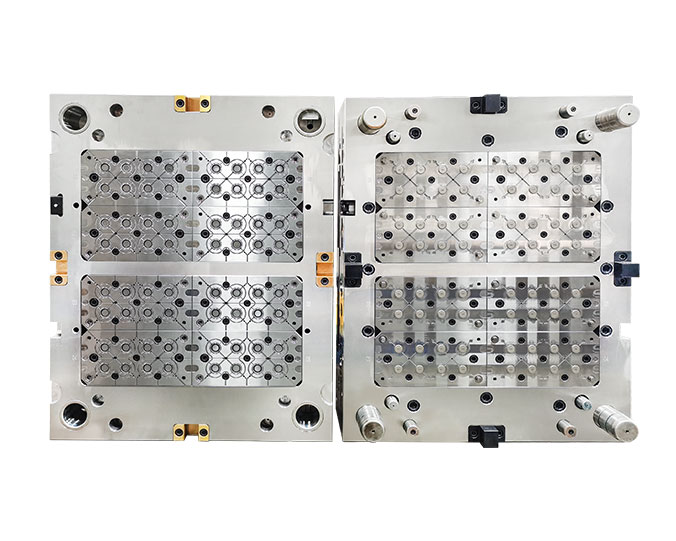 Многополостная формаМногополостная форма требует очень высокой точности обработки. Если погрешность обработки одной полости составляет 0,01 мм, общий допуск обработки 64 полостей будет очень большим. Поэтому для изготовления многополостной формы требуется очень современное оборудование для обеспечения точности обработки.Больше+

- Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для литниковой системы. Она охлаждается вместе с изделием и извлекается после завершения литья, затем литник обрезается; форма с холодным литником — это то, что мы часто называем традиционной формой.Больше+
 Медицинская пластиковая формаМатериал изделия: медицинский PP материал. Сталь формы: S136 HRC 52-54. Срок службы формы: 1 миллион. Бренд горячего литника: Incoe. Основа формы: LKM. Отделка поверхности: зеркальная полировка. Время изготовления формы: 6 недель.Больше+
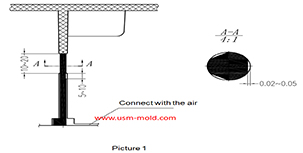 Штифт вставки для вентиляционного дизайна формованных деталейШтифт вставки для вентиляции: Сложно сделать выпускной паз, когда конец литника не находится на поверхности разделения во время литья, и нет доступного зазора для соответствия, но мы можем сделать вентиляционный штифт в конце...Больше+
- Выставка ITES 2022 в Шэньчжэне успешно завершенаМеждународная выставка технологий и оборудования для промышленного производства ITES 2022 в Шэньчжэне и 23-я Международная выставка машиностроения в Шэньчжэне торжественно открылись в Шэньчжэне...Больше+
- Форма для голосового выключателяМы знаем, что основная цель умных бытовых приборов — обеспечить людям комфортную, безопасную, удобную и эффективную среду обитания. Поэтому самое важное для продуктов умных бытовых приборов — это практичность как основа, исключение излишних функций и использование практичности, простоты использования и гуманизации.Больше+
 Форма с 4 полостямиМногополостная форма означает, что несколько одинаковых деталей изготавливаются в одной форме, и несколько одинаковых деталей могут быть произведены за один цикл литья одновременно.Больше+
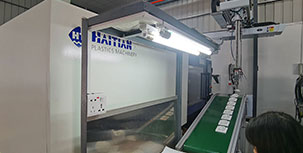 Что такое литье с выталкиванием?Процесс получения изделий, изготовленных литьем под давлением, называется литьем под давлением или просто литьем. Литье под давлением — это важный метод в обработке полимеров, он характеризуется коротким циклом формования и высокой производственной эффективностью.Больше+
- Форма с холодным литникомПо сравнению с формой с горячим литником, форма с холодным литником не требует специальной системы нагрева для литниковой системы. Она охлаждается вместе с изделием и извлекается после завершения литья, затем литник обрезается; форма с холодным литником — это то, что мы часто называем традиционной формой.Больше+
- Нагрев пластиковой инъекционной формыКогда процесс литья пластика под давлением требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулирования температуры с функцией нагрева. Кроме того, термопласты...Больше+
 Медицинская пластиковая инъекционная формаЧто такое медицинские детали, изготовленные литьем под давлением? Для производителей медицинского пластика это означает, что медицинские надзорные органы должны контролировать и управлять материалами, используемыми для производства оборудования.Больше+
- Форма для пластиковых бытовых изделийПреимущества форм для умных бытовых приборов: Удовлетворение различных потребностей. Чтобы соответствовать различным типам потребностей, уровням и стилям, управляющий хост системы умного дома также может быть обновлен онлайн.Больше+
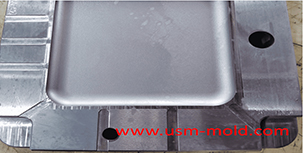 Введение в систему вентиляции пластиковых инъекционных формЗдравствуйте всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы собираемся поговорить о вентиляции форм в следующих 11 статьях, начиная с причин...Больше+
 Форма с вставкамиОбщие методы производства изделий с вставками, изготовленных литьем под давлением: Обычно существует два метода изготовления деталей с вставками: 1. Поместить вставку в форму перед литьем под давлением.Больше+
- ГлавнаяОснованная в 1996 году, компания HanKing начала бизнес по изготовлению форм и литью под давлением в Лунгане, Шэньчжэнь, после многих лет развития мы стали универсальным поставщиком решений для пластика...Больше+
- Политика конфиденциальностиЭта политика конфиденциальности применяется к веб-сайтам по всему миру, которые являются частью Sunkye International. Она объясняет, как мы собираем, обрабатываем, передаем, защищаем и храним личную информацию (информацию и ...Больше+
- Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтовой колонны...Больше+
 Видео международной выставки станков в Дунгуане в 2021 годуUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае.Больше+
- Форма для водонепроницаемого пластикового корпусаИзделие будет изготовлено в два этапа: вторая деталь будет впрыснута после завершения первой детали в другой форме и на другой машине для литья, обычно нет особых требований к времени литья двух разных деталей и используемой машине.Больше+
 Форма для автомобильной оконной рамыUSM имеет 15-летний опыт в проектировании форм с предварительной деформацией. От анализа потока формы для получения теоретической величины деформации до проведения теста Crim с использованием файла материала UDB, чтобы определить фактическую величину деформации, затем оставляют достаточно места для стали при проектировании формы на основе профессионального опыта, чтобы сократить время модификации и продлить срок службы формы.Больше+
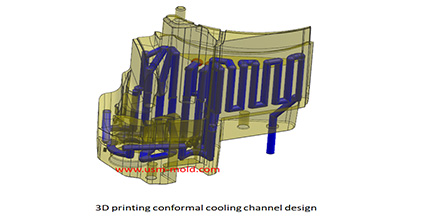
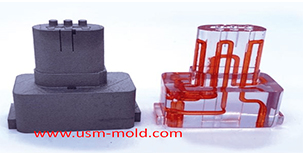 Конформный охлаждающий канал пластиковой инъекционной формыКонформный охлаждающий затвор — это новый тип охлаждающего затвора формы, основанный на технологии 3D-печати, благодаря особенностям обработки конформный охлаждающий затвор может хорошо соответствовать форме изделия...Больше+
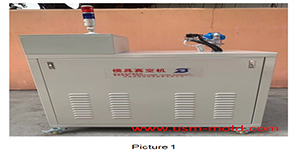 Проектирование вакуумной вентиляции для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
_20250317101412A020.jpg) Основное применение технологии газового литьяГазовое литье оказывает особенно заметный эффект на экономию материала для трубчатых и стержневых пластиковых деталей, таких как автомобильные ручки, подлокотники сидений, оконные рамы и мебель в стиле дерева, м...Больше+
- Что такое литье с выталкиванием?Процесс получения изделий, изготовленных литьем под давлением, называется литьем под давлением или просто литьем. Литье под давлением — это важный метод в обработке полимеров, он характеризуется коротким циклом формования и высокой производственной эффективностью.Больше+
 Газовое литье под давлением в пластиковых вешалкахГазовое литье — это технология литья пластика под давлением, при которой газ впрыскивается в пластик в расплавленном состоянии, формируя полость внутри пластика, тем самым достигается цель снижения веса...Больше+
 Форма для газового и водного литья под давлениемРазличия между водным и газовым литьем: 1. Водное литье под давлением использует воду, которую можно перерабатывать и повторно использовать, поэтому вода как среда в этих двух процессах формования дешевле, чем азот.Больше+
 Детали формы с вставкамиЛитье с вставками — это процесс литья пластиковых деталей с использованием вставок, которые могут быть пластиковыми или металлическими, обычно это металлические детали или резьбовые элементы, их необходимо зафиксировать в определенной области перед литьем, чтобы после завершения литья они идеально прилегали. Обычно такие изделия требуют высокого стандарта прочности.Больше+
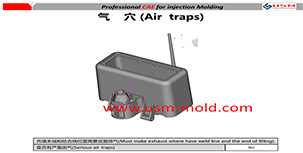 Причины создания системы выпуска газа для инъекционных формГаз в инъекционной форме включает не только воздух в полости, но и воздух в затворе, а также газ разложения, образующийся из расплава пластика, и пар, вызванный пластиком при высокой температуре...Больше+
- Причины создания системы выпуска газа для инъекционных формГаз в инъекционной форме включает не только воздух в полости, но и воздух в затворе, а также газ разложения, образующийся из расплава пластика, и пар, вызванный пластиком при высокой температуре...Больше+
- Прозрачная форма для литья из ПКТермопара типа J, положительный электрод этой термопары — чистое железо, а отрицательный — константан (сплав меди и никеля).Больше+
 Форма для велосипедной рамы для детейВо время обработки пластикового формования газовое литье под давлением, сокращенно GAIM, представляет собой относительно новую технологию обработки формования, эта технология была всесторонне разработана на основе проектирования и производства традиционных форм для литья под давлением и форм для выдувного формования и вошла в практическую стадию в 1990-х годах, газовое литье под давлением обладает огромными техническими преимуществами и может приносить значительные экономические выгоды.Больше+
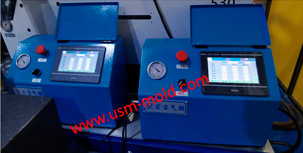 Оборудование для газового литья под давлениемОборудование для газового литья включает в себя управляющую часть для газа и генератор азота, это специальная и отдельная система от машины для литья под давлением, и единственный интерфейс с машиной для литья...Больше+
- Труба охлаждения двигателяВ процессе газового литья под давлением газ всегда следует по пути с наименьшим сопротивлением потоку, от высокого давления к низкому, и течет к части с толстыми стенками, потому что температура этой части высокая, а сопротивление мало.Больше+
 Система температуры инъекционной формыПривет всем, время охлаждения формы самое продолжительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих 10 блогах.Больше+
- Форма для литья с 64 полостямиМногополостная форма с 64 полостями означает, что 64 детали могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
 Что такое двухцветное литье под давлением с L-образным стволом? Что такое двухцветное литье под давлением с вертикальным стволом на 90 градусов?Больше+
- Советы по проектированию слайдера 11. После того как слайдер выгонки стержня выдвинут, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера, для особых случаев паз слайдера может быть частично удлинен...Больше+
- Что такое литье с выталкиванием?Процесс получения изделий, изготовленных литьем под давлением, называется литьем под давлением или просто литьем. Литье под давлением — это важный метод в обработке полимеров, он характеризуется коротким циклом формования и высокой производственной эффективностью.Больше+
- Форма для пластиковой коробкиСпособы управления умными бытовыми приборами очень разнообразны: ими можно управлять с помощью умного сенсорного экрана, пульта дистанционного управления, мобильного телефона или компьютера. Нет ограничений по времени и месту, управление возможно в любое время и в любом месте, любые устройства реализуют интеллектуальное управление.Больше+
- Форма для велосипедной рамы для детейВо время обработки пластикового формования газовое литье под давлением, сокращенно GAIM, представляет собой относительно новую технологию обработки формования, эта технология была всесторонне разработана на основе проектирования и производства традиционных форм для литья под давлением и форм для выдувного формования и вошла в практическую стадию в 1990-х годах, газовое литье под давлением обладает огромными техническими преимуществами и может приносить значительные экономические выгоды.Больше+
- Основные моменты проектирования газового литья под давлением1. Сначала необходимо учитывать подходящие области толщины стенок, которые нужно заполнить и выглубить, а затем решить, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...Больше+
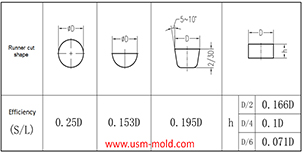 Преобразование гидравлического диаметра литников в проектировании системы заливки пластиковых формГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, так как напряжение сдвига стенок неравномерно распределено вдоль окружающих стенок в трубах некруглого сечения, только...Больше+
- Что такое 2K литье? Что такое двухцветное литье с L-образным стволом? Что такое двухцветное литье с вертикальным стволом на 90 градусов?Больше+
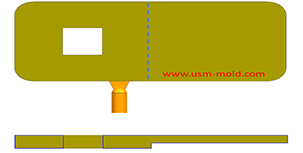 Определение положения затвора в системе проектирования литников пластиковых инъекционных формПри выборе местоположения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
- Форма для газового и водного литья под давлениемРазличия между водным и газовым литьем: 1. Водное литье под давлением использует воду, и она может быть переработана и повторно использована, поэтому среда вода в этих двух процессах формования дешевле, чем азот.Больше+
- Проектирование вакуумной вентиляции для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
- Введение в водное литье под давлениемКак и процесс газового литья под давлением, водное литье под давлением сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы сжать расплавленный пластик...Больше+
 Форма с 8 полостямиКак поставщик медицинских пластиковых инъекционных форм, компания имеет свои уникальные решения от разработки медицинских изделий до проектирования форм, изготовления форм и производства литьем под давлением.Больше+
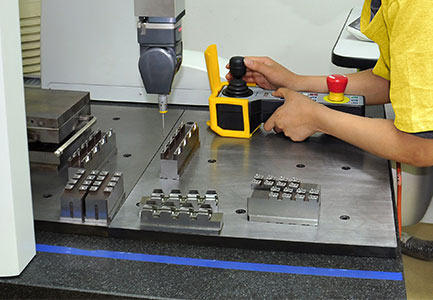 Контроль качестваКачество — это душа USM во все времена, процедура контроля качества, обеспечения качества и мониторинга качества интегрированы в каждый этап операции, и все операции гарантированы стандартом ISO 90001.Больше+
- Форма для впускного коллектора воды автомобиляМетоды впрыска газа можно разделить на два типа: один — впрыск газа вместе с расплавом через сопло машины, а другой — прямой впрыск газа в литник или полость через элемент впрыска газа (газовая игла), последний делится на односторонний впуск и многосторонний впуск.Больше+
 Форма для литья крышки выключателяТермопара типа K — это металлическая термопара с высокой устойчивостью к окислению, которая может измерять температуру среды от 0 до 1300 ℃, подходит для непрерывного использования в окислительных и инертных газах, краткосрочная рабочая температура составляет 1200°C, а долгосрочная — 1000°C, связь между термоэлектрическим потенциалом и температурой приблизительно линейна, и это сейчас самая большая термопара.Больше+
- Что такое двухцветное литье под давлением с L-образным стволом? Что такое двухцветное литье под давлением с вертикальным стволом на 90 градусов?Больше+
- Многополостная формаМногополостная форма требует очень высокой точности обработки. Если погрешность обработки одной полости составляет 0,01 мм, общий допуск обработки 64 полостей будет очень большим. Поэтому для изготовления многополостной формы требуется очень современное оборудование для обеспечения точности обработки.Больше+
- Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к облою изделия или закупорке...Больше+
- Советы по проектированию угла слайдера1. Обычно все углы вставки слайдера не должны быть менее 3°, чтобы предотвратить чрезмерную силу самоблокировки и царапины; 2. Угол запирающей поверхности должен быть больше, чем...Больше+
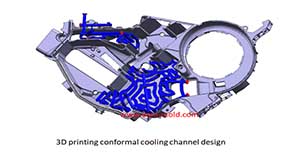 Метод контроля температуры пластиковых инъекционных формКроме излучения тепла и конвекции тепла от формы, большая часть тепла, вносимого в форму пластиком, должна быть выведена из формы циркулирующей теплоносительной средой посредством теплопроводности...Больше+
- Газовое литье под давлением в пластиковых вешалкахГазовое литье — это технология литья пластика под давлением, при которой газ впрыскивается в пластик в расплавленном состоянии, формируя полость внутри пластика, тем самым достигается цель снижения веса...Больше+
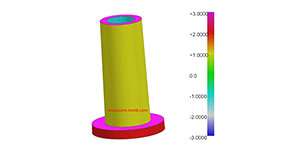 Что называется углом выгонки?Угол выгонки, также называемый углом съема и углом, который используется для извлечения изделия из формы и проектируется на поверхности разделения, этот угол называется углом выгонки, как показано на картинке.Больше+
 Управление проектамиМенеджер проекта в USM является окном для внешнего общения и мостом для внутренней передачи информации о клиентах.Больше+

- Форма для велосипедной рамы для детейВо время обработки пластикового формования газовое литье под давлением, сокращенно GAIM, представляет собой относительно новую технологию обработки формования, эта технология была всесторонне разработана на основе проектирования и производства традиционных форм для литья под давлением и форм для выдувного формования и вошла в практическую стадию в 1990-х годах, газовое литье под давлением обладает огромными техническими преимуществами и может приносить значительные экономические выгоды.Больше+
- Форма для автомобильной оконной рамыUSM имеет 15-летний опыт в проектировании форм с предварительной деформацией. От анализа потока формы для получения теоретической величины деформации до проведения теста Crim с использованием файла материала UDB, чтобы определить фактическую величину деформации, затем оставляют достаточно места для стали при проектировании формы на основе профессионального опыта, чтобы сократить время модификации и продлить срок службы формы.Больше+
- Форма для литья с 64 полостямиМногополостная форма с 64 полостями означает, что 64 детали могут быть произведены за один цикл литья одновременно, что значительно повышает эффективность производства, экономит время и снижает затраты.Больше+
- Введение в систему вентиляции пластиковых инъекционных формЗдравствуйте всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы собираемся поговорить о вентиляции форм в следующих 11 статьях, начиная с причин...Больше+
- Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Больше+
- Принципы проектирования системы литников для пластиковых инъекционных форм1. Качество на первом месте. Дизайн литниковой системы сильно влияет на качество деталей, во-первых, затвор должен быть установлен в наиболее удобной части пластиковой детали для удаления, и в то же время...Больше+
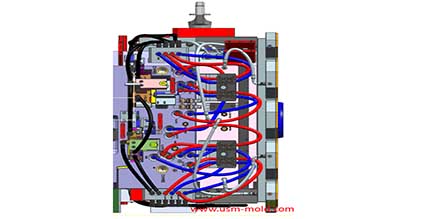 Уведомление о проектировании системы охлаждения пластиковых инъекционных формУведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с использованием термометра температуры формы; 2. Используйте...Больше+
- Сборка слайдера механизма боковой выгонки стержняНа картинке 1 показан типичный механизм бокового разделения и выгонки стержня с приводом от направляющего штифта, мы поговорим о составе и функциях механизма боковой выгонки стержня. 1. Боковые формообразующие части...Больше+
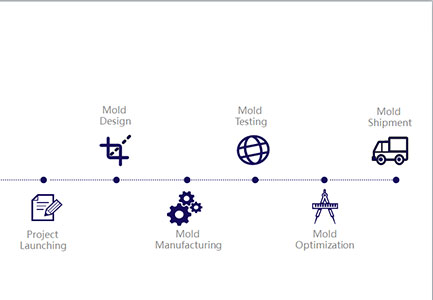
 Пять основных этапов процесса производства инъекционных формПроизводство инъекционных форм можно условно разделить на следующие этапы: Анализ процесса пластиковых изделий.Больше+
- Точечный затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
 Переформовка и 2K литьеВыбор материала для двухцветных изделий: Обычно для двухцветного литья под давлением используется один и тот же тип материала разных цветов, чтобы прочность соединения первого и второго цвета пластика была наилучшей.Больше+
- Ведущие производители пластиковых инъекционных форм и формованных деталейМы всегда продвигали разработки вперед и устанавливали стандарты в автомобильной промышленности, высокоточных и двухкомпонентных формах и других промышленных деталях.Больше+
 Принцип проектирования системы охлаждения пластиковых инъекционных формПринцип проектирования системы охлаждения: Чтобы повысить эффективность системы охлаждения и обеспечить равномерное распределение температуры поверхности полости, в проектировании следует соблюдать следующие принципы...Больше+
- Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Больше+
- Форма для литья крышки выключателяТермопара типа K — это металлическая термопара с высокой устойчивостью к окислению, которая может измерять температуру среды от 0 до 1300 ℃, подходит для непрерывного использования в окислительных и инертных газах, краткосрочная рабочая температура составляет 1200°C, а долгосрочная — 1000°C, связь между термоэлектрическим потенциалом и температурой приблизительно линейна, и это сейчас самая большая термопара.Больше+
 Форма для литья ручки потолка автомобиляПри литье пластика под давлением расплав находится под давлением впрыска и поступает в полость формы, на одном и том же сечении скорость потока каждого затвора различна, самая высокая в середине, чем ближе к стенке полости, тем медленнее скорость потока, а при контакте со стенкой полости скорость первого слоя равна нулю.Больше+