 English
 русский

Завод литья под давлением
_20250317101606A022.jpg) Введение в несколько распространенных процессов водного литья под давлениемВ зависимости от конструкции машины для литья под давлением и системы литья, соответствующий процесс возврата расплава при водном литье под давлением можно условно разделить на два типа: ...Больше+
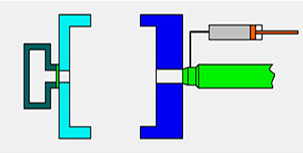 Различие между полным и коротким впрыском при газовом литье под давлениемГазовое литье под давлением можно разделить на короткий и полный впрыск. Короткий впрыск: Метод короткого впрыска показан на картинке 1, он подходит для толстостенных пластиковых деталей с низким заполнением формы...Больше+
 Оборудование для газового литья под давлениемОборудование для газового литья включает в себя управляющую часть для газа и генератор азота, это специальная и отдельная система от машины для литья под давлением, и единственный интерфейс с машиной для литья...Больше+
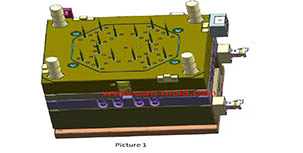 Советы по проектированию вакуумной вентиляции формыСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
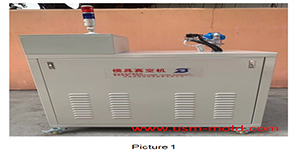 Проектирование вакуумной вентиляции для пластиковых формованных деталейСуществуют обычные способы вентиляции, такие как вентиляция поверхности разделения, вентиляция вставок, вентиляция штифтов вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой потребуется вакуумная машина...Больше+
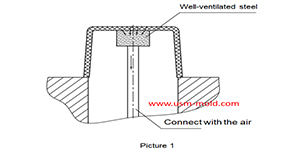 Хорошо вентилируемая сталь для проектирования вентиляции формованных деталейХорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплавов, размер пор составляет 7-10 мкм, прочность низкая, но текстура рыхлая, что позволяет...Больше+
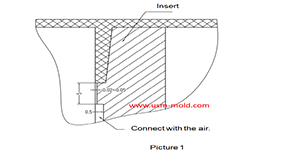 Проектирование вентиляционных вставок для формованных деталейВ полости с тонкими стенками, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра пластиковой детали и винтовой колонны...Больше+
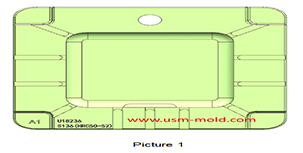 Вентиляция поверхности разделенияВыпускной паз на поверхности разделения легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим эффектом выпуска, это основная зона, где выпускается газ, поэтому выпуск из...Больше+
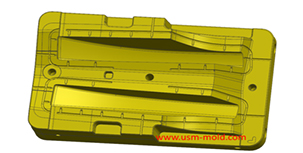 Принцип проектирования выпускного пазаСистема выпуска газа в пластиковых формах также очень важна, если в изделии есть захваченный воздух или система выпуска не подходит, это сильно повлияет на производство литья под давлением и качество продукции...Больше+
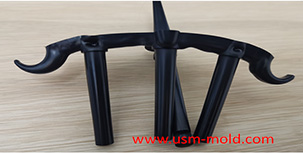 Банановый затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
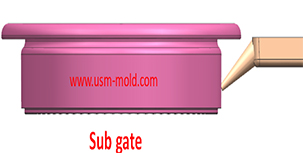 Подводной затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
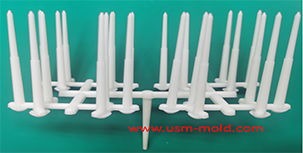 Точечный затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
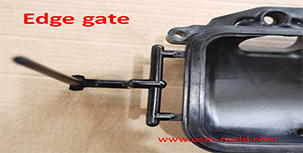 Боковой затвор системы литников для пластиковых инъекционных формДля достижения наилучшего качества литья необходимо тщательно выбирать тип затвора, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подводной затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
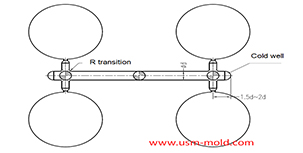 Ключевые моменты системы литников для пластиковых инъекционных формПодлитник — это переходной канал между главным литником и затвором, так как подлитник является самой длинной частью литниковой системы, его важность велика для повышения качества деталей и улучшения...Больше+
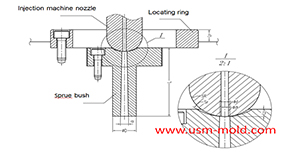 Основные моменты проектирования системы заливки пластиковых формГлавный литник — это часть, через которую расплавленный пластик проходит первым, когда он выдавливается из сопла инжектора, и он находится на одной оси с соплом, из-за многократного контакта и столкновения...Больше+
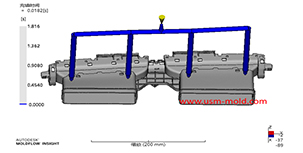 Основные моменты проектирования системы литников для пластиковых инъекционных формПри проектировании литниковой системы, во-первых, следует учитывать быстрое заполнение полости формы расплавленным пластиком с учетом стороны сердечника, чтобы уменьшить потери давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
 Проектирование ребер пластиковых деталейФункция ребер: Ребра служат для повышения прочности и жесткости пластиковых деталей, предотвращают их искажение и деформацию, не вызывая дефектов внешнего вида...Больше+
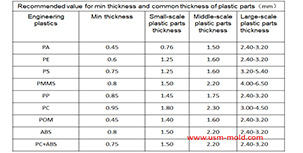 Принципы проектирования толщины стенок пластиковых изделийПринципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — первый принцип проектирования пластиковых деталей, это обеспечивает равномерное заполнение, охлаждение и усадку...Больше+
 Что такое пластиковая литьевая форма?Пластиковая форма используется для литья под давлением, она собирается из полости, сердечника и бокового слайдера вместе с системой выброса и регулировками для производства пластиковых изделий различных форм и размеров.Больше+
 Открытие блога USMЗдравствуйте всем! Наш блог открывается сегодня, мы очень рады возможности встретиться с вами здесь, добро пожаловать к нам в любое время.Больше+
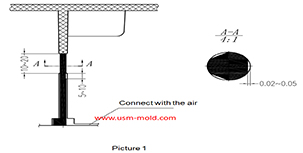 Вставной штифт в проектировании вентиляции для формованных деталейВставной штифт для вентиляции: трудно сделать вентиляционный паз, когда конечный канал не находится на поверхности разделения во время впрыска, и нет доступного зазора, но можно сделать вентиляционный штифт в конце...Больше+
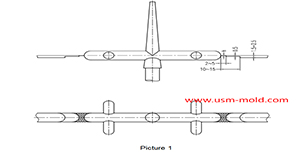 Вентиляция поверхности разделения литниковой системыВ главном и дополнительном каналах содержится большое количество газа, этот газ выпускается через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный паз на поверхности разделения...Больше+
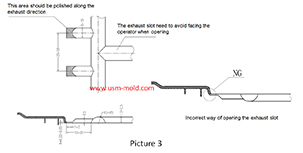 Стандарт проектирования вентиляционного пазаСистема вентиляции должна обеспечивать плавный выпуск газа из полости, а также предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или закупорку...Больше+
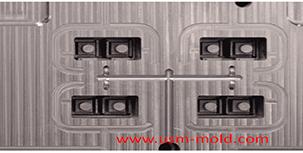 Положение задержки воздуха в полости и метод вентиляцииЗадержка воздуха в полости обычно происходит в следующих местах: 1. Полость с тонкими стенками, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда расплав в полости доходит...Больше+
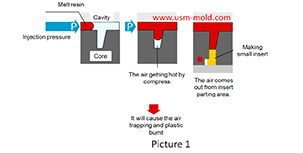 Основные причины задержки воздуха в пластиковой литьевой формеВо время процесса литья под давлением на переднем конце тонких ребер может задерживаться воздух и пластик может подгорать, что также может привести к почернению и карбонизации формованной детали. Механизм задержки воздуха...Больше+
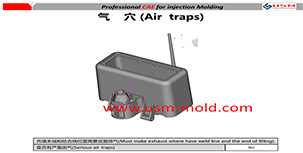 Причины создания системы вентиляции литьевой формыГаз в литьевой форме включает не только воздух в полости, но также воздух в затворе, газ разложения, образующийся из расплава пластика, и пар, вызванный пластиком при высокой температуре...Больше+
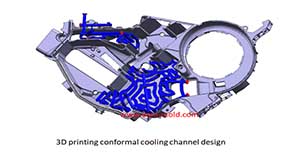
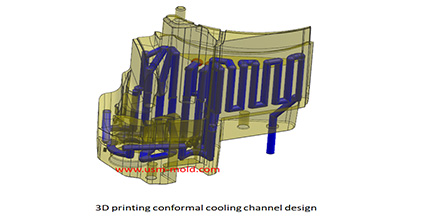
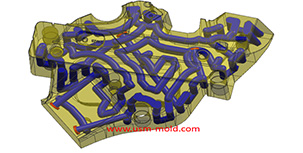
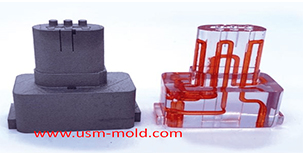 Конформный охлаждающий канал пластиковой литьевой формыКонформный охлаждающий затвор — это новый тип охлаждающего затвора формы, основанный на технологии 3D-печати, благодаря своим особенностям обработки он может хорошо соответствовать форме изделия...Больше+
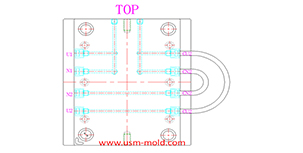 Различные принципы обработки системы охлаждения пластиковой литьевой формыРазличные принципы обработки: 1. Температура формы различается в зависимости от используемого пластика, если пластик требует температуры формы ≥80°C, форма должна быть нагрета...Больше+
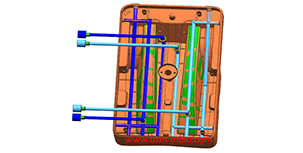 Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формыПринцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно добиться полностью одинаковой температуры формы, но следует сделать...Больше+
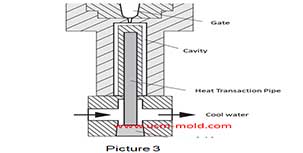 Обычный охлаждающий затвор пластиковой литьевой формы1. Прямой охлаждающий водяной затвор: прямой охлаждающий затвор является наиболее часто используемым затвором для пластиковых литьевых форм и также наиболее удобным типом охлаждения для обработки...Больше+
 Метод контроля температуры пластиковой литьевой формыКроме теплового излучения и конвекции тепла из формы, большая часть тепла, вносимого пластиком в форму, должна быть выведена из формы циркулирующим теплоносителем путем теплопроводности...Больше+
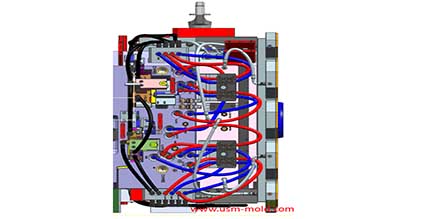 Уведомление о проектировании системы охлаждения пластиковой литьевой формыУведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с использованием термометра температуры формы; 2. Использование...Больше+
 Принципы проектирования системы охлаждения пластиковой литьевой формыПринципы проектирования системы охлаждения: для повышения эффективности системы охлаждения и равномерного распределения температуры поверхности полости следует соблюдать следующие принципы...Больше+
 Факторы охлаждения пластика по параметрам впрыска1. Дизайн пластиковых деталей: в основном толщина стенок пластиковых изделий. Чем толще изделие, тем дольше время охлаждения. Обычно время охлаждения примерно пропорционально...Больше+
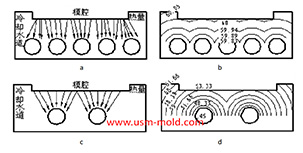 Факторы, влияющие на скорость охлаждения деталей при литье под давлениемДеталь должна быть охлаждена для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены охлаждающими устройствами, чтобы температура формы...Больше+
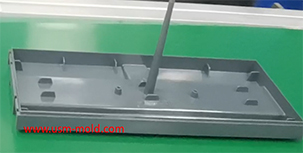 Прямой затвор системы каналов пластиковой литьевой формыДля достижения наилучшего качества впрыска тип затвора должен быть тщательно выбран, распространенные типы затворов: прямой затвор, боковой затвор, точечный затвор, подповерхностный затвор, клапанный затвор горячего литника и т.д. Среди...Больше+
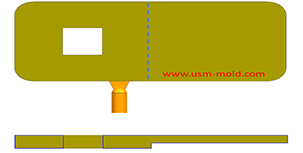 Определение положения затвора в проектировании системы каналов пластиковой литьевой формыПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
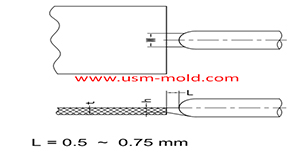 Проектирование системы каналов пластиковой литьевой формыЗатвор — это соединительная часть между каналом и полостью, а также конечная часть литниковой системы формы для впрыска, расплавленный пластик поступает в полость и на сторону сердечника непосредственно через затвор...Больше+
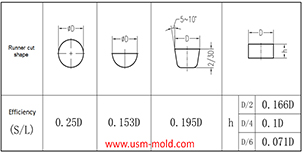 Перевод гидравлического диаметра каналов в проектировании литниковой системы пластиковой формыГидравлический диаметр — это четырехкратное отношение площади поперечного сечения потока к периметру, так как напряжение сдвига стенок неравномерно распределено вдоль окружающих стенок в трубах некруглого сечения...Больше+
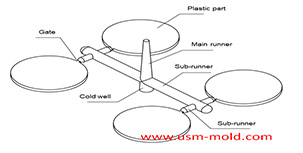 Принципы проектирования системы каналов пластиковой литьевой формы1. Качество превыше всего. Дизайн литниковой системы сильно влияет на качество детали, во-первых, затвор следует устанавливать в наиболее удобной для удаления части пластиковой детали, и в то же время...Больше+
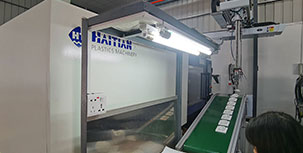 Что такое выбросное формование?Процесс получения изделий, отлитых под давлением, называется литьем под давлением или просто впрыском. Литье под давлением — это важный метод в обработке полимеров, он характеризуется коротким циклом формования и высокой производственной эффективностью.Больше+
 Профиль Unique Solutions MoldUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуан, провинция Гуандун, известной провинции по производству форм в Китае, завод занимает площадь 3500 квадратных метров.Больше+
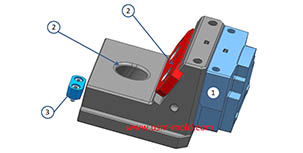 Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинут, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
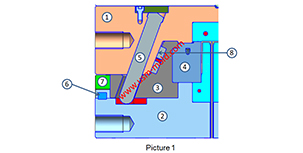 Сборка слайдера механизма боковой выгонки сердечникаНа изображении 1 показан типичный механизм разделения и выгонки сердечника слайдера, приводимого направляющим штифтом, мы поговорим о составе и функциях механизма боковой выгонки сердечника. 1. Боковые формовочные части...Больше+
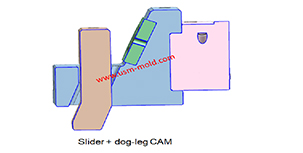 Классификация механизмов бокового разделения и выгонки сердечникаСогласно структурным характеристикам, механизмы боковой выгонки сердечника делятся на следующие шесть категорий: 1. Механизм боковой выгонки сердечника типа «слайдер + направляющий штифт»; 2. ...Больше+
_20250317101937A023.jpg) Что такое механизмы бокового разделения и выгонки сердечника и их функции?Когда внутри или снаружи пластиковых деталей, отлитых под давлением, есть отверстия, полости или сердечники, отличающиеся от направлений открытия и закрытия формы, пластиковые детали не могут...Больше+
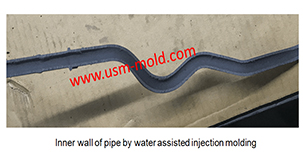 Сравнение водо- и газо補助ного литья под давлениемСравнивая технологии водо補助ного и газо補助ного литья под давлением, основное различие заключается в природе используемых вспомогательных формовочных сред. Одна — жидкость, другая...Больше+
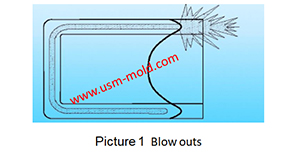 Дефекты и решения изделий, изготовленных методом газо補助ного литьяРаспространенные дефекты и решения газо補助ного литья: 1. Газ выдувает расплав, как на изображении 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+
 Ограничения технологии газо補助ного литья под давлениемТехнология газо補助ного литья под давлением имеет явные преимущества для деталей с толстыми стенками и трубами, но у этой технологии все еще есть множество ограничений, которые проявляются в следующих аспектах...Больше+
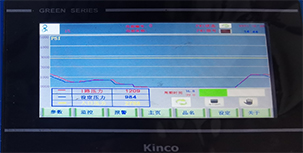 Ключевые моменты процесса газо補助ного литья под давлениемПараметры впрыска газа: газо補助ная управляющая часть — это устройство, которое контролирует давление газа на каждом этапе, параметры газо補助ного процесса имеют только два значения: время впрыска газа (секунды) и давление газа...Больше+
_20250317101516A021.jpg)
_20250317101412A020.jpg)