 English
 русский

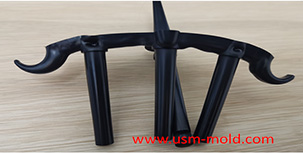
Форма для автомобильной ручки
 Проектирование и инженерияМы всегда настаиваем на том, что проектирование и инженерия — это основа для форм. Инженерная команда USM будет поддерживать тесную связь с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукта клиента вместе.Больше+
 Литье с газовой поддержкой в пластиковых вешалкахЛитье с газовой поддержкой — это технология литья под давлением, при которой газ впрыскивается в расплавленный пластик, формируя полость внутри пластика, что позволяет снизить вес...Больше+
 Форма для рамы телевизораВ процессе впрыскивания жидкий пластик под высоким давлением подается в полость и на сторону сердечника, а давление газа поддерживается для формирования полого участка внутри толстой стенки пластиковой детали. Этот процесс называется литьем с газовой поддержкой.Больше+
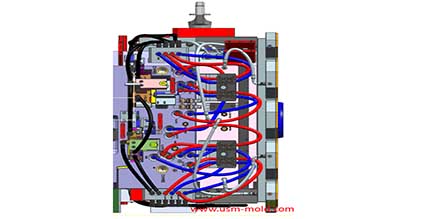 Рекомендации по проектированию системы охлаждения пластиковой литьевой формыРекомендации по проектированию системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с термометром температуры формы; 2...Больше+
 Форма для литья с водяной поддержкойПоскольку скорость потока внешнего слоя расплава низкая, а скорость внутреннего слоя высокая, внутренний слой расплава будет закручиваться наружу и прилипать к полости формы во время продвижения.Больше+
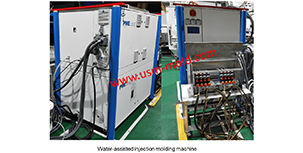 Введение в литье с водяной поддержкойКак и в процессе литья с газовой поддержкой, литье с водяной поддержкой сначала впрыскивает кусок пластика в полость формы и сердечник, а затем впрыскивает воду, чтобы сжать расплавленный пластик...Больше+
 Удивительное путешествие на природеНаша команда несколько недель назад совершила замечательную прогулку на природе. Мы ехали на большом автобусе от нашего офиса до места назначения, которое было очень естественным и свежим, с чистой рекой, усеянной булыжниками. Мы прошли через небольшие реки босиком.Больше+
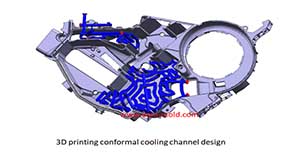
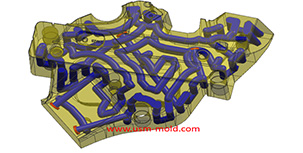
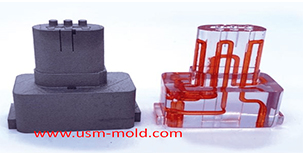 Конформный охлаждающий канал пластиковой литьевой формыКонформный охлаждающий канал — это новый тип охлаждающего канала формы, основанный на технологии 3D-печати. Благодаря особенностям обработки он может хорошо соответствовать форме изделия...Больше+
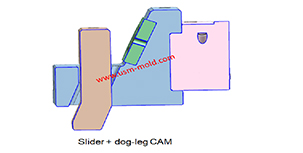 Классификация механизмов бокового разделения и выгонки сердечникаСогласно структурным характеристикам, механизмы боковой выгонки сердечника делятся на следующие шесть категорий: 1. Механизм боковой выгонки сердечника с "ползуном + направляющей штифта"; 2...Больше+

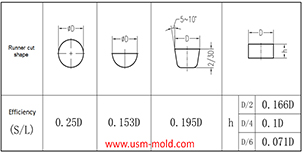 Преобразование гидравлического диаметра литников в проектировании системы подачи пластиковых формГидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, поскольку напряжение сдвига стенки в нециркулярных трубах распределено неравномерно вдоль окружающих стенок...Больше+
 Форма для водяного бакаФорма будет подвергаться сварке несколько раз во время модификации, но это значительно снижает точность и срок службы формы. Некоторые заводы могут использовать обычную сталь для изготовления, а затем приступать к настоящему производству формы после успешного создания первого прототипа, но это также влияет на стоимость формы и сроки поставки.Больше+

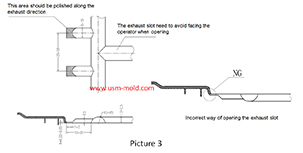 Стандарт проектирования выпускного пазаСистема выпуска должна обеспечивать плавный выход газа из полости, а также предотвращать попадание материала в выпускные каналы, что может привести к образованию облоя на изделии или засорению...Больше+
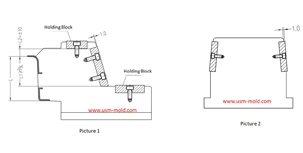 Требования к проектированию износостойкой плиты ползуна1. Износостойкая плита ползуна требует закалки с твердостью 45-48 HRC; 2. Фрикционная поверхность износостойкой плиты должна быть на 1,0 мм выше поверхности ползуна (см. рисунок-1); 3...Больше+
 Форма для голосового переключателяМы знаем, что основная цель умных бытовых приборов — обеспечить людям комфортную, безопасную, удобную и эффективную среду обитания. Поэтому для продуктов умных бытовых приборов самое важное — это практичность как основа, исключение ненужных функций и использование практичности, удобства и гуманизации.Больше+
 Форма для воздушной камерыИмея более 15 лет опыта в производстве форм с предварительной деформацией, USM Mold освоила научную и полную технологию форм с предварительной деформацией, включая управление проектами, анализ потока формы, проектирование, производство, сборку, испытание формы и окончательное измерение.Больше+
- Факторы успеха USMСпособность производить формы по высоким международным стандартам, сильные инженерные и проектные возможности, сжатые сроки выполнения и конкурентоспособная цена.Больше+
 Метод контроля температуры пластиковых инжекционных формЗа исключением теплового излучения и конвекции тепла от формы, большая часть тепла, вносимого пластиком в форму, должна быть удалена циркулирующей теплоносительной средой путем теплопроводности...Больше+
 Факторы охлаждения пластика по параметрам инжекции1. Дизайн пластиковых деталей: в основном толщина стенок пластиковых изделий. Чем больше толщина изделия, тем дольше время охлаждения. Обычно время охлаждения примерно пропорционально...Больше+

 Пять основных этапов процесса производства инжекционных формПроизводство инжекционных форм можно условно разделить на следующие этапы: анализ процесса пластиковых изделий.Больше+
- Форма для воздушной камерыИмея более 15 лет опыта в производстве форм с предварительной деформацией, USM Mold освоила научную и полную технологию форм с предварительной деформацией, включая управление проектами, анализ потока формы, проектирование, производство, сборку, испытание формы и окончательное измерение.Больше+
 Форма для медицинских пипетокКак поставщик медицинских пластиковых инжекционных форм, компания имеет уникальные решения от разработки медицинских изделий до проектирования форм, их изготовления и производства методом инжекционного литья.Больше+
 Пластиковая бытовая формаПреимущества форм для умных бытовых приборов: удовлетворение различных потребностей. Чтобы соответствовать разным типам требований, классам и стилям, управляющий хост системы умного дома также может быть обновлен онлайн.Больше+
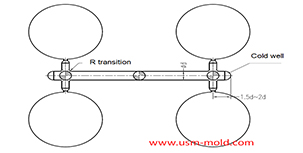 Ключевые моменты системы литников пластиковых инжекционных формПодлитник — это переходный канал между главным литником и затвором, так как подлитник является самой длинной частью системы литников, он очень важен для повышения качества деталей и улучшения...Больше+
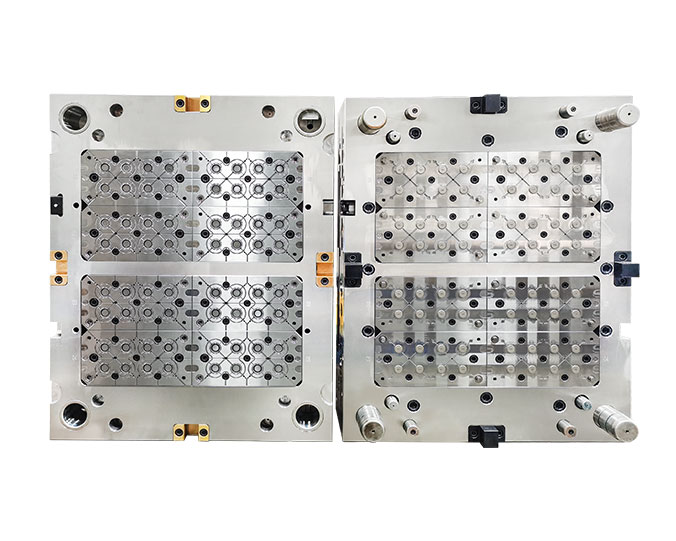 Многогнездовая формаМногогнездовая форма требует очень высокой точности обработки. Если ошибка обработки одного гнезда составляет 0,01 мм, общий допуск для обработки 64-гнездной формы будет очень большим. Поэтому для изготовления многогнездовой формы требуется современное оборудование для обеспечения точности обработки.Больше+

 Автомобильная формаХарактеристики автомобильных форм: 1. Размер формы очень большой, самая тяжелая форма весит почти 40 тонн; 2. Структура формы сложная; 3. На разделительной поверхности много нерегулярных изогнутых поверхностей.Больше+
_20250317101412A020.jpg) Основное применение технологии газо補助ного литьяГазо補助ное литье особенно эффективно для экономии материала при производстве трубчатых и стержневых пластиковых деталей, таких как ручки автомобилей, подлокотники сидений, оконные рамы и мебель под дерево...Больше+
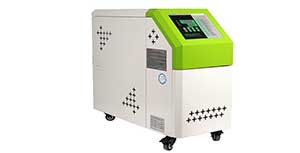 Нагрев пластиковых инжекционных формКогда процесс инжекционного литья требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулирования температуры с функцией нагрева. Кроме того, термопластик...Больше+
- Форма для водяного бакаФорма подвергается многократной сварке во время модификации, но это значительно снижает точность и срок службы формы. Некоторые заводы могут использовать обычную сталь для изготовления, а затем переходить к настоящему производству формы после успешной работы прототипа, но это также влияет на стоимость и сроки поставки.Больше+
- Форма для водо補助ного инжекционного литьяПоскольку скорость потока внешнего слоя расплава низкая, а скорость внутреннего слоя высокая, внутренний слой расплава будет закручиваться наружу и прилипать к полости формы при продвижении.Больше+
- Проектирование и инженерияМы всегда настаиваем, что проектирование и инженерия — это основа формы. Инженерная команда USM поддерживает тесное общение с нашими клиентами в любое время, с начала проекта они участвуют в проектировании продукта клиента вместе.Больше+
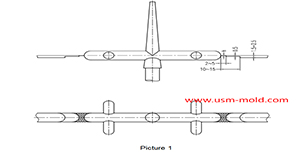 Вентиляция разделительной поверхности системы литниковВ главном и вспомогательном каналах содержится большое количество газа, который выпускается через тягу (толкатель) во время инжекционной обработки, часть газа выходит через вентиляционный паз на разделительной поверхности...Больше+
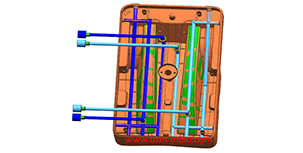 Принцип баланса температуры формы в проектировании системы охлаждения пластиковых формПринцип баланса температуры формы: 1. Из-за сложности структуры пластиковых деталей и формы трудно добиться полного соответствия температуры формы, но следует стремиться к этому...Больше+
 Что такое 2K-литье? Что такое двухцветное инжекционное литье с L-образным стволом? Что такое двухцветное инжекционное литье с вертикальным стволом под 90 градусов?Больше+
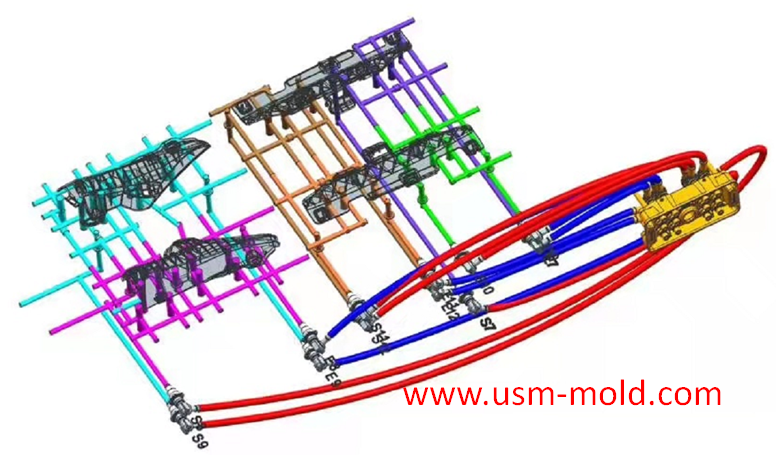 Система температуры инжекционных формПривет всем, время охлаждения формы — самое длительное в процессе инжекции, поэтому проектирование системы контроля температуры формы очень важно. Мы поговорим о системах охлаждения и нагрева в следующих 10 блогах.Больше+
- Факторы успеха USMСпособность производить формы по высоким международным стандартам, сильные инженерные и проектные возможности, сжатые сроки выполнения и конкурентоспособная цена.Больше+

- Ведущие производители пластиковых инжекционных форм и литых деталейМы всегда продвигаем разработки вперед и устанавливаем стандарты в автомобильной отрасли, высокоточных и 2K-литье и других промышленных деталях.Больше+
- Пересчет гидравлического диаметра литников в проектировании системы литников пластиковых формГидравлический диаметр — это 4-кратное отношение площади поперечного сечения потока к периметру, так как напряжение сдвига стенок неравномерно распределяется вдоль окружающих стенок в некруглых трубах...Больше+
 Медицинская пластиковая формаМатериал изделия: медицинский PP. Сталь формы: S136 HRC 52-54. Срок службы формы: 1 миллион. Марка горячего литника: Incoe. Основа формы: LKM. Отделка поверхности: зеркальная полировка. Срок изготовления формы: 6 недель.Больше+
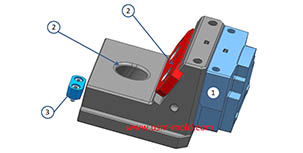 Советы по проектированию слайдера 11. После того как сердечник слайдера выдвинут, длина его пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично удлинен...Больше+
 Определение положения затвора в системе проектирования литников пластиковых инжекционных формПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
 Проектирование ребер пластиковых деталейФункция ребер: роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их деформации и искажения, а также в избежании влияния на внешний вид...Больше+
- Форма 2KЭта форма будет оснащена подвижным сердечником на позиции затвора со стороны сердечника, подвижный сердечник поднимается в верхнее положение при впрыске материала первого цвета, и часть первого цвета затвердевает. После этого подвижный сердечник возвращается назад с помощью гидравлического устройства, в это время другой ствол впрыскивает материал второго цвета в пространство, оставленное отступлением сердечника, форма открывается, и деталь извлекается после завершения одного цикла впрыска после затвердевания.Больше+


 Что такое выбросное литье?Процесс получения изделий методом инжекционного литья называется инжекционным литьем или просто инжекцией. Инжекционное литье — важный метод обработки полимеров, характеризующийся коротким циклом формования и высокой производительностью.Больше+
- Форма для корпуса контроллера PLCВсе больше людей стремятся к высокому стандарту жизни, большинство поверхностей бытовых приборов изготавливаются с зеркальной полировкой, что требует высокого стандарта стали для форм и способа полировки. Хорошая сталь без квалифицированного инженера по полировке не позволит достичь высокого стандарта, они всегда работают вместе.Больше+
- Вентиляция разделительной поверхности системы литниковВ главном и вспомогательном каналах содержится большое количество газа, который выпускается через тягу (толкатель) во время инжекционной обработки, часть газа выходит через вентиляционный паз на разделительной поверхности...Больше+
 Форма для крышки переключателяТермопара типа K — это металлическая термопара с высокой устойчивостью к окислению, которая может измерять температуру среды от 0 до 1300 ℃, подходит для непрерывного использования в окислительных и инертных газах.Больше+
- Стандарт проектирования вентиляционного пазаСистема вентиляции должна обеспечивать плавный выпуск газа из полости, а также предотвращать попадание материала в вентиляционные каналы, что может вызвать дефекты изделия или их закупорку...Больше+

 Многогнездовая форма с горячим литникомГорячий литник поддерживает пластиковый материал в жидком состоянии в литнике и затворе, температура в стволе инжекционной машины и литнике очень высокая, что позволяет сохранять материал в жидком состоянии благодаря окружающей системе нагрева.Больше+
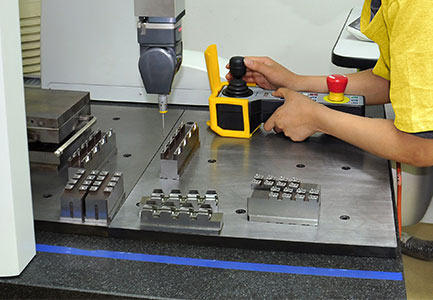 Контроль качестваКачество — это душа USM всегда. Процедуры контроля качества, обеспечения качества и мониторинга качества интегрированы в каждый этап работы, все операции гарантированы стандартом ISO 90001.Больше+
 Изделие с медицинской инжекционной формойМедицинские устройства предъявляют строгие требования к формам, в основном связанным с проектированием форм, сталью для форм, точностью изготовления, санитарными условиями производства и условиями транспортировки и многими другими аспектами.Больше+
- Классификация механизмов бокового разделения и выгонки сердечникаПо конструктивным характеристикам механизмы боковой выгонки сердечника делятся на следующие шесть категорий: 1. Механизм боковой выгонки сердечника типа «слайдер + направляющий штифт»; 2. ...Больше+
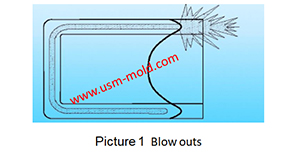 Дефекты и решения для изделий с газо補助ным инжекционным литьемОбщие дефекты и решения для газо補助ного инжекционного литья: 1. Газ выдувает расплав, как на картинке 1. Причина: недостаточное предварительное заполнение. Когда пластиковая деталь представляет собой локально утолщенную плиту...Больше+
 Введение в систему вентиляции пластиковых инжекционных формПривет всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы поговорим о вентиляции форм в следующих 11 статьях, начиная с причин...Больше+
 Банановый затвор системы литников пластиковых инжекционных формДля достижения наилучшего качества литья тип затвора должен быть тщательно выбран. Обычные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего литника и т.д...Больше+
 Форма для автомобильного вентилятораОбычные изделия включают водяные камеры, воздушные камеры, впускные клапанные трубы двигателя, нейлоновые соединители и системы кондиционирования автомобилей: крышки вентиляторов, вентиляторы, автомобильные кронштейны, люки, треугольные кронштейны зеркал, нижние листы автомобилей и т.д.Больше+
 Форма для автомобильной решеткиПоверхность воздухозаборной решетки обычно подвергается нескольким методам обработки, таким как текстура кожи, пескоструйная обработка, покраска и гальванизация, материалы обычно PP, ABS, ASA и т.д., а поверхность декоративной решетки бампера обычно обрабатывается текстурой кожи и пескоструйной обработкой, в основном из PP.Больше+
- Проектирование ребер пластиковых деталейФункция ребер: роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их деформации и искажения, а также в избежании влияния на внешний вид...Больше+
- Стандарт проектирования вентиляционного пазаСистема вентиляции должна обеспечивать плавный выпуск газа из полости, а также предотвращать попадание материала в вентиляционные каналы, что может вызвать дефекты изделия или их закупорку...Больше+
- Форма для корпуса контроллера PLCВсе больше людей стремятся к высокому стандарту жизни, большинство поверхностей бытовых приборов изготавливаются с зеркальной полировкой, что требует высокого стандарта стали для форм и способа полировки. Хорошая сталь без квалифицированного инженера по полировке не позволит достичь высокого стандарта, они всегда работают вместе.Больше+

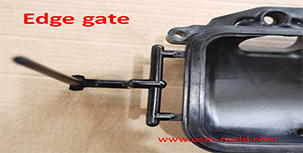 Боковой затвор системы литников пластиковых инжекционных формДля достижения наилучшего качества литья тип затвора должен быть тщательно выбран. Обычные типы затворов: прямой затвор, боковой затвор, точечный затвор, подзатвор, клапанный затвор горячего литника и т.д...Больше+
 Многогнездовая медицинская формаИзделия медицинского оборудования делятся на множество типов: некоторые не контактируют с телом человека, некоторые контактируют, некоторые вводятся в тело, некоторые должны пройти тест на спирт FDA, а некоторые — тест на n-этан FDA.Больше+

 3 прецизионные формы готовы к отправке в ГерманиюСпустя 2 месяца 3 формы были завершены и готовы к отправке. От отчета DFM до проектирования форм, производства и предоставления образцов T1 прошло 6 недель.Больше+
- Определение положения затвора в системе проектирования литников пластиковых инжекционных формПри выборе положения затвора следует обратить внимание на следующие моменты: 1. Положение затвора должно быть установлено в месте максимальной толщины стенки пластиковой детали, чтобы расплавленный пластик тек...Больше+
- Ключевые моменты системы литников пластиковых инжекционных формПодлитник — это переходный канал между главным литником и затвором, так как подлитник является самой длинной частью системы литников, он очень важен для повышения качества деталей и улучшения...Больше+
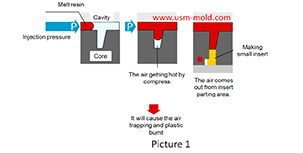 Основные причины захвата воздуха в пластиковых инжекционных формахВ процессе инжекционного литья на переднем конце тонких ребер может возникнуть захват воздуха и подгорание пластика, что также может привести к почернению и карбонизации детали. Механизм захвата воздуха...Больше+
- Принцип баланса температуры формы в проектировании системы охлаждения пластиковых формПринцип баланса температуры формы: 1. Из-за сложности структуры пластиковых деталей и формы трудно добиться полного соответствия температуры формы, но следует стремиться к этому...Больше+
- Форма для водяного бакаФорма подвергается многократной сварке во время модификации, но это значительно снижает точность и срок службы формы. Некоторые заводы могут использовать обычную сталь для изготовления, а затем переходить к настоящему производству формы после успешной работы прототипа, но это также влияет на стоимость и сроки поставки.Больше+
- Форма для рамы телевизораВ процессе инжекции жидкий пластик под высоким давлением подается в полость и сторону сердечника, давление газа поддерживается для формирования полого участка внутри толстой стенки пластиковой детали, этот процесс называется газо辅助ным инжекционным литьем.Больше+

- Рекомендации по проектированию системы охлаждения пластиковых инжекционных формРекомендации по проектированию системы охлаждения: 1. Обычные формы можно быстро охлаждать для сокращения цикла формования, а прецизионные формы можно медленно охлаждать с помощью термометра температуры формы; 2. ...Больше+
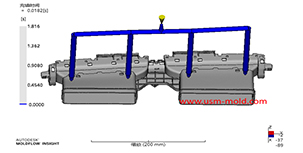 Ключевые моменты проектирования системы литников для пластиковых инжекционных формПри проектировании системы литников сначала нужно обеспечить быстрое заполнение полости расплавленным пластиком со стороны сердечника для снижения потерь давления и тепла; во-вторых, это должно быть экономически выгодно...Больше+
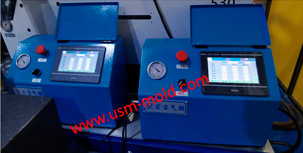 Оборудование для газо辅助ного инжекционного литьяОборудование для газо辅助ного литья включает газо辅助ную управляющую часть и генератор азота, это специальная и отдельная система от инжекционной машины, и ее единственный интерфейс с машиной...Больше+
- Форма для корпуса визуального дверного звонкаУправление освещением позволяет регулировать освещение всех комнат нажатием нескольких кнопок, функция сцен позволяет реализовать различные режимы, а функция полного включения и выключения обеспечивает управление всеми лампами одной кнопкой.Больше+
 Международная выставка станков в Дунгуане 2021 года успешно проведена2021 год был необычным, хотя эпидемия еще не полностью утихла, это не остановило энтузиазм китайской промышленности в поиске нового оборудования и технологий.Больше+

- 3 прецизионные формы готовы к отправке в ГерманиюСпустя 2 месяца 3 формы были завершены и готовы к отправке. От отчета DFM до проектирования форм, производства и предоставления образцов T1 прошло 6 недель.Больше+
 Company ProfileUSM is one of the world’s leading manufacturers of plastic injection molds and molded parts. We continuously advance developments and set benchmarks in Automotive, High Precision, and 2K technologies...Больше+
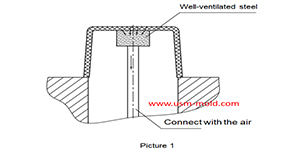 Well-ventilated steel of venting design for molded partsWell-ventilated steel is a sintered alloy, a porous material made from spherical particle alloys with a pore size of 7-10μm. It has poor strength but a loose texture that allows for good ventilation...Больше+
- Visual Doorbell Housing MoldLighting control can adjust the lighting of all rooms with a few button presses, the scene function enables various scene modes, and the full on/off function allows one-key control of all lamps.Больше+
- The principle of mold temperature balance in plastic mold cooling system designThe principle of mold temperature balance: 1. Due to the complexity of plastic parts and mold structures, it’s difficult to achieve completely consistent mold temperatures, but efforts should be made...Больше+
- Automotive Fan MouldCommon products include water chambers, air chambers, engine inlet valve pipes, nylon connectors, and automotive AC systems: fan covers, fans, brackets, sunroofs, mirror triangle brackets, and bottom sheets.Больше+
 Medical Plastic Injection MoldFor medical plastic manufacturers, this means that medical supervisors are required to oversee and manage the materials used to manufacture the equipment.Больше+
- Automotive Grille MoldThe part surface of the air intake grille generally undergoes treatments such as leather texture, sandblasting, paint spraying, and electroplating. Materials typically include PP, ABS, ASA, etc., with bumper decorative grilles usually treated with leather texture and sandblasting, primarily using PP material.Больше+
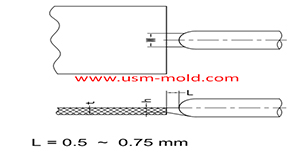 Plastic injection mold runner system designThe gate is the connecting part between the runner and the cavity and the final part of the injection mold gating system. The molten plastic enters the cavity and core side through the gate directly...Больше+
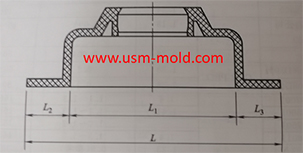
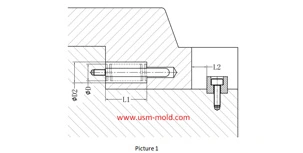 Slider spring length and strength calculationProcessing size: 1. ØD2=ØD+2 2. Ll = total spring length (L) - preload value of spring (N) - slider core pulling distance (L2). Spring length calculation: (refer to picture 1 for length calculation)...Больше+
- Water Assisted Injection MouldDue to the slow flow rate of the outer layer of the melt and the fast speed of the inner layer, the inner layer of melt rolls outward and adheres to the mold cavity while advancing.Больше+
- Plastic Box MouldSmart home appliances offer diverse operation methods, including smart touch screens, scene remote controls, mobile phones, or computers, with no limitations on time or place, enabling intelligent control from any device.Больше+
 Automotive Door MoldPlastic applications in automotive are divided into interior parts, exterior parts, and functional parts. Plastics are typically classified into general plastics, engineering plastics, and special plastics based on material properties.Больше+
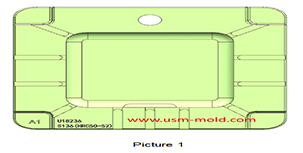 Venting of parting surfaceThe exhaust slot on the parting surface is easy to clean and process, not easily blocked, and has a good exhaust effect, making it the main area for gas venting...Больше+
- Voice Operated Switch MoldThe basic goal of smart home appliances is to provide a comfortable, safe, convenient, and efficient living environment. Therefore, practicality, ease of use, and humanization are the core principles for smart home appliance products.Больше+
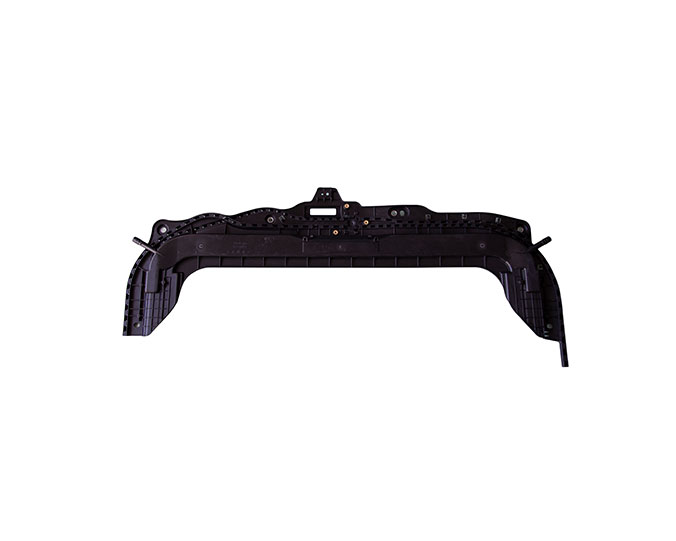 Pre-deformation MoldMain reasons for warpage and deformation in plastic parts: 1. Uneven wall thickness of the plastic product causes deformation, typically with thicker main parts and thinner ribs during cooling.Больше+

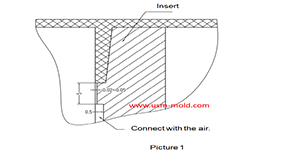 Venting insert design of molded partsIn thin-walled cavities, at the end of the melt flow, the bottom of blind holes in the mold cavity, the end of solid columns of plastic parts, the bottom of ribs, and screw columns...Больше+
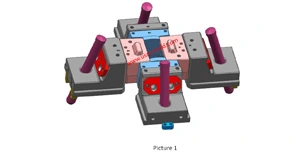 Slider designing tips 2The molding parting surface of the slider should be made as a shut-off surface whenever possible, with the shut-off part width at least 8mm, and avoid making it a non-shut-off surface...Больше+
- Controling method of plastic injection mold temperatureExcept for heat radiation and heat convection from the mold, most of the heat brought into the mold by the plastic needs to be removed by a circulating heat transfer medium through heat conduction...Больше+
 Plastic Pipe MoldThe booster pressurizes nitrogen in the low-pressure storage cylinder into high-pressure nitrogen and stores it in a high-pressure cylinder, with a maximum pressure of 35MPa during the process.Больше+
 Insert MoldCommon Manufacturing Methods of Injection-molded Insert Products: Generally, there are two methods: 1. Place the insert into the mold before injection molding.Больше+
 Gas & Water Assisted Injection MoldDifferences between water-assisted and gas-assisted molding: 1. Water-assisted injection molding uses water, which can be recycled and reused, making it cheaper than nitrogen.Больше+
- Automotive MoldAutomotive Mold Characteristics: 1. The mold size is very large, with the heaviest mold weighing nearly 40T; 2. The mold structure is complex; 3. There are many irregular curved surfaces on the parting surface.Больше+
- Multi Cavity MoldMulti-cavity molds require very high machining accuracy. If the machining error of a single cavity is 0.01mm, the total tolerance for a 64-cavity mold will be significant. Therefore, advanced processing equipment is required to ensure machining precision.Больше+
- Main application of gas-assisted molding technologyGas-assisted molding has a particularly obvious effect on material savings for tubular and rod-shaped plastic parts, such as car handles, seat armrests, window frames, and wood-like furniture...Больше+
- Plastic injection mold runner system design pointsWhen designing the gating system, first, consider ensuring the plastic melt fills the cavity with the core side quickly to reduce pressure and heat loss; second, it should be economically efficient...Больше+
- 2K MoldThis mold will be equipped with a movable core at the gate position on the core side. The movable core is pushed to the rising position when injecting the first-color material, and the first color part is solidified. After that, the movable core returns back through the action of the hydraulic device. At this time, another barrel injects the second color material into the space left by the retreat of the core. The mold is opened, and the part is taken out after finishing one injection once it solidifies.Больше+
 Metal Insert MoldFor rigid molded parts and curved elastic molded products on rubber gaskets, after injection molding on the substrate, an integrated product can be made, eliminating the complicated operation of arranging the sealing ring, making the automatic combination of subsequent processes easier. The gap of the metal insert can be designed narrower compared to the press-in molding method, increasing the reliability of composite product molding.Больше+
- Medical Plastic Injection MoldFor medical plastic manufacturers, this means that medical supervisors are required to oversee and manage the materials used to manufacture the equipment.Больше+

- Voice Operated Switch MoldThe basic goal of smart home appliances is to provide a comfortable, safe, convenient, and efficient living environment. Therefore, practicality, ease of use, and humanization are the core principles for smart home appliance products.Больше+
- Plastic part ribs designingThe role of ribs is to improve the strength and rigidity of plastic parts, prevent distortion and deformation, and avoid affecting the appearance...Больше+
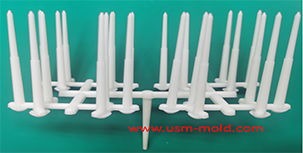 Pin-point gate of plastic injection mold runner system designTo achieve the best injection quality, the gate type must be carefully selected. Common gate types include direct gate, side gate, pin-point gate, sub gate, valve gate of hot runner, etc...Больше+
- Plastic injection mold heatingWhen the plastic injection molding process requires a mold temperature above 80°C, a temperature adjustment system with a heating function must be provided in the mold...Больше+
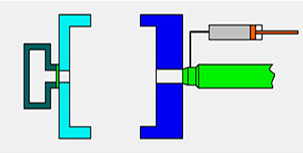 The difference between full shot and short shot of gas-assisted injection moldingGas-assisted injection molding can be divided into short shot and full shot. Short shot method is suitable for thick-walled plastic parts with low mold filling...Больше+
- Quality ControlQuality is the soul of USM at all times. The procedures of quality control, quality assurance, and quality monitoring are integrated into every operation step, all guaranteed with ISO 90001.Больше+
 Automotive Mold SupplierWith over 15 years of experience in automotive mold development and production, USM conducts mold flow analysis from the DFM report stage to ensure pressure is controlled within a reasonable range during injection, avoiding weld marks and other defects on the part surface.Больше+
- Main application of gas-assisted molding technologyGas-assisted molding has a particularly obvious effect on material savings for tubular and rod-shaped plastic parts, such as car handles, seat armrests, window frames, and wood-like furniture...Больше+
- 3 Precision Molds Are Ready to Ship GermanyAfter 2 months, the 3 molds have been completed and are ready to ship. From DFM report to mold design, manufacturing, and T1 samples were provided in 6 weeks.Больше+
- Temperature system of injection moldThe mold cooling time is the longest during injection, so the design of the mold temperature control system is very important. We will discuss mold cooling and heating systems in the following 10 blog posts.Больше+
- Medical Plastic MoldProduct material: Medical-grade PP material. Mold steel: S136 HRC 52-54. Mold life: 1 million shots. Hot runner brand: Incoe. Mold base: LKM. Surface finishing: Mirror polishing. Mold lead time: 6 weeks.Больше+
- Metal Insert MoldFor rigid molded parts and curved elastic molded products on rubber gaskets, after injection molding on the substrate, an integrated product can be made, eliminating the complicated operation of arranging the sealing ring, making the automatic combination of subsequent processes easier. The gap of the metal insert can be designed narrower compared to the press-in molding method, increasing the reliability of composite product molding.Больше+
- Transparent PC Injection MoldType-J thermocouple: the positive electrode of this thermocouple is pure iron, and the negative electrode is a copper-nickel alloy.Больше+
- Find UsCustom injection mold manufacturing and plastic injection molding. Address: No.136 Xingwu Road, Wusha Community, Changan Town, Dongguan, China. Tel: 86-0769-8539 0209. Email: [email protected]...Больше+
 Video of Dongguan international machine tool exhibition in 2021USM (UNIQUE SOLUTIONS MOLD LIMITED) was founded in 2012 and is located in Dongguan City, Guangdong Province, a famous mold manufacturing province.Больше+
- Five Major Steps of the Injection Mold Production ProcessInjection mold manufacturing can be roughly divided into the following steps: Process analysis of plastic products.Больше+
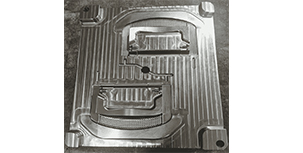 Limitations of gas-assisted injection molding technologyGas-assisted injection molding technology has obvious advantages for thick-walled parts and pipe components, but it still has many limitations, which are mainly reflected in the following aspects...Больше+
 Cold Runner & Hot Runner Plastic MoldCommon Hot Runner Temperature Sensing Wire Types and Characteristics: Generally, the temperature-sensitive wire consists of a steel wire insulated with heat-sensitive material, commonly known as a "thermocouple."Больше+
 Mold AssemblingThe goal of every bench worker is to assemble the mold perfectly without requiring additional fitting. This has become the soul of every USM employee.Больше+
 Plastic molding shrinkage ratePlastic parts shrink due to temperature decreases during the molding process. This shrinkage is expressed as a shrinkage rate. Common plastic shrinkage rates are shown...Больше+
- Privacy PolicyThis Privacy Policy applies to the worldwide websites of Sunkye International. It explains how we collect, process, share, secure, and store personal information...Больше+
 USM Purchased Two New Sodick Edm EquipmentsUSM purchased two new Sodick EDM machines, which arrived a few months later. After completing assembly and adjustments, we are excited to start processing new projects with them soon.Больше+
- Controling method of plastic injection mold temperatureExcept for heat radiation and heat convection from the mold, most of the heat brought into the mold by the plastic needs to be removed by a circulating heat transfer medium through heat conduction...Больше+
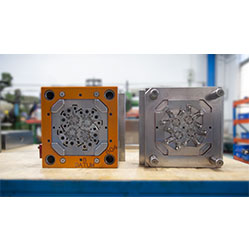 Insert Mold PartsInsert molding involves injecting plastic parts with an insert, which can be plastic or metal, typically metal parts or threaded components. These must be fixed in a specific area before injection to ensure a precise fit after the injection process is complete. These products usually require a high standard of strength.Больше+
- Multi Cavity Medical MoldMedical equipment products are divided into many different types: some products do not contact the human body, some contact the human body, some enter the body, and some products need to pass the FDA Alcohol test, while others must pass the FDA n-ethane test.Больше+
- Air Chamber MoldWith over 15 years of experience in pre-deformed mold production, USM Mold has mastered scientific and complete pre-deformation mold technology, from project management, mold flow analysis, design, manufacturing, assembling, mold trial, and final measurement.Больше+
- 2K MoldThis mold will be equipped with a movable core at the gate position on the core side. The movable core is pushed to the rising position when injecting the first-color material, and the first color part is solidified. After that, the movable core returns back through the action of the hydraulic device. At this time, another barrel injects the second color material into the space left by the retreat of the core. The mold is opened, and the part is taken out after finishing one injection once it solidifies.Больше+
- Вентиляция разъемной поверхностиВыпускной паз на разъемной поверхности легко чистить и обрабатывать, он не склонен к засорению и обладает хорошим эффектом выпуска газа. Это основная область, через которую выходит газ, поэтому выпуск...Больше+
- Конструкция вентиляционной вставки для литых деталейВ полости с тонкими стенками, в конце потока расплава, в нижней части глухого отверстия полости формы, в конце сплошного столба пластиковой детали, в нижней части ребра пластиковой детали и винтового столба...Больше+
- Видео международной выставки станков в Дунгуане в 2021 годуUSM (UNIQUE SOLUTIONS MOLD LIMITED) была основана в 2012 году и находится в городе Дунгуань, провинция Гуандун, известной провинции по производству форм в Китае.Больше+
- Введение в систему вентиляции формы для литья пластмассПривет всем, спасибо за внимание. Ранее мы обсуждали систему контроля температуры, теперь мы собираемся поговорить о вентиляции формы в следующих 11 статьях, начиная с причин...Больше+
- Проектирование и инженерияМы всегда настаиваем на том, что проектирование и инженерия — это основа для формы. Инженерная команда USM будет поддерживать тесное общение с нашими клиентами в любое время, с начала проекта они будут участвовать в проектировании продукта клиента вместе.Больше+
_20250317101516A021.jpg)