 English
 русский
Усадка при формовании пластика
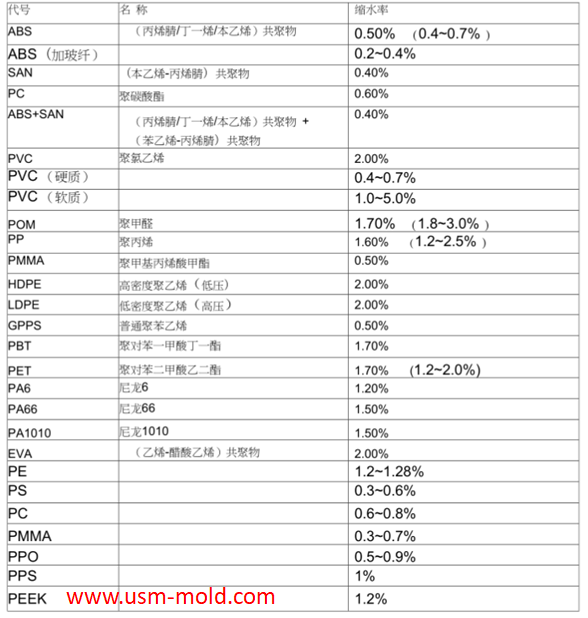
Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны на рисунке 1.
Расчет усадки: S=(P-L)/S*100%
S: коэффициент усадки
P: размер формы при комнатной температуре
L: размер пластиковой детали при комнатной температуре
Процесс усадки пластиковых деталей: усадка пластиковых деталей делится на два процесса: усадка в жидком состоянии и усадка в твердом состоянии. Усадка в жидком состоянии зависит от поддержания давления и усадки литьевой машины, что не влияет на размер деталей. Усадка в твердом состоянии делится на два процесса: усадка пластиковой детали в полости формы и усадка после извлечения из формы. Усадка пластиковых деталей в полости формы различается в зависимости от размеров: свободная усадка, затрудненная усадка и смешанная усадка, как показано на рисунке 2. Затрудненный размер L1 почти не усаживается в полости из-за препятствия сердечника, тогда как размеры свободной усадки L2, L3 и смешанной усадки L начинают усаживаться после затвердевания в полости. Пластиковая деталь усаживается больше всего в течение 10 часов после извлечения из формы и становится в основном стабильной через 48 часов, но окончательная стабильность достигается через 30–60 дней. Усадка после 48 часов также называется последующей усадкой.
На точность размеров пластиковых деталей влияет множество факторов, и наиболее важным и трудно контролируемым является колебание усадки пластика. Основные факторы, вызывающие колебания усадки пластика, следующие:
1. Давление впрыска: чем больше давление в полости, тем меньше усадка после формования; коэффициенты усадки аморфных и кристаллических пластиков уменьшаются с увеличением внутреннего давления линейно и по кривой соответственно.
2. Температура впрыска: с повышением температуры увеличивается коэффициент расширения пластика, и коэффициент усадки пластиковых деталей возрастает, однако с увеличением температуры плотность расплава увеличивается, но коэффициент усадки уменьшается. В результате одновременного действия этих двух факторов коэффициент усадки обычно уменьшается с ростом температуры.
3. Температура формы: в общем случае, чем выше температура формы, тем больше усадка затрудненного размера L1, меньше усадка размеров свободной усадки L2 и L3, а смешанная усадка размера L зависит от значений L1 и (L2+L3). Если L1>(L2+L3), коэффициент усадки уменьшается с ростом температуры формы, в противном случае он увеличивается с ростом температуры формы.
4. Время формования: чем дольше время поддержания давления во время формования, тем полнее заполнение и меньше коэффициент усадки; одновременно увеличивается ориентация замораживания пластика, внутреннее напряжение пластиковой детали также велико, и коэффициент усадки тоже увеличивается. Чем дольше время охлаждения при формовании, тем полнее затвердевание пластика и меньше коэффициент усадки.
5. Геометрическая структура и толщина стенок пластиковых деталей: сильная асимметрия в структуре пластиковых деталей и неравномерная толщина стенок приводят к неравномерной усадке различных частей пластиковых деталей.
6. Размер впускного отверстия: чем больше размер впускного отверстия, тем плотнее пластиковые детали и меньше усадка.
7. Армированные пластики, такие как стекловолокно: коэффициент усадки уменьшается с увеличением количества наполнителя из стекловолокна, но размер остается стабильным.
_20250310164515A048.webp "Форма для голосового выключателя")
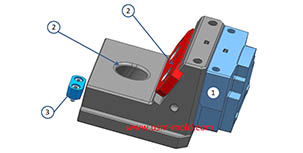
Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view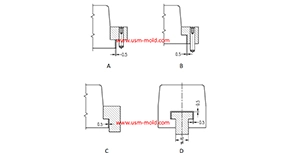
Советы по проектированию Т-образного паза ползуна и направляющей
Dec 18, 20231. Т-образный паз ползуна должен быть спроектирован в соответствии с рисунком 1. Если ползун относительно высокий, Т-образный паз может быть недостаточно высоким, что приведет к неустойчивости центра тяжести,...view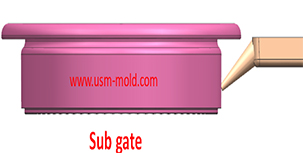
Подлитник системы литников пластиковой литьевой формы
Jan 26, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view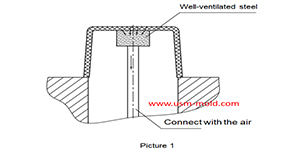
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
Mar 14, 2022Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет...view
Точки проектирования системы литников пластиковой литьевой формы
Jan 9, 2022При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически...view_20250317090912A017.jpg)
Введение в несколько распространенных процессов литья под давлением с водяной поддержкой
May 24, 2022В зависимости от конструкции литьевой машины и системы литья соответствующий процесс возврата расплава при литье с водяной поддержкой можно условно разделить на два типа: метод обратного потока...view