 English
 русский
Подлитник системы литников пластиковой литьевой формы
Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди них боковой литник делится на язычковый литник, защитный ушной литник, веерный литник, тонкий литник и т.д., подлитник делится на подлитник, банановый литник, нисходящий литник и т.д.
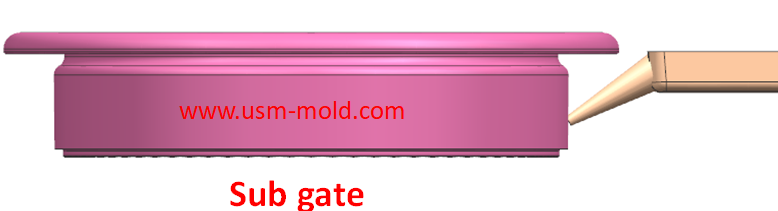
Рисунок 1a
По степени автоматизации производства делится на ручное удаление и автоматическое удаление, боковой литник и прямой литник требуют ручного удаления после производства, а подлитник, точечный литник и клапанный литник горячего литника удаляются автоматически.
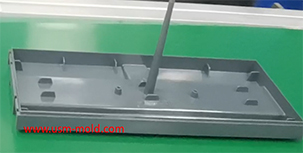
Подлитник: Подлитник эволюционировал из точечного литника и имеет схожие характеристики с точечным литником, отличие в том, что подлитник находится с одной стороны поверхности разделения и входит в полость под наклоном. Открытие изгиба формы может автоматически оторвать литник, а положение литника можно установить на стороне, конце или задней части пластиковой детали, так что на внешней поверхности пластиковой детали не остается следов литника (как показано на рисунках 1a и 1b), структура формы с таким же изгибом может быть упрощена до структуры с одной поверхностью разделения.
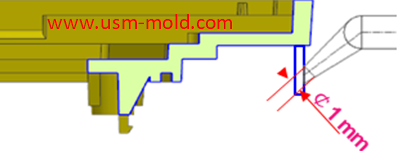
Рисунок 1b
Преимущества:
1. Литник может быть автоматически отрезан, исключая необходимость последующей обработки и реализуя автоматическое производство;
2. Выбор положения литника большой, его можно свободно устанавливать снаружи или внутри детали;
3. Литник маленький, что мало влияет на внешний вид изделия, некоторые подлитники трудно увидеть глазом;
4. Структура формы может быть упрощена, для некоторых изделий с высокими требованиями к внешнему виду необходимо использовать форму с тремя плитами при использовании точечного литника, но достаточно формы с двумя плитами при переходе на подлитник, что значительно снижает сложность структуры формы, а также уменьшает толщину формы и экономит затраты на форму.

Недостатки:
1. Слишком большая потеря давления, обычно в диапазоне Ø0,8~2,0 мм из-за того, что подлитник относительно маленький, большая часть давления теряется, когда пластик проходит через маленький литник;
2. Обработка сложнее, такой маленький литник обычно требует размещения сердечника формы под вертикальным углом для соответствия литнику, а затем использования электроэрозионной обработки (как показано на рисунке 2);

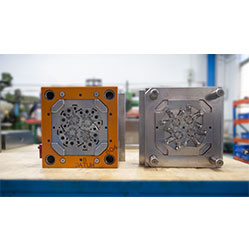
_20250310164515A048.webp "Форма для голосового выключателя")
Прямой литник в проектировании системы литников пластиковой литьевой формы
Jan 19, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view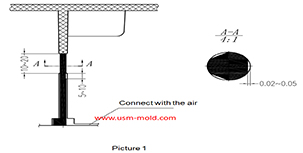
Штифт вставки для вентиляционного дизайна литых деталей
Mar 20, 2022Штифт вставки для вентиляции: Трудно сделать вентиляционный канал, когда конечный литник не находится на поверхности разделения во время впрыска, и нет доступного зазора соответствия, но мы можем...view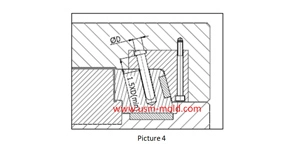
Общие методы крепления углового штифта
May 10, 2024Угловой штифт является распространенной частью приводного ползуна, и методы крепления и установки следующие: 1. Проходит непосредственно через пластину формы и фиксируется верхней пластиной,...view