 English
 русский
Боковой литник в проектировании системы литников пластиковой литьевой формы
Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди них боковой литник делится на язычковый литник, защитный ушной литник, веерный литник, тонкий литник и т.д., подлитник делится на подлитник, банановый литник, нисходящий литник и т.д.
По степени автоматизации производства делится на ручное удаление и автоматическое удаление, боковой литник и прямой литник требуют ручного удаления после производства, а подлитник, точечный литник и клапанный литник горячего литника удаляются автоматически.
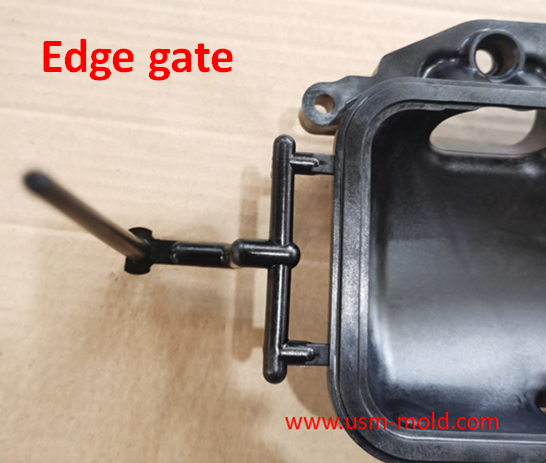
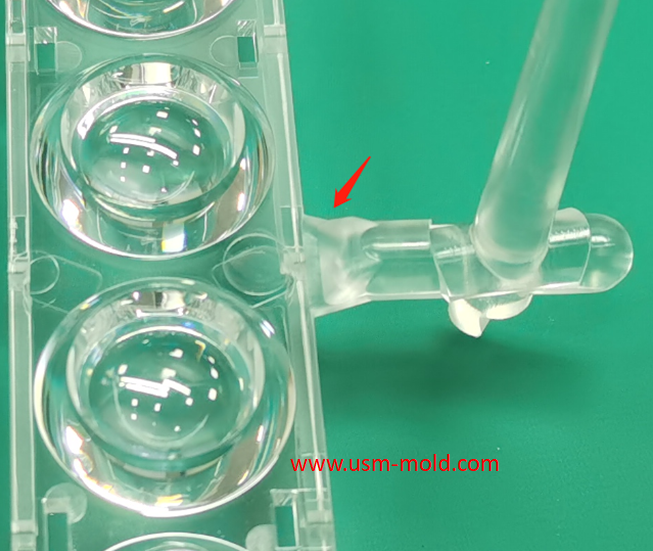
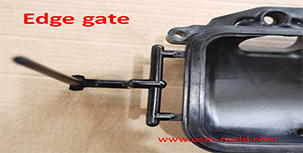
Боковой литник: обычно выполняется на поверхности разделения формы, питание осуществляется с края пластиковой детали, сечение литника обычно прямоугольное, как показано на рисунке 1. Глубина бокового литника определяет конденсацию изгиба литника, толщина глубины литника обычно составляет 0,5–0,75 от толщины стенки, а некоторые имеют такую же толщину, как стенка, что обычно определяется в зависимости от объема впрыска пластиковой детали.
Боковой литник является наиболее широко используемым литником, подходит для изделий различных форм, но не подходит для тонких и длинных цилиндрических изделий.
Преимущества бокового литника:
1. Литник легко отделяется от детали, обычно находится на некритичной поверхности детали, поскольку толщина литника меньше толщины стенки изделия, его удобнее удалять, когда деталь вынимается из формы и еще не полностью охлаждена, это можно сделать вручную или с помощью плоскогубцев;
2. Он может предотвратить обратный поток пластика, размер и толщина бокового литника относительно небольшие, после поддержания давления во время литья под давлением, положение литника быстрее затвердевает, поэтому пластик в более толстой области изделия не легко течет обратно через литник;
3. Трение в литнике генерирует тепло, что может снова повысить температуру пластика и способствовать заполнению;
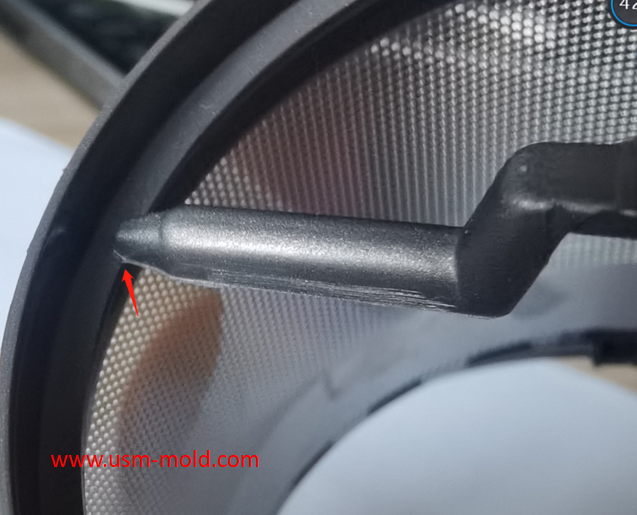
4. Язычковый литник (как показано на рисунке 2) может эффективно предотвратить появление следов потока на изделии;
5. Веерный литник (как показано на рисунке 3) обеспечивает равномерное заполнение, предотвращает деформацию изделия, пластиковый расплав плавно течет в полость без следов потока и сварных швов, качество формования хорошее;
6. Удобно обрабатывать литник, боковой литник обычно можно обработать непосредственно на ЧПУ, для высокой полости и сердечника формы можно использовать электроэрозионную обработку.
Недостатки бокового литника:
1. Слишком большая потеря давления, пластик проходит от главного литника, литника и подлитника, прежде чем достичь области литника, давление впрыска теряется слишком сильно, поскольку боковой литник обычно выполняется сбоку детали;
2. Пластик с недостаточной текучестью легко вызывает недостаточное заполнение или остановку;
3. Литник необходимо удалять вручную, что не позволяет реализовать полностью автоматизированное производство;
4. После удаления литника на краю детали останется след, что не подходит для изделий с высокими требованиями к внешнему виду.

Боковой литник в проектировании системы литников пластиковой литьевой формы
Jan 23, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view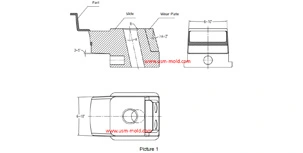
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
Mar 14, 2022Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет...view
Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view
Усадка при формовании пластика
Dec 30, 2021Пластиковые детали уменьшаются в размере из-за усадки, вызванной снижением температуры в процессе формования, и эта усадка выражается коэффициентом усадки. Обычные коэффициенты усадки пластика показаны...view
Стандарт проектирования вентиляционного канала
Mar 3, 2022Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала...view