 English
 русский
Причины создания вентиляционной системы литьевой формы
Газ в литьевой форме включает не только воздух в полости, но и воздух в литнике, а также газ разложения, образующийся из пластикового расплава, и пар, вызванный пластиком при высоких температурах. Во время литья под давлением эти газы должны своевременно выводиться, иначе возникнут следующие проблемы:
1. На поверхности детали образуются дефекты, такие как следы потока, водяные знаки и сварные швы;
2. Дефекты, такие как пузырьки и рыхлые ткани внутри пластиковых деталей, что приведет к недостаточному заполнению внутри пластиковой детали;
3. Трудно заполнить пластиковый расплав или локально образуется облой;
4. Газ генерирует высокую температуру при высоком давлении и высокой температуре, вызывая локальную карбонизацию и выгоревшие пятна на изделии;
5. Снижение скорости заполнения пластикового расплава не только удлиняет цикл формования, но и температура расплава быстро снижается после падения скорости впрыска, остаточное напряжение увеличивается, если увеличить давление впрыска, вероятность деформации коробления пластиковой детали после извлечения из формы возрастет, если повысить температуру материала для снижения давления впрыска, это вызовет растрескивание пластика.
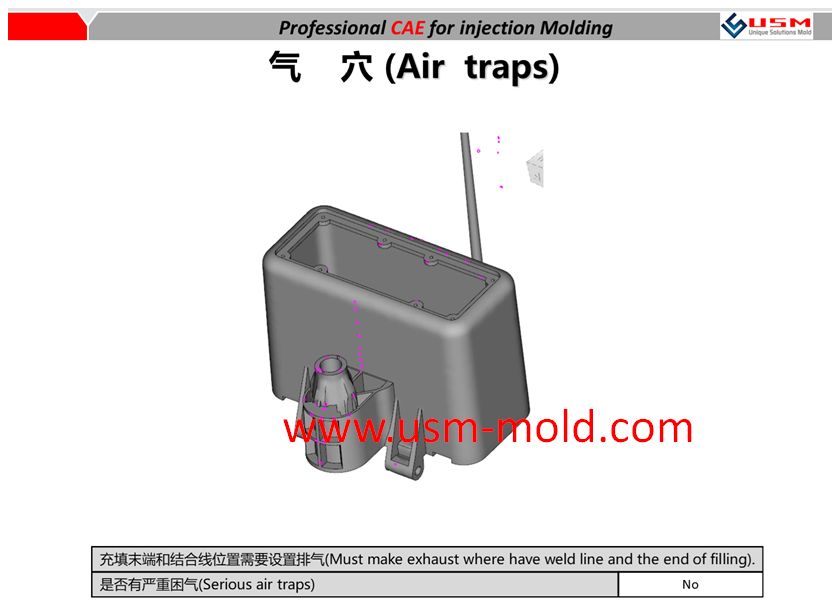
Правильное изготовление вентиляционного канала может значительно снизить давление впрыска, сократить время впрыска и удержания, а также уменьшить давление зажима, тем самым повышая эффективность производства, снижая производственные затраты и энергопотребление машины. Для прозрачных пластиковых деталей или деталей с строгими требованиями к поверхности следует тщательно подходить к проектированию системы вентиляции формы.
Открытие блога USM
Oct 27, 2021Здравствуйте всем! Наш блог открывается сегодня, мы очень рады иметь возможность встретиться с вами здесь, добро пожаловать к нам в любое время, когда вам это понадобится. USM — это профессиональная компания по производству пластиковых литьевых форм и литью...view
Точки проектирования системы литников пластиковой литьевой формы
Jan 9, 2022При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически...view
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Apr 13, 2022Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел. Короткий выстрел Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким...view
Что такое пластиковая литьевая форма?
Dec 27, 2021Пластиковая форма используется для литья под давлением, она собирается из полости, сердечника и бокового слайдера вместе с системой выталкивания и регулировками для производства пластиковых изделий различных форм и...view
Точечный литник в проектировании системы литников пластиковой литьевой формы
Jan 24, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view
Дизайн вентиляционных вставок для литых деталей
Mar 13, 2022В тонкостенной полости, конце потока расплава, дне глухого отверстия полости формы, конце сплошного столба пластиковой детали, дне ребра и винтового столба пластиковой детали, а также в углах сложной...view