 English
 русский
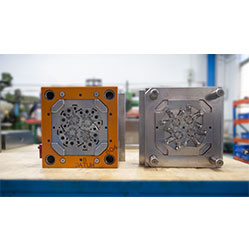
Уведомление о проектировании системы охлаждения пластиковой литьевой формы
Уведомление о проектировании системы охлаждения:
1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с использованием термометра температуры формы;
2. Использование меньшего количества уплотнительных колец при проектировании системы охлаждающих литников, и водяная труба лучше делать двухсторонней прямой, что удобно для ремонта при засорении. Обратите внимание, что уплотнения и крановые трубы склонны к утечке воды и просачиванию, и размерные допуски уплотнительных канавок должны соответствовать требованиям;
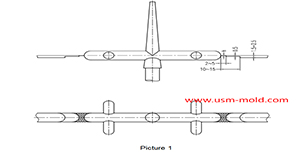
3. При использовании PE или других материалов из-за большой усадки при формовании охлаждающий литник следует располагать вдоль направления усадки, чтобы пластиковые детали не деформировались легко. Водяные каналы располагаются продольно в соответствии с направлением расположения полости и сердечника;
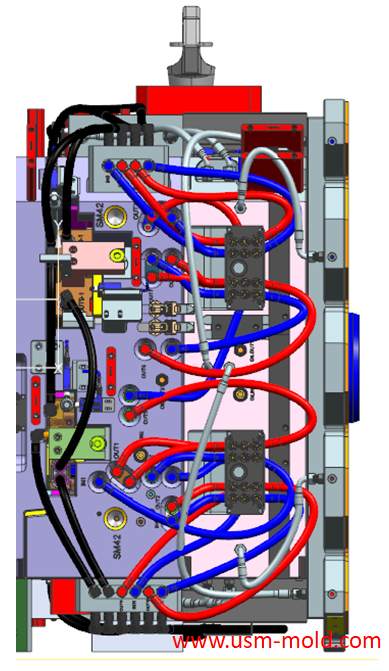
4. Когда в форме есть только один вход и один выход воды, охлаждающие трубы следует соединять последовательно, если используется параллельное соединение, сопротивление потоку в каждом контуре различно, и трудно сформировать одинаковые условия охлаждения. Когда требуется параллельное соединение, в каждом контуре должны быть установлены устройство регулировки объема воды, расходомер и измеритель потока;
5. Если эффект охлаждения недостаточен и структура ограничена формой конструкции, чтобы улучшить эффект охлаждения, рассмотрите выбор материала или структуры с хорошей теплопроводностью, таких как бериллиевая медь, медный сплав или структура теплопроводящего стержня. Полость, сердечник, вставки и слайдеры должны охлаждаться всеми возможными способами, если это необходимо;

6. Зона соединения входной трубы отмечена красным, а зона соединения выходной трубы отмечена синим;
7. В положении рядом с входом и выходом охлаждающей воды полости с сердечником стороны укажите вход «IN» и выход «OUT» на английском языке; и соответственно пометьте водяной литник.

Вентиляция поверхности разделения системы литников
Mar 10, 2022В основном и дополнительном каналах содержится большое количество газа, который выводится через тягу (выталкивающий стержень) во время процесса впрыска, часть газа выходит через вентиляционный канал...view
Оборудование для литья с газовой поддержкой
Apr 10, 2022Оборудование для газовой поддержки включает часть управления газовой поддержкой и генератор азота, это специальная и отдельная система от литьевой машины, и ее единственный интерфейс с литьевой...view_20250317091113A018.jpg)
Основные моменты проектирования литья с газовой поддержкой
Apr 17, 20221. Сначала определите подходящие области толщины стенок, которые нужно впрыснуть и выдолбить, а затем решите, как соединить их с газовым каналом; 2. Газовый канал должен быть расположен сбалансированно...view
Нагрев пластиковой литьевой формы
Feb 16, 2022Когда процесс литья пластика под давлением требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулировки температуры с функцией нагрева. Кроме того,...view
Проектирование системы литников пластиковой литьевой формы
Jan 16, 2022Литник — это соединительная часть между литником и полостью, а также конечная часть системы литников литьевой формы, расплавленный пластик поступает в полость и сторону сердечника через литник...view
Что такое литье под давлением?
Dec 28, 2021Процесс получения изделий, отлитых под давлением, называется литьем под давлением, или просто литьем. Литье под давлением — это важный метод обработки полимеров, характеризующийся коротким...view