 English
 русский
Ключевые моменты процесса литья с газовой поддержкой
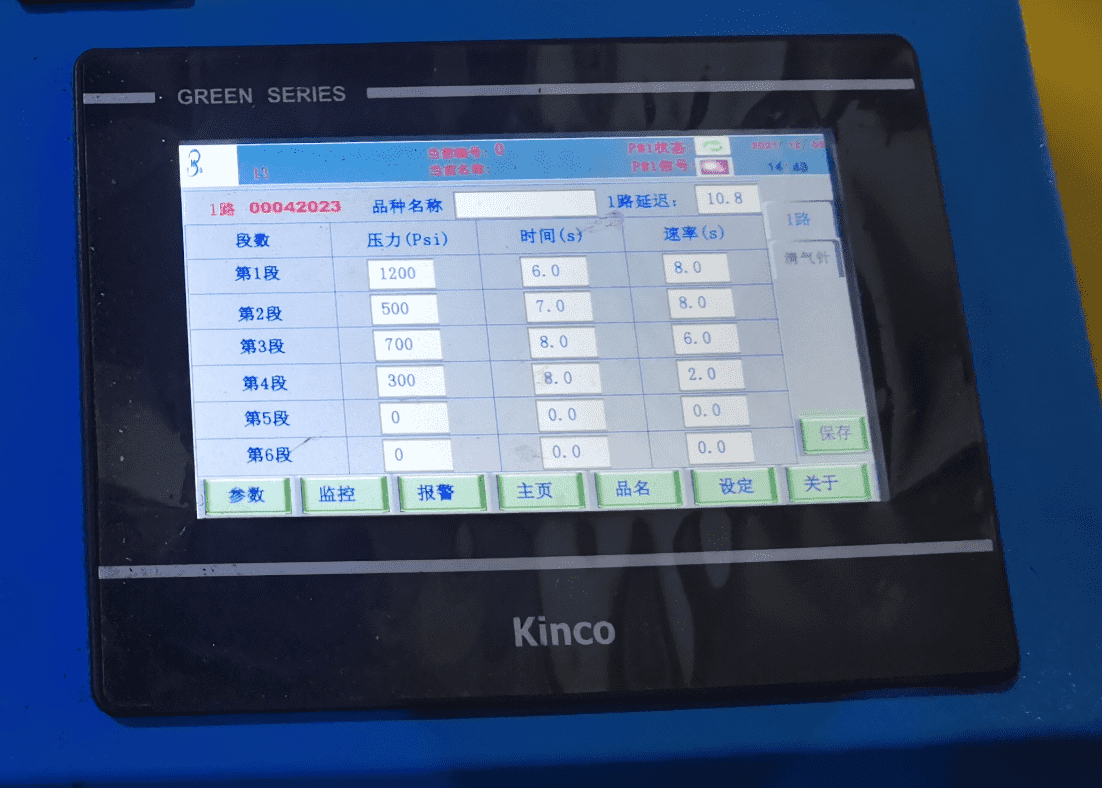
Параметры впрыска газа
Часть управления газовой поддержкой — это устройство, которое контролирует давление газа на каждом этапе. Параметры газовой поддержки имеют только два значения: время впрыска газа (в секундах) и давление впрыска газа (в МПа). Процесс литья с газовой поддержкой заключается в том, чтобы впрыснуть расплавленный пластик в форму и одновременно впрыснуть газ высокого давления. Между расплавленным пластиком и газом происходит сложное двухфазное взаимодействие, поэтому контроль параметров процесса очень важен. Методы контроля каждого параметра следующие:

1. Объем впрыска
Литье с газовой поддержкой использует метод «короткого выстрела», то есть определенное количество материала (обычно 70–95% при полном заполнении) впрыскивается в полость формы и сердечник, а затем впрыскивается газ для достижения полного заполнения. Объем впрыскиваемого расплава сильно связан с газовым каналом формы и структурой полости формы с сердечником: чем больше сечение газового канала, тем легче газу проникать и тем выше степень выдалбливания, что подходит для использования большего «коэффициента короткого выстрела». Если в этот момент используется слишком много материала, легко возникает накопление расплава, и в местах с большим количеством материала появляются усадочные метки; если материала слишком мало, это приведет к прорыву. Если направление газового канала и потока материала полностью совпадают, это наиболее способствует проникновению газа, и степень выдалбливания воздушного пути максимальна. Поэтому при проектировании формы старайтесь сохранять газовый канал и направление потока одинаковыми.
2. Скорость впрыска и давление удержания
При условии, что характеристики детали не имеют дефектов, используйте максимально высокую скорость впрыска, чтобы расплав заполнил полость формы с сердечником как можно быстрее. Температура расплавленного пластика остается высокой в этот момент, что способствует проникновению газа и заполнению формы. Газ сохраняет определенное давление после того, как выталкивает расплав для заполнения полости формы с сердечником, что эквивалентно стадии удержания давления в традиционном литье под давлением. Как правило, процесс литья с газовой поддержкой может исключить процесс удержания давления литьевой машины. Однако для некоторых деталей все же необходимо использовать определенное давление литья для обеспечения качества детали по структурным причинам. Но не используйте слишком высокое давление удержания, потому что слишком высокое давление закроет газовую иглу, газ в полости и сердечнике не сможет быть извлечен, и при открытии формы легко произойдет взрыв. Высокое давление удержания также препятствует проникновению газа, а увеличение давления удержания при литье может вызвать большие усадочные метки на поверхности детали.
3. Давление газа и скорость впрыска газа
Давление газа сильно связано с текучестью материала. Материалы с хорошей текучестью (например, PP) используют более низкое давление впрыска газа. Большое давление газа облегчает проникновение, но может легко привести к прорыву детали; малое давление газа может вызвать недостаточное заполнение формы, недозаполнение или усадочные метки на поверхности детали; высокая скорость впрыска газа позволяет заполнить форму, когда температура расплава еще высока. Для форм с длинными процессами или маленьким газовым каналом увеличение скорости впрыска газа способствует заполнению расплава и может улучшить качество поверхности детали. Однако если скорость впрыска газа в процессе литья с газовым впрыском слишком велика, может произойти прорыв, а для деталей с большим газовым каналом это может вызвать следы потока и газовые метки на поверхности детали.
4. Время задержки
Время задержки — это время от начала впрыска литьевой машины до впрыска газа частью управления газовой поддержкой, которое можно рассматривать как параметр «синхронизации» обратного отображения пластика и впрыска газа. Короткое время задержки, когда расплав еще находится при более высокой температуре, очевидно, лучше для проникновения газа и заполнения формы, но если время задержки слишком короткое, газ легко расходится, форма выдалбливания получается плохой, и степень выдалбливания также недостаточна.

_20250310164515A048.webp "Форма для корпуса видеодомофона")
_20250311083139A052.webp "Форма для прозрачного поликарбоната")
Советы по проектированию форм с вакуумной вентиляцией
Mar 30, 2022Существуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция через вставки, вентиляция через штифты вставок и хорошо вентилируемая сталь, но есть особый способ...view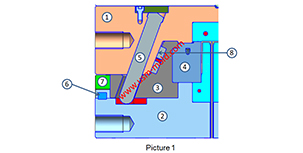
Сборка слайдера бокового механизма вытяжки сердечника
Jul 21, 2022На рисунке 1 показан типичный механизм разделения и вытяжки сердечника слайдера, приводимый в действие направляющим штифтом, мы поговорим о составе и функциях бокового механизма вытяжки сердечника...view
Пять основных этапов процесса производства литьевых форм
Dec 9, 2021Производство литьевых форм можно грубо разделить на следующие этапы: Анализ процесса пластиковых изделий. Перед проектированием формы дизайнер должен полностью проанализировать и изучить, соответствует ли...view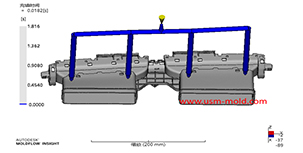
Точки проектирования системы литников пластиковой литьевой формы
Jan 9, 2022При проектировании системы литников, во-первых, следует учитывать быстрое заполнение полости с сердечником расплавленным пластиком для уменьшения потерь давления и тепла; во-вторых, следует экономически...view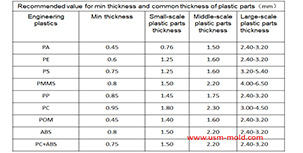
Принципы проектирования толщины стенок пластиковых изделий
Jan 3, 2022Принципы проектирования толщины стенок пластиковых деталей заключаются в следующем: 1. Равномерная толщина стенок — это первый принцип проектирования пластиковых деталей, он обеспечивает равномерное заполнение, охлаждение и усадку...view
Советы по проектированию Т-образного паза ползуна и направляющей
Dec 18, 20231. Т-образный паз ползуна должен быть спроектирован в соответствии с рисунком 1. Если ползун относительно высокий, Т-образный паз может быть недостаточно высоким, что приведет к неустойчивости центра тяжести,...view