 English
 русский
Принципы проектирования системы охлаждения пластиковой литьевой формы
Принципы проектирования системы охлаждения
Для повышения эффективности системы охлаждения и обеспечения равномерного распределения температуры на поверхности полости следует соблюдать следующие принципы при проектировании системы охлаждения:
1. При проектировании формы сначала следует учитывать метод охлаждения и расположение охлаждающего контура, должно быть достаточно места. Поток воды в охлаждающем отверстии должен быть турбулентным, настройка контура охлаждающей воды должна соответствовать потребностям процесса формования, а эффект охлаждения должен быть достаточным, равномерным и сбалансированным;
2. Учитывая разницу температур между входом и выходом, падение давления потока (рассчитать диаметр и длину трубы). Уменьшайте разницу температур между входом и выходом охлаждающей воды (5°C для обычных форм и 2°C для прецизионных форм). Длина охлаждающего контура должна быть менее 1,2–1,5 м, скорость потока должна контролироваться в диапазоне 0–1,0 м/с, количество изгибов в контуре не должно превышать 15, при последовательном соединении водяного барьера количество поворотов составляет 4 раза. Для средних и крупных форм охлаждающую водяную трубу можно разделить на несколько независимых контуров, чтобы увеличить поток хладагента, снизить потери давления и повысить эффективность передачи, охлаждающий эффект от использования нескольких тонких труб лучше, чем от одной трубы большого диаметра;
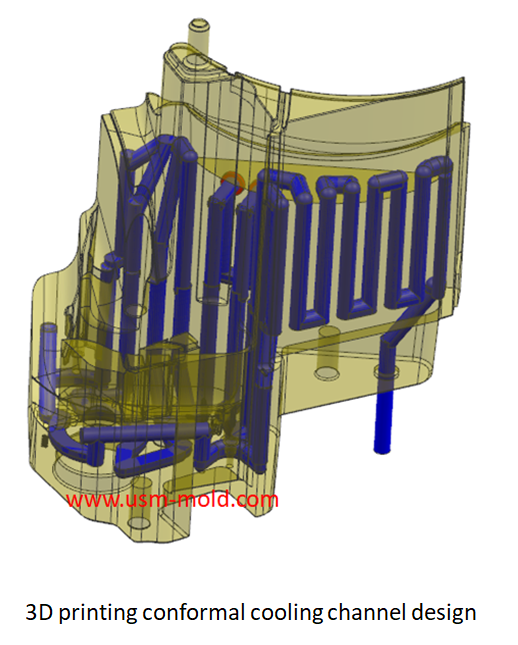
3. Количество отверстий для охлаждающей воды должно быть максимально большим, а диаметр отверстий — как можно большим (размер выбирается в зависимости от формы пластиковой детали и структуры формы, внутренний диаметр водяной трубы и соединителя должен быть равен диаметру охлаждающего отверстия), количество, интервал и расстояние до поверхности формовочного пространства существенно влияют на контроль температуры формы;
4. Температура формы вблизи литника выше, и охлаждающий контур следует располагать от внутренней части (рядом с литником) к внешней (далеко от литника), основная часть литника формы часто контактирует с соплом литьевой машины, температура вблизи литника высокая, поэтому охлаждение следует усилить, при необходимости проектировать отдельный охлаждающий канал;
5. Поскольку температура в месте сварного шва самая низкая, избегайте установки охлаждающей трубы в сварной части изделия, иначе температура упадет, сварной шов станет более заметным, а прочность сварки пластиковой детали снизится;
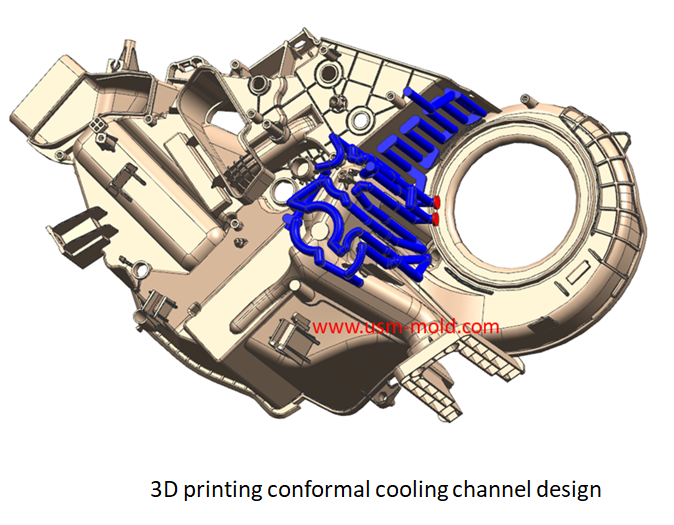
6. Входные и выходные трубные соединения должны располагаться на стороне, противоположной рабочей поверхности;
7. Охлаждающий контур стороны полости и сердечника формы должен быть разделен, обратите внимание на баланс охлаждения между полостью и сердечником, поэтому проектировщик должен уделять особое внимание эффекту охлаждения сердечника и обеспечивать полное охлаждение и сбалансированную усадку пластиковой детали. Проектировщик должен тщательно следить за эффектом охлаждения полости и сердечника, а изделие должно быть полностью охлаждено и иметь сбалансированную усадку.


Проектирование ребер пластиковых деталей
Jan 4, 2022Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их перекоса и деформации, а также в том, что они не вызывают усадки внешнего вида изделия из-за увеличения жесткости...view
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view
Советы по проектированию слайдеров 2
Nov 22, 20239. Поверхность разделения формы слайдера должна быть по возможности выполнена как запорная поверхность, ширина запорной части должна составлять не менее 8 мм, и не делайте запорную поверхность;...view
Штифт вставки для вентиляционного дизайна литых деталей
Mar 20, 2022Штифт вставки для вентиляции: Трудно сделать вентиляционный канал, когда конечный литник не находится на поверхности разделения во время впрыска, и нет доступного зазора соответствия, но мы можем...view
Сборка слайдера бокового механизма вытяжки сердечника
Jul 21, 2022На рисунке 1 показан типичный механизм разделения и вытяжки сердечника слайдера, приводимый в действие направляющим штифтом, мы поговорим о составе и функциях бокового механизма вытяжки сердечника...view