 English
 русский
Проектирование форм с вакуумной вентиляцией для пластиковых литых деталей
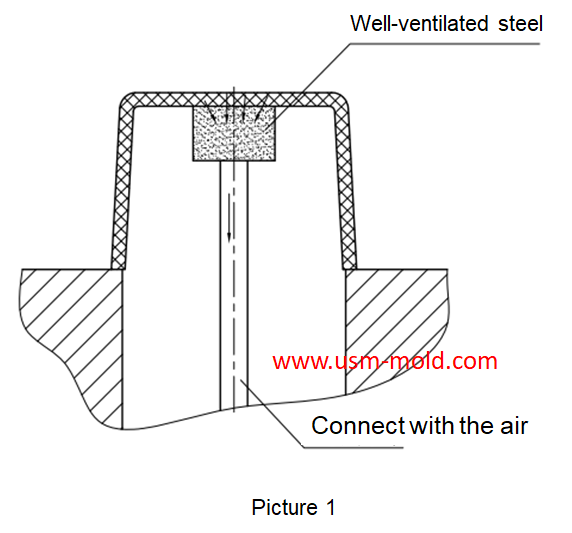
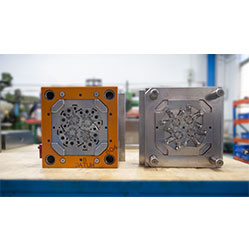
Существуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция через вставки, вентиляция через штифты вставок и хорошо вентилируемая сталь, но есть особый способ — вакуумная вентиляция, для которой требуется вакуумная машина и радиолампа. Проектирование и изготовление формы будут отличаться от обычной формы;
Вакуумное литье под давлением может снизить давление впрыска, а низкое давление впрыска обеспечивает малое остаточное напряжение литья под давлением, что уменьшает деформацию и коробление детали. После вакуумирования полость находится в вакуумном состоянии, и при заполнении расплавом нет другого источника газа, кроме того, что сам расплав может разлагаться и выделять газ; контроль температуры материала и скорости заполнения может улучшить проблему захвата воздуха.
Форма с вакуумной вентиляцией имеет следующие преимущества:
1. Улучшает эффект заполнения изделия, устраняет влияние воздуха на формование и принципиально решает проблему плохой вентиляции;
2. Вакуумная полость формы легко заполняется, что снижает давление впрыска и противодавление литьевой машины;
3. Увеличивает скорость впрыска, сокращает цикл формования и повышает эффективность производства;
4. Улучшает сварочную линию изделия и качество;
5. Устраняет дефекты изделия, такие как выгорание и пузырьки.
Для прецизионных, тонкостенных, крупных плоских деталей или сложных пластиковых деталей необходимо устранить влияние воздуха на впрыск, иначе качество детали будет нестабильным, заполнение будет неполным, а большое давление впрыска вызовет деформацию и плохую поверхность.
Когда используется вакуумное литье под давлением, поверхность пластиковой детали становится более гладкой, а качество формования лучше. Поэтому перспективы применения вакуумных литьевых форм очень широки. Например, смартфоны требуют изделий с тонкими стенками, а некоторые детали добавляют стекловолокно для увеличения прочности. Обычно то, что невозможно достичь с помощью обычного литьевого оборудования и процессов, должно производиться на высокоскоростных литьевых машинах, и процесс литья под давлением также должен быть соответствующим образом скорректирован, необходимо использовать высокоскоростной и высоконапорный впрыск. Это создает большие трудности для отвода газов из формы за короткое время. Поэтому многие формы должны дополняться вакуумированием для завершения. Литье под давлением — сложный процесс, и для производства высококачественных, стильных и качественных изделий необходимо учитывать множество факторов.
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view
Принципы проектирования системы литников пластиковой литьевой формы
Jan 6, 20221. Качество на первом месте Проектирование системы литников оказывает большое влияние на качество детали, во-первых, литник следует устанавливать в наиболее удобной части пластиковой детали для удаления, при этом...view
Положение захвата воздуха в полости и методы вентиляции
Mar 2, 2022Захват воздуха в полости обычно происходит в следующих местах: 1. Тонкостенная структура полости, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда достигает расплав...view
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view
Факторы охлаждения пластика в зависимости от параметров литья
Feb 10, 20221. Проектирование пластиковых деталей: в основном зависит от толщины стенок пластиковых изделий. Чем больше толщина изделия, тем дольше время охлаждения. Обычно время охлаждения примерно...view
Советы по проектированию Т-образного паза ползуна и направляющей
Dec 18, 20231. Т-образный паз ползуна должен быть спроектирован в соответствии с рисунком 1. Если ползун относительно высокий, Т-образный паз может быть недостаточно высоким, что приведет к неустойчивости центра тяжести,...view