 English
 русский
Точечный литник в проектировании системы литников пластиковой литьевой формы
Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди них боковой литник делится на язычковый литник, защитный ушной литник, веерный литник, тонкий литник и т.д., подлитник делится на подлитник, банановый литник, нисходящий литник и т.д.
По степени автоматизации производства делится на ручное удаление и автоматическое удаление, боковой литник и прямой литник требуют ручного удаления после производства, а подлитник, точечный литник и клапанный литник горячего литника удаляются автоматически.
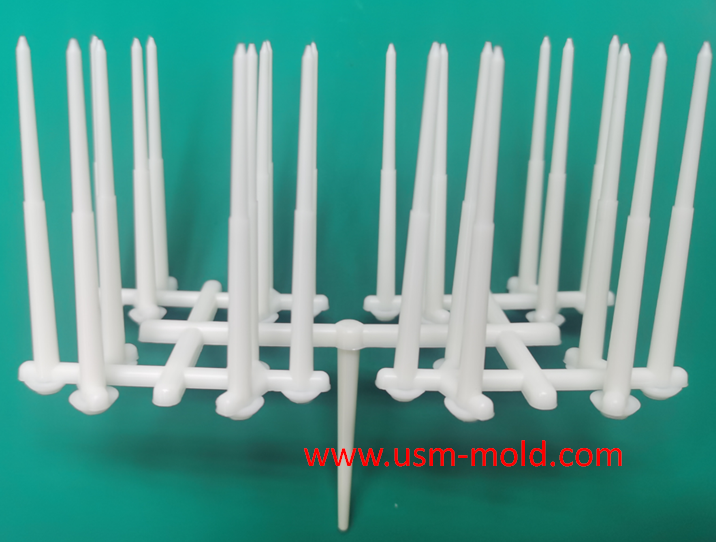
Точечный литник: точечный литник — это литник, поперечное сечение которого так же мало, как точка булавки (как показано на рисунке 1), поскольку литник очень маленький, скорость сдвига материала значительно увеличивается, а вязкость расплава сильно снижается, что способствует заполнению формы и особенно эффективно для пластиков, чувствительных к скорости сдвига, таких как ABS, PS, AS и т.д.; когда пластиковый расплав проходит через маленький литник из-за сильного трения и нагрева, температура расплава увеличивается, а вязкость расплава снова уменьшается, что улучшает текучесть расплава; поскольку литник маленький, удобно отделить пластиковую деталь от конденсата, что способствует автоматизированному производству; поскольку форма с точечным литником имеет дополнительную плиту литника, положение литника можно выбирать более свободно. Для пластиковых деталей с большой проекционной площадью или склонных к деформации можно использовать многоточечное питание для улучшения качества формования пластиковых деталей. Для формы с несколькими полостями легко достичь баланса каждой полости.
Преимущества:
1. Литник может быть автоматически отрезан, исключая необходимость последующей обработки и реализуя автоматизированное производство;
2. Положение литника и поверхность изделия могут быть выполнены в нескольких направлениях;
3. След литника маленький, что мало влияет на внешний вид изделия;
4. Литник может впрыскиваться в нескольких точках, напряжение и деформация невелики.
Недостатки:
1. Большая потеря давления, поскольку точечный литник обычно маленький, обычно в диапазоне Ø0,8~2,0 мм, большая часть давления теряется, когда пластик проходит через маленький литник;
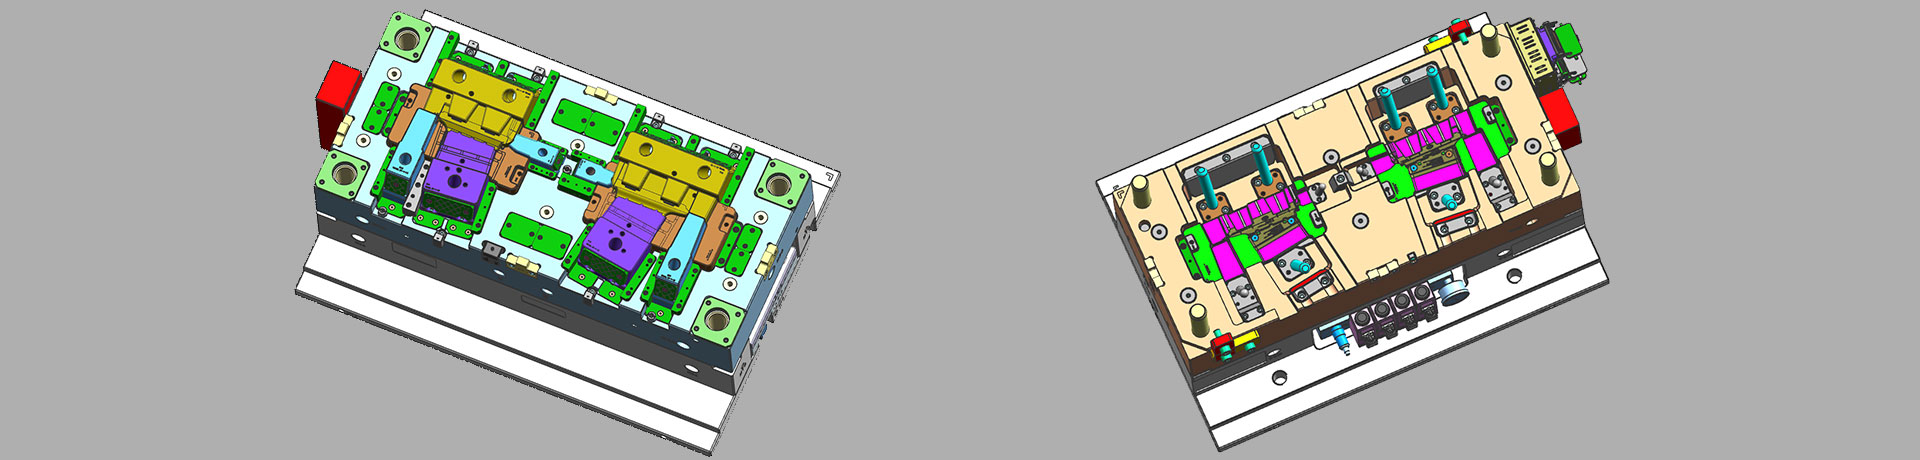
2. Обработка сложнее, основание формы с точечным литником (также называемое формой с тремя плитами) требует двух открытий поверхности разделения при открытии формы: первый раз открывается плита сопла и плита А, чтобы разорвать литник, а второй раз открывается плита AB, чтобы отрезать литник (как показано на рисунке 2), поэтому цена этого типа формы будет выше, а структура сложнее;
_20250310164515A048.webp "Форма для пластикового выключателя")
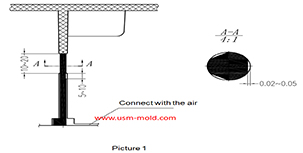
Штифт вставки для вентиляционного дизайна литых деталей
Mar 20, 2022Штифт вставки для вентиляции: Трудно сделать вентиляционный канал, когда конечный литник не находится на поверхности разделения во время впрыска, и нет доступного зазора соответствия, но мы можем...view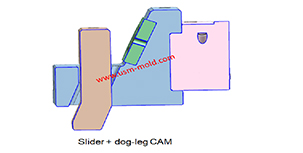
Классификация механизмов бокового разделения и вытяжки сердечника
Jul 17, 2022Согласно структурным характеристикам пластикового литья, механизмы боковой вытяжки сердечника делятся на следующие шесть категорий: 1. Механизм боковой вытяжки сердечника «слайдер + направляющий...view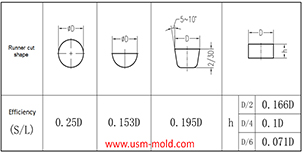
Перевод гидравлического диаметра литников в проектировании системы литников пластиковой формы
Jan 13, 2022Гидравлический диаметр означает 4-кратное отношение площади поперечного сечения потока к периметру, поскольку напряжение сдвига стенки неравномерно распределено вдоль окружающих стенок некруглых труб,...view