 English
 русский
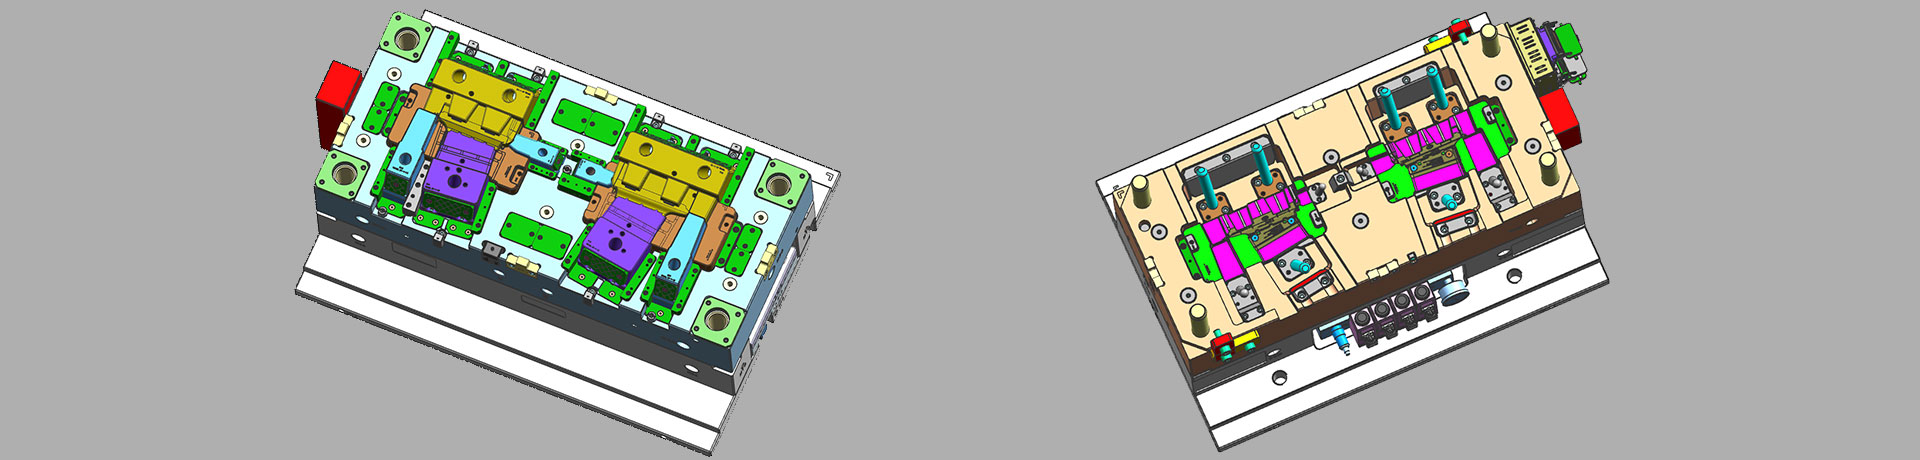
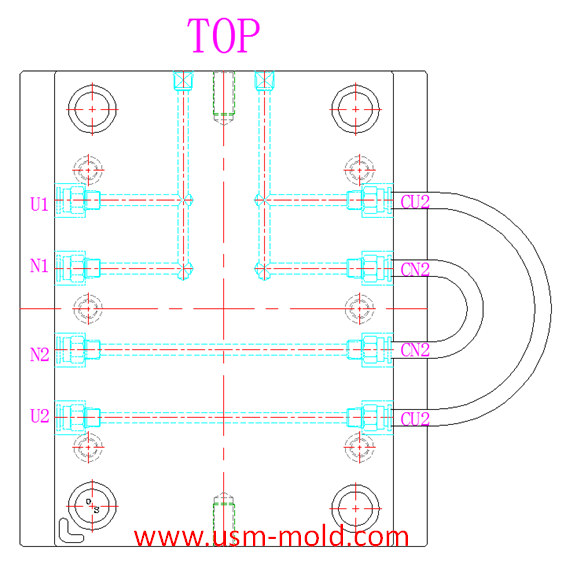
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Принципы различной обработки:
1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета.
2. Температура полости должна быть выше температуры сердечника, разница температур обычно составляет 20–30℃.
3. Для полости с текстурой и следами электроэрозионной обработки на поверхности температура полости должна быть выше, чем у обычной полированной поверхности, когда полость должна быть заполнена горячей водой или горячим маслом, общая разница температур составляет около 40℃.
4. Для пластиковых деталей с плотной сеткой, таких как корпус динамика, сопротивление потоку материала в области сетки относительно велико, и заполнение затруднено. Повышение температуры формы в этой области может улучшить условия заполнения, охлаждающий канал в области сетки должен быть отделен от охлаждающего канала в других областях для гибкой регулировки температуры формы.
5. Температура формы также зависит от качества поверхности пластиковой детали и структуры формы, при проектировании системы контроля температуры следует ориентироваться на толщину стенки пластиковой детали, толстую стенку следует охлаждать для предотвращения усадки и деформации; учитывая сложность, охлаждение следует усиливать в местах, где высота полости сильно колеблется; тепло литниковых вставок следует усиливать; охлаждающий канал следует по возможности избегать в местах сварных швов и тонких стенок, чтобы предотвратить более заметные дефекты.
6. Когда требуется высокая температура формы, например 70°C или выше, контроль температуры формы должен учитывать следующее:
a. Выбор материала формы требует высокой износостойкости и твердости, необходимо проводить термообработку, и обрабатываемость перед термообработкой должна быть хорошей.
b. Уплотнительное кольцо в системе охлаждения формы должно быть изготовлено из термостойкого материала, в который добавлен свинец.
c. Между скользящими частями формы (такими как направляющие стойки, втулки и т.д.) нужен охлаждающий канал, чтобы предотвратить блокировку движения подвижных частей из-за теплового расширения и сжатия.
d. Запорная часть формы также будет испытывать напряжение на запорной поверхности из-за теплового расширения и сжатия, угол запирания можно соответственно увеличить, чтобы уменьшить площадь запирания, периферийный интерфейс формируется вставкой.

Основные моменты проектирования системы литников пластиковой формы
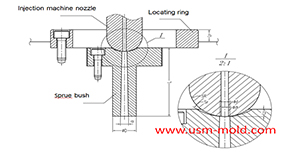
Jan 11, 2022Главный литник — это часть, через которую расплавленный пластик проходит первым, когда он выстреливается из сопла впрыска, и он соосен с соплом впрыска, из-за повторяющихся контактов и столкновений...view
Нагрев пластиковой литьевой формы
Feb 16, 2022Когда процесс литья пластика под давлением требует температуры формы выше 80°C, в форме должна быть предусмотрена система регулировки температуры с функцией нагрева. Кроме того,...view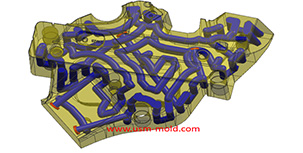
Факторы охлаждения пластика в зависимости от параметров литья
Feb 10, 20221. Проектирование пластиковых деталей: в основном зависит от толщины стенок пластиковых изделий. Чем больше толщина изделия, тем дольше время охлаждения. Обычно время охлаждения примерно...view
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Apr 13, 2022Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел. Короткий выстрел Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким...view
Положение захвата воздуха в полости и методы вентиляции
Mar 2, 2022Захват воздуха в полости обычно происходит в следующих местах: 1. Тонкостенная структура полости, конец потока расплава; 2. Стык двух или более расплавов; 3. Последняя область, куда достигает расплав...view
Факторы, влияющие на скорость охлаждения деталей при литье под давлением
Feb 9, 2022Деталь должна быть сформирована путем охлаждения для получения стабильной пластиковой детали после заполнения полости и стороны сердечника пластиком, поэтому большинство литьевых форм должны быть оснащены...view