 English
 русский
Хорошо вентилируемая сталь для вентиляционного дизайна литых деталей
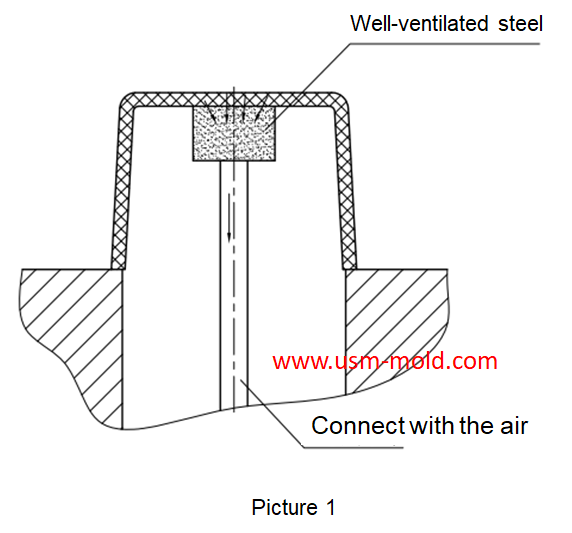
Хорошо вентилируемая сталь — это спеченный сплав, это пористый материал, спеченный из сферических частиц сплава, размер пор составляет 7–10 мкм, прочность низкая, но текстура рыхлая, что позволяет газу проходить через нее. Размещение куска хорошо вентилируемой стали на части, которую нужно вентилировать, обеспечивает хорошую вентиляцию. Однако диаметр нижнего вентиляционного отверстия не должен быть слишком большим, чтобы предотвратить его сжатие и деформацию под давлением полости. Из-за низкой теплопроводности хорошо вентилируемой стали ее нельзя перегревать, иначе продукты разложения легко забьют поры.
Особенности хорошо вентилируемой стали:
1. Плотность мала, а удельная прочность велика.
2. Хорошее поглощение энергии.
3. Хороший эффект гашения вибрации.
4. Большая удельная поверхность, четверть ткани — сквозные отверстия.
5. Исходная твердость хорошо вентилируемой стали: предварительно закалена до 350–400 HV (35–40 HRC).
Характеристики хорошо вентилируемой стали:
1. Снижение давления впрыска и времени удержания давления;
2. Уменьшение и устранение внутреннего напряжения литых деталей, предотвращение деформации и коробления изделия;
3. Может решить и смягчить сложные проблемы формования из-за отклонения литника, неравномерной толщины стенок и тонкостенных пластиковых деталей.
4. Газ, образующийся при высокой температуре формовочного материала, и дефекты, такие как выгорание, следы потока, недостаток материала и деформация детали, вызванные быстрым накоплением давления в полости формы, могут быть полностью устранены;
5. Повышение эффективности производства формования и экономия производственных затрат, поэтому размещение хорошо вентилируемой стали в подходящем месте литьевой формы полностью устраняет проблемы впрыска, вызванные газом, значительно улучшая процесс формования.
Советы по изготовлению хорошо вентилируемой стали:
1. Используйте H7/m6 для фиксации хорошо вентилируемой стали с формой;
2. Фрезерование, шлифовка, полировка, стук и т.д. не допускаются на поверхности хорошо вентилируемой стали, чтобы избежать засорения вентиляционных отверстий, можно использовать только электроэрозионную обработку;
3. Выбирайте установку хорошо вентилируемой стали в плоском положении, чтобы избежать резки;
4. Вентиляционный канал или отверстия должны быть открыты на нижней поверхности хорошо вентилируемой стали и соединены с воздухом;
5. Использование хорошо вентилируемой стали для отвода воздуха оставит форму вентиляционных микропор на поверхности изделия, поэтому вентиляционный элемент можно устанавливать только на некритичной поверхности;
6. Для предотвращения засорения вентиляционных отверстий требуется регулярное обслуживание вентиляционных компонентов во время формования и производства;
7. Вентиляция из дышащей стали не подходит для смол, требующих литья под высоким давлением, таких как PC, PC+ABS и т.д.; литье под высоким давлением литье под давлением повредит вентиляционные компоненты.
_20250310164515A048.webp "Форма для сенсорного выключателя")


Проектирование ребер пластиковых деталей
Jan 4, 2022Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их перекоса и деформации, а также в том, что они не вызывают усадки внешнего вида изделия из-за увеличения жесткости...view
Что такое литье под давлением?
Dec 28, 2021Процесс получения изделий, отлитых под давлением, называется литьем под давлением, или просто литьем. Литье под давлением — это важный метод обработки полимеров, характеризующийся коротким...view
Проектирование форм с вакуумной вентиляцией для пластиковых литых деталей
Mar 23, 2022Существуют обычные способы вентиляции, такие как вентиляция по поверхности разделения, вентиляция через вставки, вентиляция через штифты вставок и хорошо вентилируемая сталь, но есть особый способ...view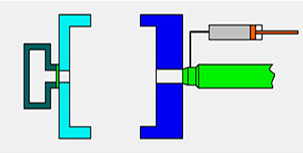
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Apr 13, 2022Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел. Короткий выстрел Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким...view
Уведомление о проектировании системы охлаждения пластиковой литьевой формы
Feb 14, 2022Уведомление о проектировании системы охлаждения: 1. Обычные формы могут быстро охлаждаться для получения более короткого цикла формования, а прецизионные формы могут медленно охлаждаться с...view
Основные причины захвата воздуха в пластиковой литьевой форме
Mar 1, 2022Во время процесса литья под давлением на переднем конце тонких ребер может произойти захват воздуха и выгорание пластика, а также это может привести к тому, что литая деталь станет черной и...view