 English
 русский
Стандарт проектирования вентиляционного канала
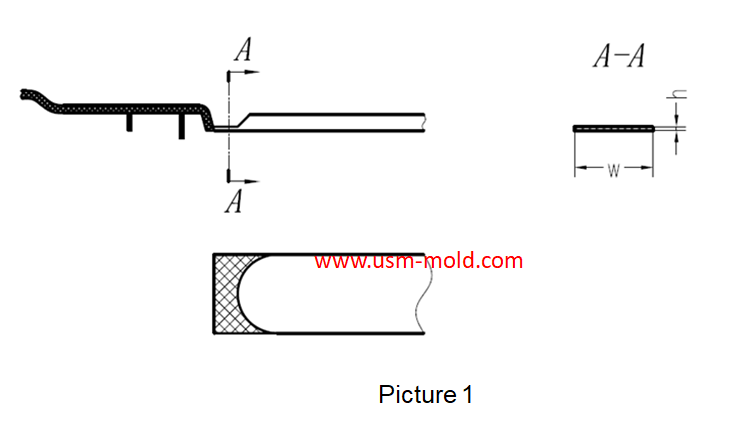
Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала во время массового производства. Большинство заводов по производству пластиковых форм и поставщиков пластиковых форм знают, что нужно открыть вентиляционный канал, но не знают, какой размер является разумным. Поэтому размер поперечного сечения дизайна на входе вентиляционной системы очень важен. Чтобы соответствовать вышеуказанным требованиям, входное сечение вентиляционной системы обычно проектируется как зазор с большим соотношением сторон (h/w) (см. рисунок 1), а глубина зазора (глубина вентиляционного зазора или вентиляционного канала) h, которая меньше значения перелива материала в форму, ограничена, обычно 0,02–0,05 мм; ширина зазора w определяется в зависимости от глубины зазора H и площади поперечного сечения A вентиляционного прохода, необходимой для отвода газа из полости формы во время заполнения (w≥A/h).
Площадь поперечного сечения A вентиляционного канала рассчитывается следующим образом: A=0,05V/N
В формуле: A — площадь поперечного сечения вентиляционного канала, мм²
V — общий объем полости и системы литья, см³
n — количество вентиляционных каналов
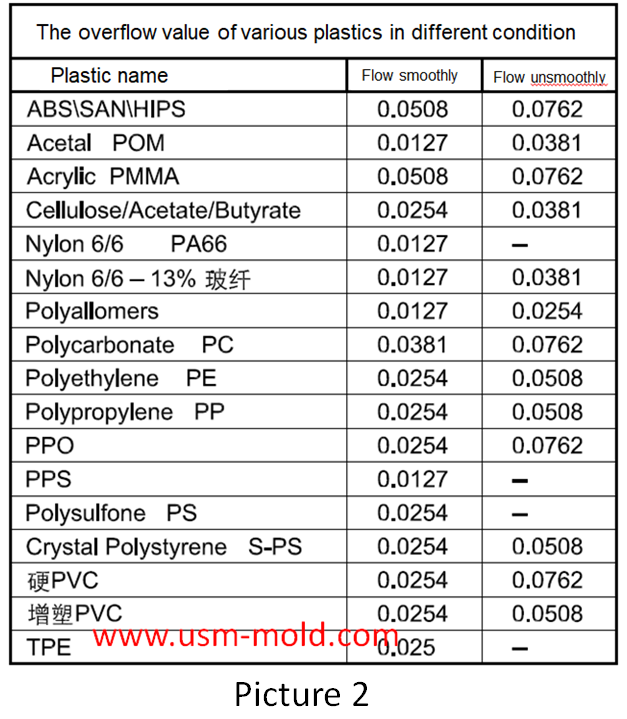
Значение перелива — это наименьший зазор, в который может流入 материал, значение перелива формовочного материала зависит от текучести материала, определяемой характеристиками материала и условиями процесса. Чем лучше текучесть, тем меньше значение перелива. Значения перелива для часто используемых пластмасс и стандартных условий формования показаны на рисунке 2 в следующей таблице.
Рисунок 3 показывает стандарт проектирования вентиляционного канала, а рисунок 4 показывает неправильный способ открытия вентиляционного канала.


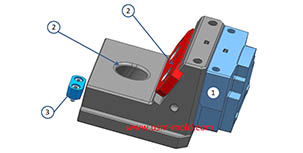
Советы по проектированию слайдеров 1
Aug 3, 20221. После того как сердечник слайдера выдвинут, длина пребывания в пазу направляющего штифта не должна быть менее 2/3 общей длины слайдера; в особых случаях паз слайдера может быть частично...view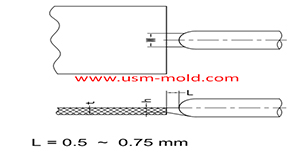
Проектирование системы литников пластиковой литьевой формы
Jan 16, 2022Литник — это соединительная часть между литником и полостью, а также конечная часть системы литников литьевой формы, расплавленный пластик поступает в полость и сторону сердечника через литник...view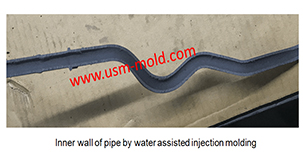
Сравнение литья под давлением с водяной и газовой поддержкой
May 19, 2022Сравнивая технологию литья под давлением с водяной поддержкой и технологию литья с газовой поддержкой, основное различие заключается в природе используемых вспомогательных формовочных сред...view
Проектирование ребер пластиковых деталей
Jan 4, 2022Роль ребер заключается в повышении прочности и жесткости пластиковых деталей, предотвращении их перекоса и деформации, а также в том, что они не вызывают усадки внешнего вида изделия из-за увеличения жесткости...view
Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формы
Feb 21, 2022Принцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью一致ной, но следует стремиться к тому, чтобы температура...view
Что такое пластиковая литьевая форма?
Dec 27, 2021Пластиковая форма используется для литья под давлением, она собирается из полости, сердечника и бокового слайдера вместе с системой выталкивания и регулировками для производства пластиковых изделий различных форм и...view