 English
 русский
Различия между полным и коротким выстрелом при литье с газовой поддержкой
Литье с газовой поддержкой можно разделить на короткий выстрел и полный выстрел.
- Короткий выстрел
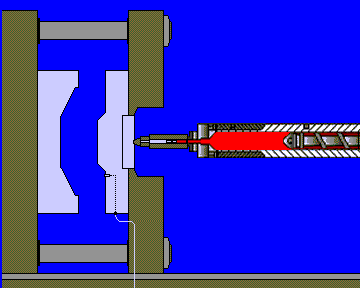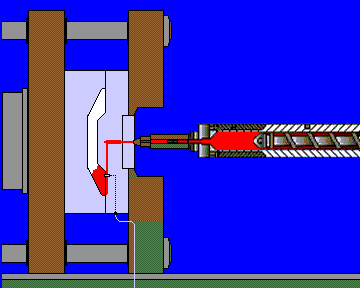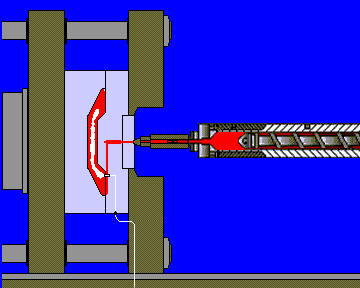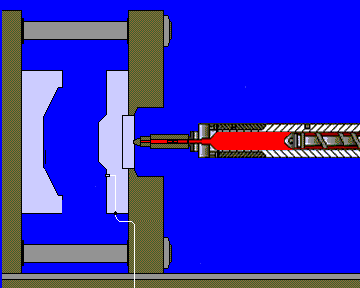
Метод короткого выстрела показан на рисунке 1, он подходит для толстостенных пластиковых деталей с низким сопротивлением заполнению формы, особенно для стержневых деталей, что позволяет значительно сэкономить сырье. Во время короткого выстрела следует впрыснуть часть смолы в полость и сердечник (обычно заполняется только 50% объема полости и сердечника), и сразу же впрыснуть газ в центр смолы, протолкнуть газ и получить полую пластиковую деталь. Для тонкостенных пластиковых деталей с высоким сопротивлением заполнению формы лучше использовать метод полного выстрела.
Для коротких выстрелов процент заполнения полости и сердечника пластиковым расплавом перед впрыском газа и время задержки являются основными факторами, контролирующими длину канала литника. Кроме того, дальнейшая усадка пластика сделает канал длиннее; если на ранней стадии впрыснуто слишком много пластика, длина потока газа будет недостаточной, но если впрыснуто слишком мало пластика, газ быстро проникнет через фронт потока пластика и вызовет отходы.
2. Метод вторичной полости (полный выстрел)
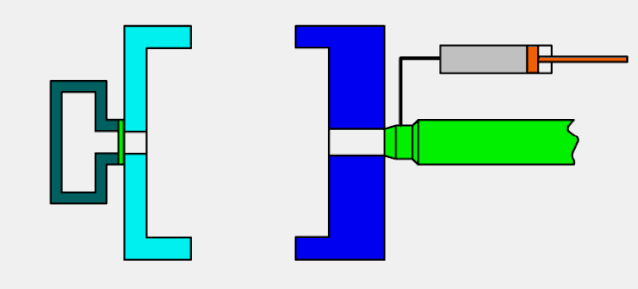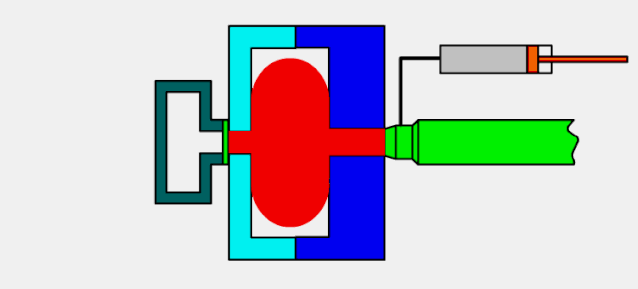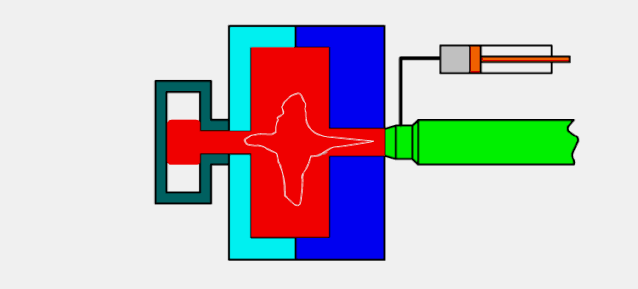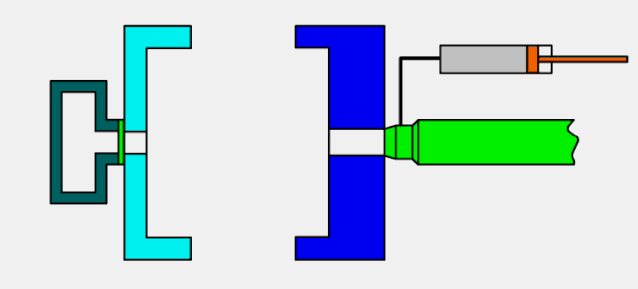
Метод формования с вторичной полостью, также называемый методом переливного колодца, представляет собой процесс полного выстрела (как показано на рисунке 2). Метод вторичной полости требует вторичной полости, которая может соединяться с полостью формы снаружи. Вторичная полость следует за основной полостью, игольчатый клапан между полостями открывается или закрывается с помощью гидравлического или воздушного цилиндра. Сначала закрывают вторичную полость, впрыскивают пластиковый расплав в полость, пока полость и сердечник не будут заполнены, затем открывают вторичную полость и впрыскивают газ в полость. Проникновение давления газа заставляет избыточный расплав перетекать во вторичную полость. Когда газ проникает до определенной степени, вторичная полость закрывается, давление газа продолжает увеличиваться для поддержания давления и подачи расплава в полость с сердечником, и, наконец, форма открывается для извлечения изделий.
Расчет длины и прочности пружины ползуна
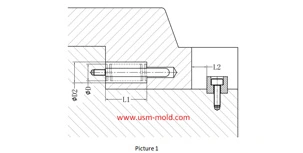
Apr 22, 2024Размеры обработки: 1. ØD2=ØD+2 2. Ll = общая длина пружины (L) - предварительное натяжение пружины (N) - расстояние вытягивания сердечника ползуна (L2) Расчет длины пружины: (см. рисунок 1 для расчета длины)...view
Точечный литник в проектировании системы литников пластиковой литьевой формы
Jan 24, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view
Различные принципы обработки системы охлаждения пластиковой литьевой формы
Feb 22, 2022Принципы различной обработки: 1. Температура формы различается в зависимости от используемого пластика, когда пластик требует температуры формования формы ≥80°C, форма должна быть нагрета...view
Факторы охлаждения пластика в зависимости от параметров литья
Feb 10, 20221. Проектирование пластиковых деталей: в основном зависит от толщины стенок пластиковых изделий. Чем больше толщина изделия, тем дольше время охлаждения. Обычно время охлаждения примерно...view
Принцип баланса температуры формы в проектировании системы охлаждения пластиковой формы
Feb 21, 2022Принцип баланса температуры формы: 1. Из-за сложности пластиковых деталей и структуры формы трудно сделать температуру формы полностью一致ной, но следует стремиться к тому, чтобы температура...view
Общие методы крепления углового штифта
May 10, 2024Угловой штифт является распространенной частью приводного ползуна, и методы крепления и установки следующие: 1. Проходит непосредственно через пластину формы и фиксируется верхней пластиной,...view