 English
 русский

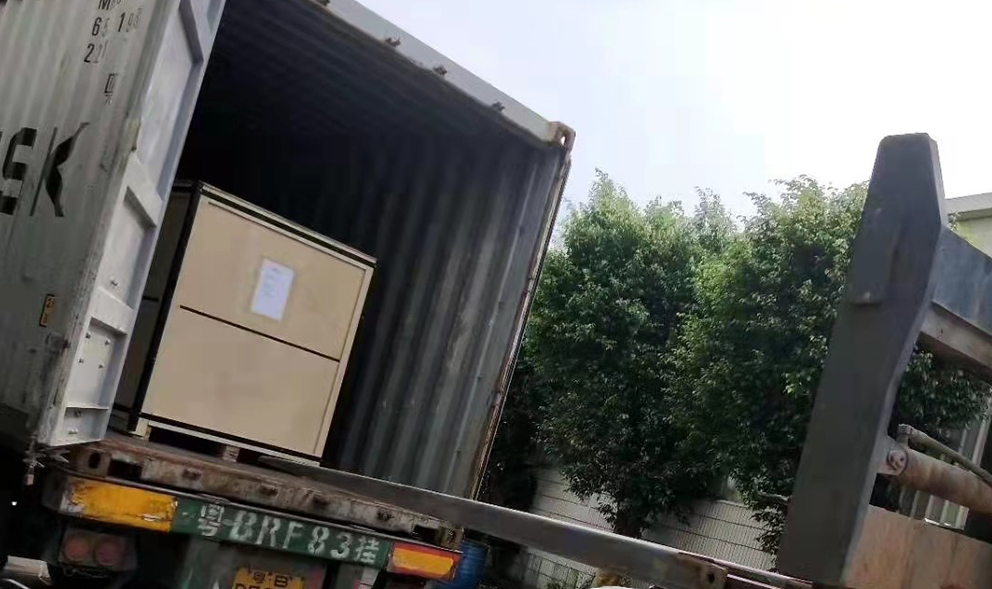
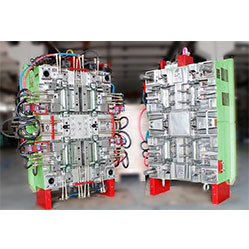
3 Прецизионных пресс-формы готовы к отправке в Германию
Через 2 месяца 3 пресс-формы были завершены и готовы к отправке. От отчета DFM до проектирования пресс-формы, производства и образцов T1 потребовалось 6 недель.
Для нас большая честь быть деловым партнером этого немецкого клиента с апреля 2021 года, и мы гордимся, что получили второй заказ от нашего клиента. В первый раз клиент приобрел одну пресс-форму у нас в качестве пробного заказа, но после того, как он получил образцы T1, он был очень впечатлен нашим инженерным обслуживанием, и затем был сделан следующий заказ.
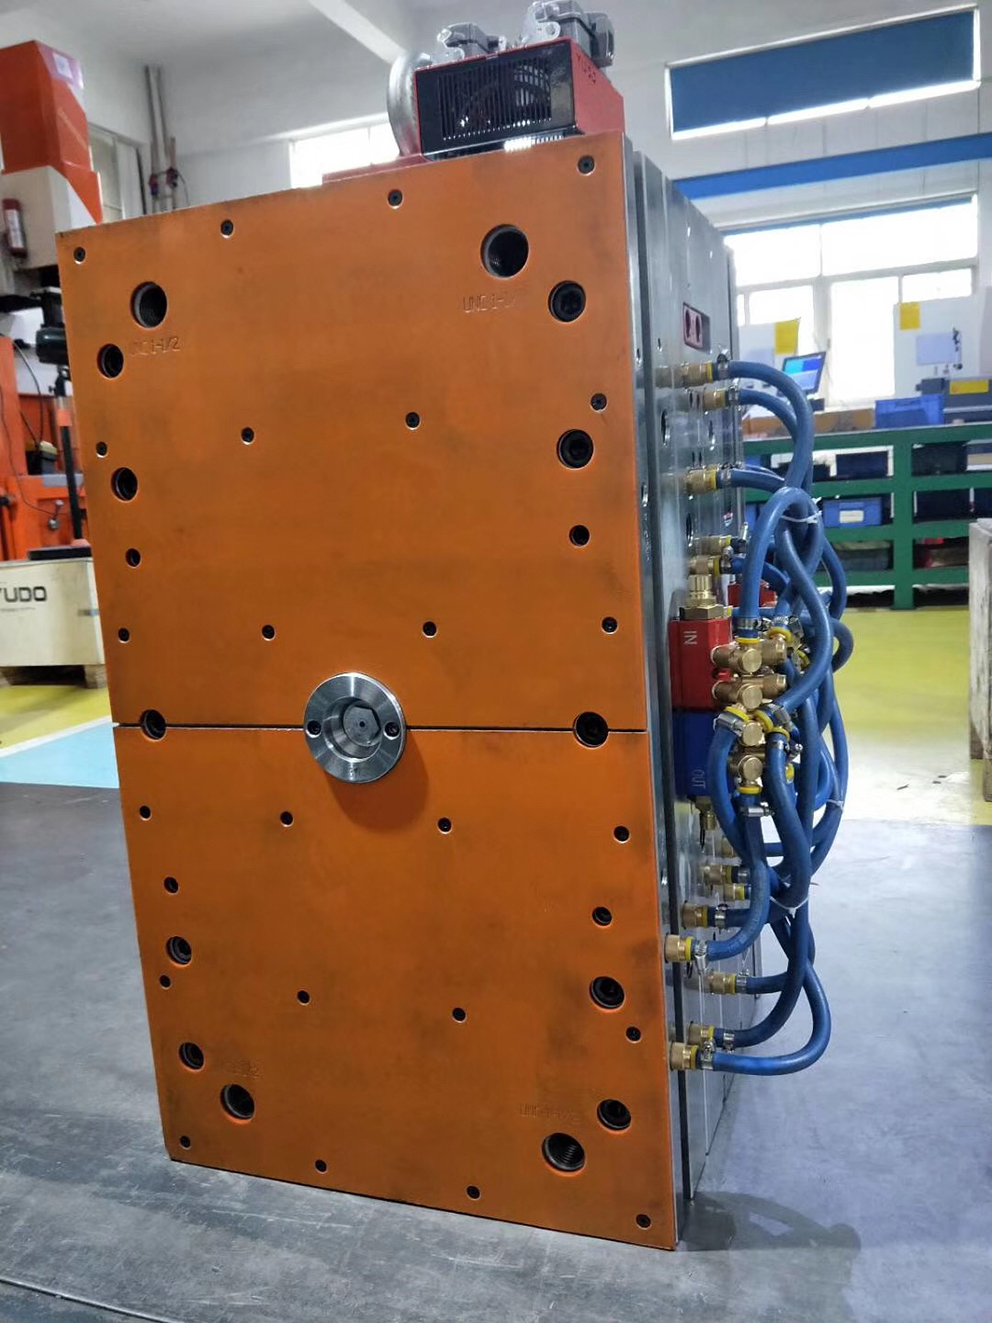
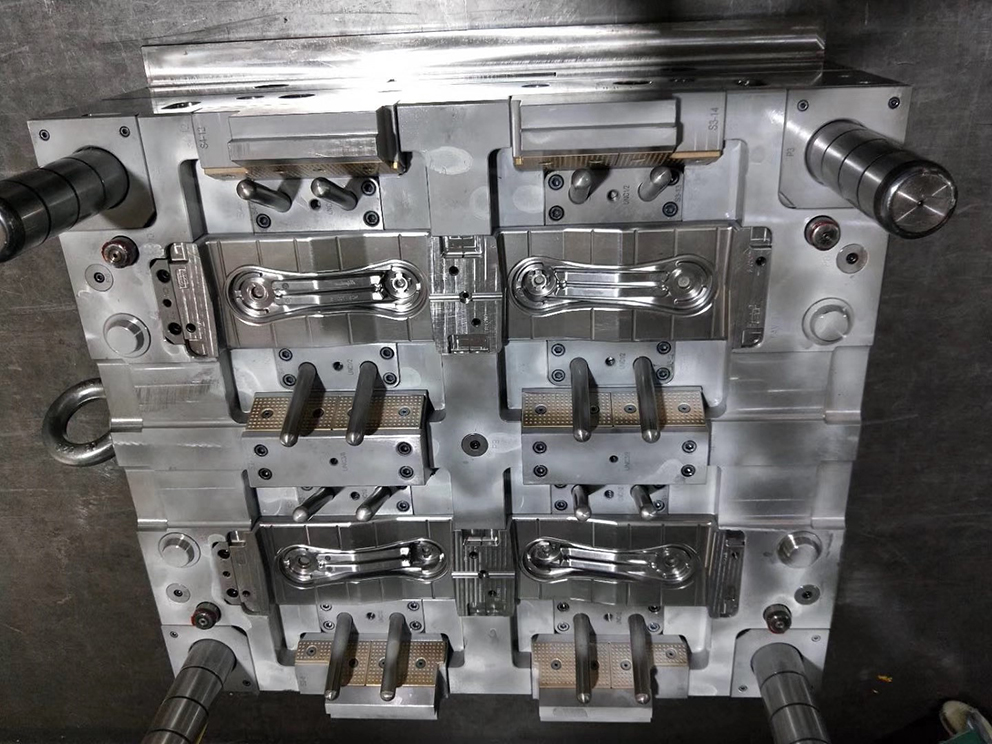
Материал — PC+ABS класса V0, который легко корродирует пресс-формы, поэтому мы использовали импортированную сталь ASSAB, полость была обработана термообработкой HRC 50-52, ядро также было обработано термообработкой HRC 50-52, инжекционная система использовала горячий канал с прямым каналом Yudo, нестандартная пресс-форма LKM, запасные части использовались от DME, мы провели анализ потока пресс-формы перед производством, чтобы протестировать заранее, и обнаружили, что деталь будет деформироваться на 0,4 мм, поэтому инженер произвел корректировку и протестировал температурные различия с полостью и ядром, так что образцы T1 показали отличные результаты при испытаниях пресс-формы.
От «наших рук» до «рук клиента» требуется невероятное терпение. Благодарим нашу трудолюбивую, высококвалифицированную и талантливую команду за то, что мы смогли реализовать проект от идеи до готового продукта.

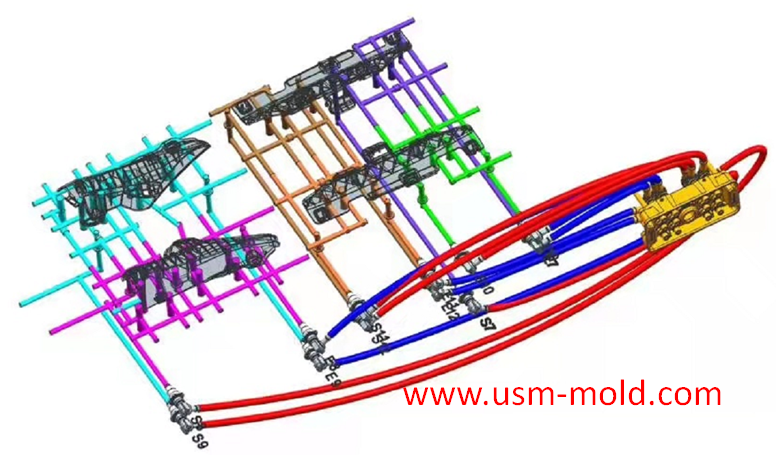
Температурная система литьевой формы
Feb 8, 2022Привет всем, время охлаждения формы самое длительное во время литья, поэтому проектирование системы контроля температуры формы очень важно, мы поговорим о системах охлаждения и нагрева формы в следующих...view
Методы контроля температуры пластиковой литьевой формы
Feb 15, 2022За исключением теплового излучения и тепловой конвекции от формы, большая часть тепла, внесенного в форму пластиком, должна быть выведена из формы циркулирующим теплоносителем путем...view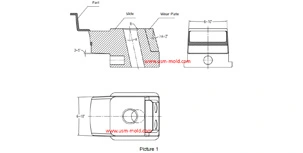
Советы по проектированию угла ползуна
Dec 4, 20231. Обычно все углы вставки ползуна не должны быть менее 3°, чтобы избежать чрезмерной силы самоблокировки и царапин; 2. Угол поверхности блокировки должен быть больше угла углового штифта на 2° или более;...view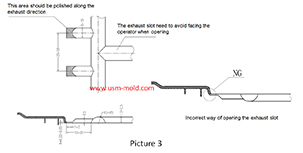
Стандарт проектирования вентиляционного канала
Mar 3, 2022Система вентиляции должна обеспечивать плавный отвод газа из полости и предотвращать попадание материала в вентиляционные каналы, что может вызвать облой изделия или засорение газового канала...view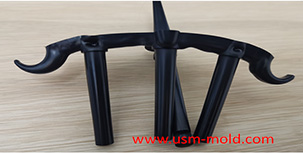
Банановый литник в проектировании системы литников пластиковой литьевой формы
Feb 7, 2022Чтобы добиться наилучшего качества литья, тип литника должен быть тщательно выбран, распространенные типы литников включают: прямой литник, боковой литник, точечный литник, подлитник, клапанный литник горячего литника и т.д. Среди...view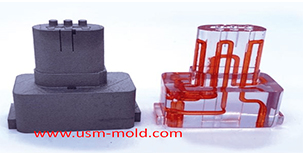
Конформный охлаждающий канал пластиковой литьевой формы
Feb 23, 2022Конформный охлаждающий литник — это новый тип охлаждающего литника формы, основанный на технологии 3D-печати, благодаря своим особенностям обработки конформный охлаждающий литник может хорошо...view